Teollisuuden uutisia
Pellettitehtaan varaosat: Telan kuorien, meistien ja akselien yhteensovittaminen
Useimmat pellettitehtaat havaitsevat kuluneet muotti- ja rullakuoret kantapään kautta: teho kilowattituntia kohden laskee, puristin alkaa täristä ja pelletit tulevat ulos reunoista halkeilevina. Perimmäinen syy ei useinkaan ole kone; se on varaosa, joka on valittu oikealla osanumerolla, mutta väärällä metallurgia tai välys.
Valinta pellettitehtaan varaosat on huoltopäätös yhtä paljon kuin ostovaihe. Se ratkaisee kuinka kauan rengasmuotti kestää, kuinka paljon puristin kuluttaa energiaa ja kestääkö suunniteltu pysähdys kaksikymmentä minuuttia vai koko työvuoro.
Ring Die ja Roller Shell ovat yksi kulutuspari, ei kaksi osanumeroa
Rengasmuotteja ja telan kuoria tulee käsitellä yhteensovitettuina parina, koska yhden osan kuluminen muuttaa toisen kosketusgeometriaa. Uusien kuorien ajaminen vanhaa suulaketta vasten keskittää kuormituksen muotin pinnan korkeisiin kohtiin ja voi murskata reikien etureunat. Uuden suulakkeen käyttäminen kuluneilla kuorilla jättää kiillotetun pinnan, joka ei pure, mikä aiheuttaa liukastumista ja liiallisia hienojakoisuuksia.
Käytännön huoltotiimit seuraavat kahta komponenttia yhdessä ja asettavat säteittäisen raon välille 0,1–0,4 mm ja siirtyvät kuitupuupellettien yläpäähän. Kun tätä rakoa ei voida ylläpitää kohtuullisella säätöruuvin kierrosmäärällä, seuraava kysymys ei ole osien tilaaminen, vaan se, kuinka kuori sopii muotin poraukseen, kiilauraan, tappien keskikohtiin ja puristusmalliin. Muotin puristussuhde vaikuttaa myös siihen, kuinka aggressiivisesti telojen täytyy purra, joten rehun koostumuksen muutoksen pitäisi käynnistää telan kuoren profiilin tarkistus samanaikaisesti.
Varaosien sovitus ei ole vain pulttien kohdistus. Se tarkoittaa kovuuden, työraon ja materiaalin sovittamista samaan käyttöikkunaan, johon alkuperäinen komponentti on suunniteltu.
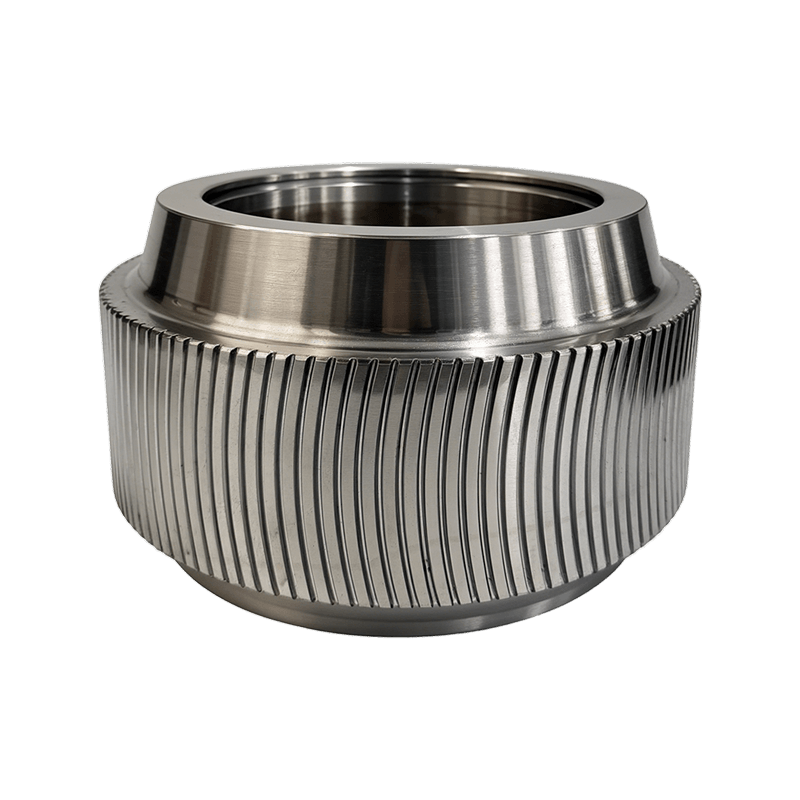
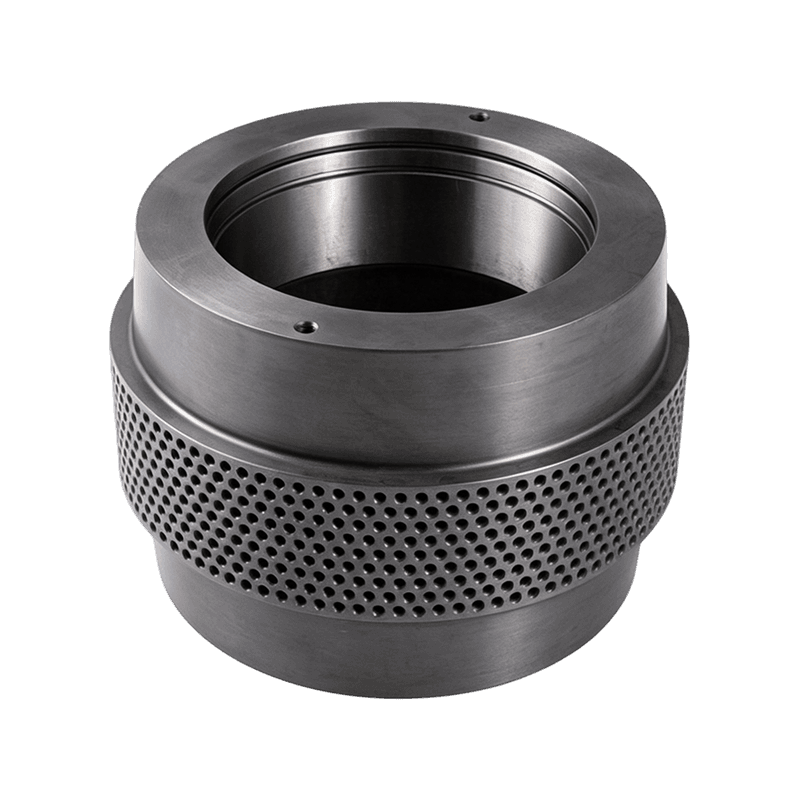 20CrMnTi seosteräspellettirullan kuori hiomasyöttöön Tätä kotelokarkaistua 20CrMnTi-telakuorta suositellaan rehuihin, joissa on hiekkaa, koska kenttävertailut osoittavat, että se kestää 30–45 prosenttia pidempään kuin tavalliset hiilikuoret hankaavissa olosuhteissa. Näytä tuote →
Yhdistä rullakuoriteräs rehusi hankaavaan kuormaan
Syöttössä olevan hankauskuorman, ei puristinmerkin, tulisi olla lähtökohta valittaessa telan vaippaa. Piidioksidi, kosteus ja kuitupitoisuus määräävät, kuinka nopeasti kuori menettää halkaisijan. Mäskirehuissa, joissa on havaittavissa hiekkakontaminaatioita, kotelokarkaistut 20CrMnTi-kuoret kestävät jatkuvasti 30–45 prosenttia tavallista hiilikuorta pidempään kenttävertailuissa. Vähän kulumista vaativissa viljasyötteissä kova laakeroitu teräs, kuten GCr15 tai 100Cr6, voi tarjota pisimmän kokonaiskäyttöiän, koska se säilyttää tasaisen kulkupinnan puristuksen alaisena.
Anhui Jindingsheng Machinery Co., Ltd.:n tuotelinja on järjestetty koko kulumisketjun ympärille: epäkeskoakselit, sisäiset komponentit, telan vaipat ja painerullakokoonpanot. Materiaalivalintaa käsitellään spesifikaationa, ei luettelon oletuksena.
Suhteellinen kulumisiän vertailu hiomasyöttöolosuhteissa. Suuremmat arvot osoittavat pidemmän huoltovälin ennen kuin telan vaippa saavuttaa kulumisrajan.
| Materiaali | Kovuusprofiili | Soveltuu parhaiten | Kulutusominaisuus |
| 20CrMnTi | Kotelokarkaistu, kova ydin | Hiomamassasyötteet, puusekoitukset | Hidas tasainen kuluminen, hyvä iskunkestävyys |
| GCr15 / 100Cr6 | Korkea kovuus | Vähän hankausta kestävät vilja- ja öljysiemenrehut | Pitkä käyttöikä, matalampi toleranssi tunkeutuvalle metallille |
| 60Si2Mn | Jousiteräs, elastinen | Raskaat iskukuormat, suuret puristimet | Kestää halkeilua äkillisissä kuormituksen muutoksissa |
| 40Cr | Seosrakenneterästä | Yleiskäyttöiset ylläpitoroolit | Tasapainoinen kuluminen ja kustannukset alkuvaiheen kasveille |
| Kaareva hammaskuori | Enemmän profiilia kuin materiaalia | Matala irtotiheys syötteet, huono purenta | Parantaa materiaalin ottoa ja vähentää liukumista |
Yleisin määrittelyvirhe on suulaketta kovemman kuoren tilaaminen. Kovempi kuori siirtää kulumista muotin pintaan, ja rengasmuotti maksaa kaksi tai kolme kertaa enemmän kuin kuori.
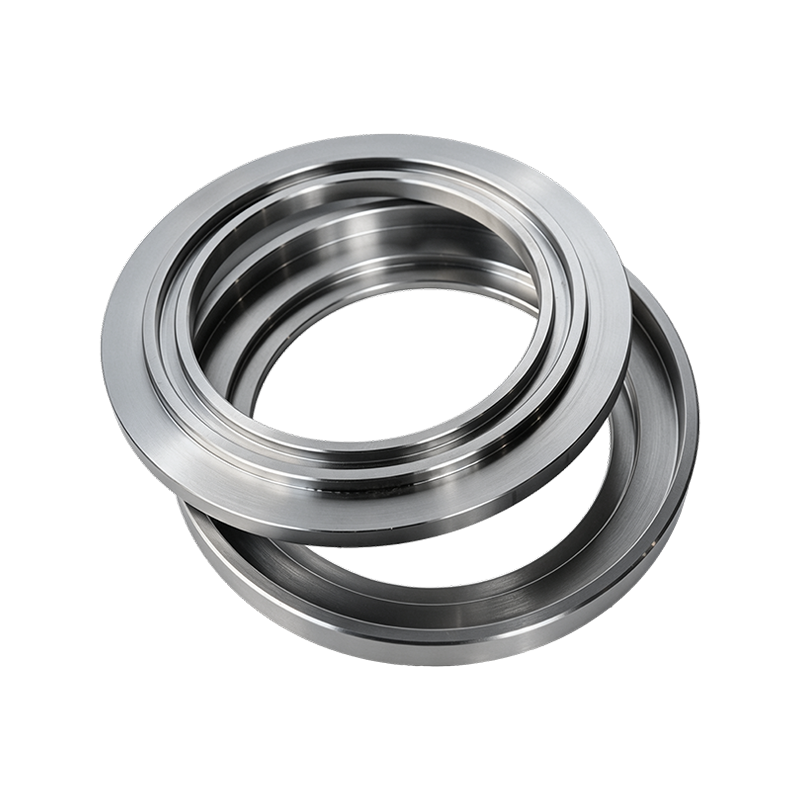
 Täydellinen rengasmuottirullan kuorikokoonpano pellettitehtaille Tämä kokoonpano sisältää vaipan, laakerit, akselin ja tiivisteet yhtenä vaihtoyksikkönä, mikä auttaa välttämään ennenaikaista kulumista, kun huollon aikana epäillään piileviä laakeri- tai asennusongelmia. Näytä tuote →
Vain telan kuori vai täydellinen painerullakokoonpano?
Valitse yksi kuori, kun laakeri ja asennustarvikkeet ovat kunnossa; Valitse täydellinen painerullakokoonpano, kun et voi tarkistaa piilotettujen osien kuntoa. Suunnitellun huoltoaikataulun mukaan vaipat vaihdetaan usein kahdesti ennen kuin laakerit saavuttavat käyttörajansa. Siinä tilanteessa vain kuori on vaihdettava. Kun mittaat laakerin välyksen, kuulet murisevan äänen tai havaitset saastumista öljylenkissä, päätös muuttuu.
Uuden vaipan asentaminen vaurioituneeseen laakeriin tuottaa kiillotetun, liikkuvan kosketuskuvion, joka tuhoaa uuden osan nopeasti. Täydellinen painerullakokoonpano poistaa tämän riskin vaihtamalla kuoren, akselin tuen, tiivisteet ja sopivat asennustarvikkeet yhteen. Jindingsheng suunnittelee kokoonpanon yhdeksi vaihtoyksiköksi, jotta telan kuori saapuu oikealla esiasetettu geometria puristinmalliin.
- Laakerirasva on puhdasta ja välys on rajoissa
- Asennustapeissa ja akselitapeissa ei ole naarmuja
- Tuotantoaikataulu mahdollistaa ylimääräisen purkuajan
- Laakerikohina tai aksiaalinen välys on jo havaittavissa
- Tiivisteissä, päätykansiissa tai öljylenkeissä on kulumisjälkiä
- Seisonta-ajat ovat tiukat ja esiasetetulla välyksellä on arvoa
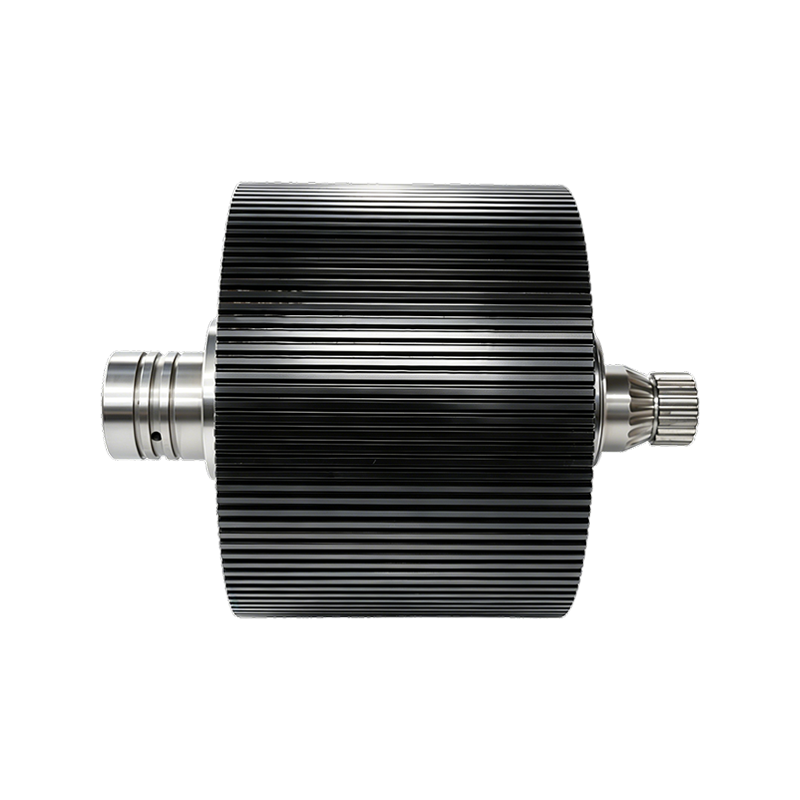
 42CrMo epäkeskoakseli pellettipuristinkoneille Tarkasti taottu ja lämpökäsitelty epäkeskoakseli, joka muuttaa pyörivän liikkeen materiaalivirtauksen edellyttämäksi värähtelyksi, mikä on välttämätöntä telan kuoren oikeanlaisen suorituskyvyn ylläpitämiseksi. Näytä tuote →
Epäkeskiset akselit ja sisäiset komponentit kuljettavat kulumisketjua eteenpäin
Kulunut epäkeskoakseli tai väärän kokoinen välikappale voi saada upouuden kuoren epäonnistumaan nopeammin kuin koko normaali tuotantokausi. Epäkeskeisiä akseleita, laakeriholkin päiden suojuksia, öljylenkkejä ja tarkkuusvälikappaleita pidetään usein halvoina lisävarusteina, mutta jokaisella on oma mekaaninen tehtävänsä. Akseli muuttaa pyörivän liikkeen värähtelyksi, joka ajaa materiaalia muotin läpi. Öljyliuska ohjaa voitelun laakeriin ja välikappale määrittää rullan vaipan tarkan sivuttaisasennon.
0,05 mm:n poikkeama akselitapin kulumisessa riittää muuttamaan laakerin kuormituksen jakautumista, mikä näkyy epätasaisena vaipan kulumisena muotin pinnalla. Jindingsheng tarjoaa epäkeskisiä akseleita 45 terästä, 40Cr ja 42CrMo, joten vaihto voi vastata alkuperäistä kuormitusoletusta sen sijaan, että se olisi oletusarvoisesti halvin vaihtoehto.
- Irrota telan kuori ja mittaa jäljellä oleva seinämän paksuus.
- Pyöritä epäkeskoakselia käsin ja tunne epäsäännöllisen vastuksen havaitsemiseksi.
- Tarkasta laakerin tiivisteen päätykansi ja öljyliuska kosketusjälkien varalta.
- Vertaa akselitappien mittoja uuden osan spesifikaatioihin.
- Aseta kuoren ja muotin välinen säteittäinen rako asennuksen jälkeen, älä ennen.
Puhdas rasvanäyte ei ole todiste terveestä laakerista. Rullakuoren kulumiskuvio kertoo tarinan ensin.
Suunnittele vaihtotyöt aukkojen mittaamiseen, ei kalenteriin
Luotettavin liipaisin vaihtamiselle on mitattu lisäys stanssaus-telavälissä ja vaipan seinämän paksuuden menetys, ei tuntilaskuri. Kalenterit ovat hyödyllisiä muistuttajina, mutta tuotantokuormitus ja raaka-aineen hankaus vaihtelevat liikaa, jotta niistä tulisi ainoa ohjausobjekti. Jos kyseessä on keskikokoinen rengaspuristin, joka toimii kahdessa vuorossa, tarkista telan ja muotin välinen rako 200 käyttötunnin välein.
Vaihda telan vaippa, kun ulkohalkaisija on kulunut 2,5-3,0 mm uudesta mittasuhteesta tai aikaisemmin, jos profiili menettää pureman. Tämä aikataulu antaa ennustettavia tuloksia muuttamatta kuolia liian aikaisin. Jatkuvasti suuria vuoroja käyttävissä puristimissa raskaat telakokoonpanot ansaitsevat huomiota, koska niiden suuremmat tukipinnat jakavat saman kuorman suuremmalle kosketuspinnalle.
| Oire | Todennäköinen syy | Osa tarkistettava tai vaihdettava |
| Ohuet pelletit ja pintalasitus | Liian leveä rullan väli | Rullakuori, epäkeskoakselin kuluminen |
| Kuori kiillotettu, mutta ei pureva | Väärä hammasprofiili syötteeseen | Kaareva hammastelan kuori |
| Laakereiden ylikuumeneminen | Takavarikoitunut tai kuivattu öljypuristin | Öljyvarsi, laakeriholkin päätykansi |
| Metallinen koputus ladatussa puristimessa | Liiallinen laakerin välys tai taipunut akseli | Painerullakokoonpano, epäkeskoakseli |
| Epätasainen kuluminen kuoren leveydellä | Kulunut välirengas tai väärin kohdistettu akseli | Tarkkuusvälike, epäkeskoakseli |
Seuraa halkaisijaa, älä vain tunteja. Kuori, joka menettää 0,1 mm 200 tunnissa, kuluu normaalisti. Kuori, joka menettää 0,4 mm samalla ajanjaksolla, osoittaa likaantunutta laakeria tai liian tiukalle asetettua rakoa.
Hankinta Pellettitehtaan varaosat Metallurgisen hallinnan menettämättä
Varaosien kaupallinen riski ei ole yksikköhinta; se on hallitsematonta metallurgista ja mittojen vaihtelua erien välillä. Pellettitehtaan varaosat valmistetaan erissä, ja jokainen erä riippuu raaka-aineesta, lämpökäsittelystä ja koneistustoleransseista. Halvalta näyttävä tarjous on halpa vain, jos kovuusraportti ja mittatodistus vastaavat sovittua laatua.
- Kysy jokaisessa laskussa materiaaliluokka ja lämpönumero.
- Pyydä kovuusraporttia telan kuorista ja akseleista, ei vain kemiallista todistusta.
- Varmista, pidetäänkö toleranssit uuden osan mitassa vai kulumisrajassa.
- Ilmoita merirahdin pakkaus- ja kosteussuojavaatimus.
- Tarkista puristimen malli ja meistin ulkohalkaisija varaosaluettelosta.
Tilaa samalla asiakirjoilla, joita odotat OEM:ltä: materiaaliluokka, kovuusalue, mittaraportti ja erän jäljitettävyys. Toimittaja, joka ei voi toimittaa lämpökäsittelytietoja, ei voi taata kulumisikää.
Pellettitehtaan varaosat: Yleisiä hankintakysymyksiä huoltotiimistä
Kuinka usein telan vaipat tulee vaihtaa rehupellettitehtaassa?
Hiomasyöttösovelluksissa useimmat laitokset vaihtavat telan vaipan 800–1 200 käyttötunnin välein. Vähäkulutussovelluksissa välit voivat olla yli 2 000 tuntia. Käytä 200 tunnin välitarkistusta ensisijaisena laukaisimena ja vaihda vaippa, kun sen ulkohalkaisija on menettänyt 2,5–3,0 mm.
Pitäisikö minun vaihtaa koko painerullakokoonpano vai vain telan vaippa?
Vaihda vain vaippa, kun laakeri, akselitapit ja päätykannet ovat toleranssin sisällä. Vaihda koko kokoonpano, kun voit mitata laakerin välyksen, kuulla melua tai nähdä naarmuja öljyliuskassa. Ylimääräiset ennakkokustannukset ovat pienemmät kuin toisen purkamisen hinta.
Miksi uusi telan kuori joskus epäonnistuu ennen kuin vanha meisti on kulunut?
Uusi vaippa voi pettää aikaisin, jos säteittäinen rako on asetettu liian tiukaksi, jos vaipan materiaali on liian kovaa muotin pinnalle tai jos epäkeskoakseli ja laakerit siirtävät tärinää vaippaan. Tarkista rako jokaisen asennuksen jälkeen ja vertaa vaipan kovuutta muotin kovuuteen ennen tilaamista.
Mitä tietoja minun tulee lähettää ennen varaosien tilaamista?
Lähetä puristimen merkki ja malli, muotin ulkohalkaisija, rullan vaipan leveys, kiinnitystappien keskipisteet, akselitapin mitat ja nykyinen vaipan materiaali. Jos mahdollista, lisää kuvia kuluneesta osasta ja laakeripesästä. Tämä vähentää todennäköisyyttä, että vanhemmat koneet, joita on suunniteltu uudelleen tuotantovuosien aikana, aiheuttavat epäsuhta.
Ota yhteyttä
Seuraa meitä
Pikalinkit
Ota yhteyttä
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuanchengin kaupunki, Anhuin maakunta