Teollisuuden uutisia
Seosteräs 20CrMnTi Pellettirullan kuori: Kulutuskestävyys, kovuus ja osto-opas
Miksi 20CrMnTi-rullakuoret ovat määrittelyn arvoisia
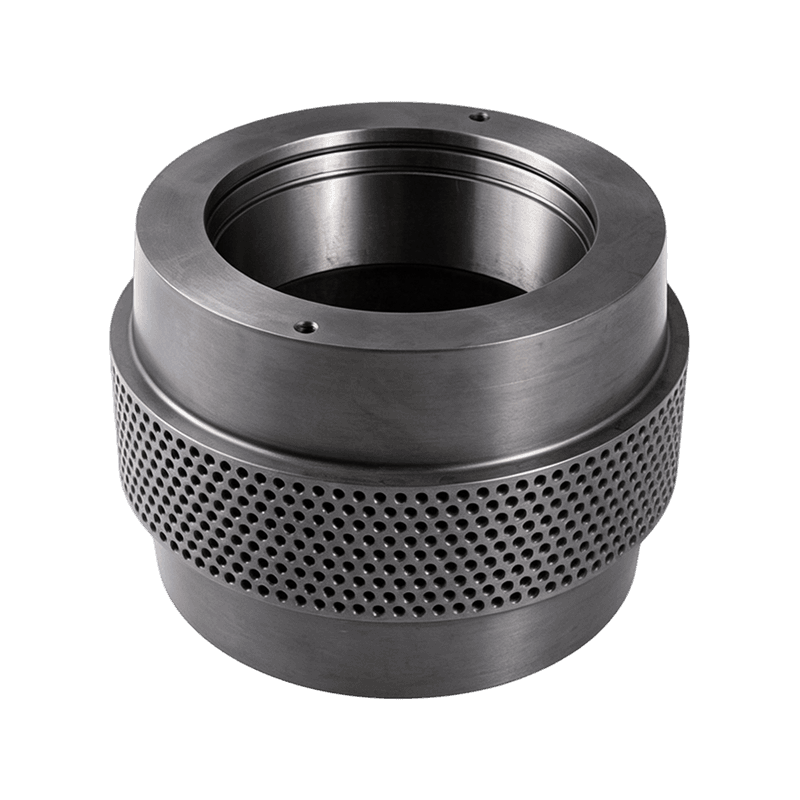
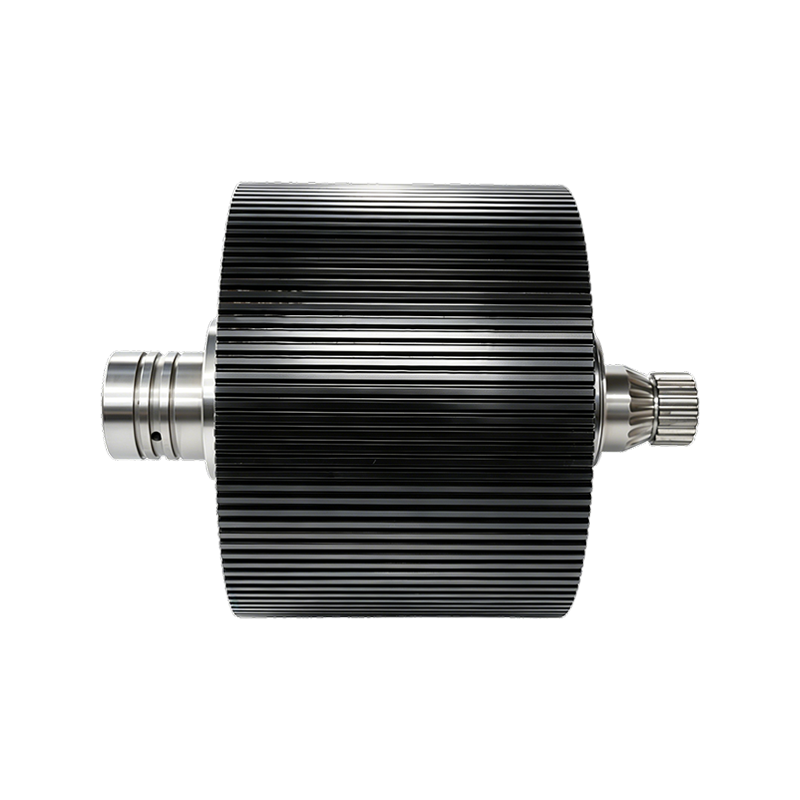
20CrMnTi-seosteräksestä koneistettu pellettitehtaan telan vaippa on määritelty yhdestä selvästä syystä: se tuottaa hiiltyneen pinnan kovuuden 58-62 HRC säilyttäen samalla sitkeän, iskuja vaimentavan ytimen. Tämä yhdistelmä ei ole markkinointiominaisuus; se on suora vastaus kahteen tapaan, joilla telan kuoret epäonnistuvat tuotannossa: hankaava kuluminen vierintäpinnassa ja halkeilu iskun vaikutuksesta. Kun telan kuori painaa materiaalia rengasmuottia vasten, kosketuspintaan kohdistuu suuri puristusjännitys, ja vaipan runkoa kuormitetaan toistuvasti laakerin ja epäkeskoakselin läpi. Mineraalihioma-aineita, upotettua hiekkaa sisältävää biomassaa tai lannoiteseoksia sisältävä rehu nopeuttaa pinnan kulumista, kun taas kovat hiukkaset ja epätasainen materiaalivirta aiheuttavat iskukuormitusta. Koko matkan kova kuori kestää kulumista, mutta uhkaa murtua. Vain kova kuori kuluu nopeasti. Meidän 20CrMnTi seosterästä pellettirullan kuori on suunniteltu välttämään molemmat vikatilat.
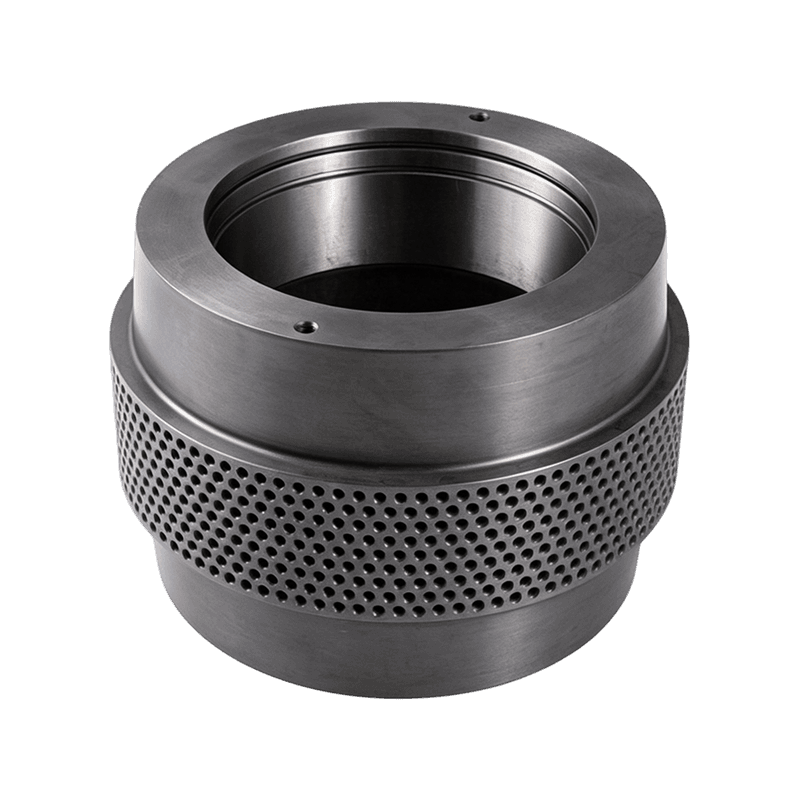 Räätälöity seosteräs 20CrMnTi pellettirullan kuoren toimittaja, yritys Anhui Jindingsheng Machinery Co., Ltd on kiinalainen räätälöity seosteräs 20CrMnTi pellettirullan kuoren toimittaja ja yritys. Tuotekatsaus A h... Näytä tuote →
Mikä on 20CrMnTi-seosteräs
20CrMnTi on vähähiilinen seosrakenneteräs, joka on määritelty kiinalaisessa standardissa GB/T 3077 ja jota käytetään laajalti hiiletyissä komponenteissa. Sen nimelliskoostumus sisältää 0,17-0,23 % hiiltä, 1,00-1,30 % kromia, 0,80-1,10 % mangaania ja 0,04-0,10 % titaania. Alhainen perushiilipitoisuus pitää ytimen sitkeänä, kromi ja mangaani parantavat kovettuvuutta ja titaani jalostaa raerakennetta lämpökäsittelyn aikana.
Titaanin rooli lejeeringissä
Titaani erottaa 20CrMnTi:n tavallisesta kromi-mangaaniteräksestä. Se muodostaa hienoja, stabiileja karbideja ja nitridejä, jotka kiinnittävät rakeiden rajat kuumentamisen aikana, estäen austeniittirakeita karkeantumasta hiilettämiseen tarvittavan pitkän liotuksen aikana. Hienorakeinen rakenne valmiissa telan vaipassa tarkoittaa parempaa väsymiskestävyyttä – tärkeä ominaisuus osalle, joka kokee miljoonia kuormitussyklejä käyttöikänsä aikana.
Kuinka hiiletys luo kaksoisrakenteen
Hiiletys tuo lisää hiiltä koneistetun telan vaipan pintakerrokseen. Karkaisun ja karkaisun jälkeen tämä hiilipitoinen kotelo muuttuu kovaksi, kulutusta kestäväksi martensiittikerrokseksi, kun taas vähähiilinen ydin pysyy sitkeämpänä. Pellettitelan vaipan tehollinen kotelosyvyys on tyypillinen noin 0,8-1,5 mm, pintakovuus 58-62 HRC ja ytimen kovuus 30-45 HRC. Tämän rakenteen ansiosta telan kuori voi liukua hankaavaa materiaalia vasten tuhansien käyttötuntien ajan ilman naarmuja ja silti selviytyä hajautuneen kovan hiukkasen aiheuttamasta iskusta.
Miksi kotelo- ja ydinrakenteella on väliä pellettipuristimessa
Rengassuulakepelletitehtaassa telan vaippa on komponentti, joka työntää materiaalia suuttimen reikien läpi. Puristusvyöhykkeen paine on riittävän korkea muuttaakseen materiaalia plastisesti, ja telan vaipan pinta on jatkuvasti alttiina hiukkasille, jotka toimivat hienona hioma-aineena. Samanaikaisesti vaippa vastaanottaa vuorottelevia kuormia painetelakokoonpanon kautta, kun se vierii muotin yli. Hiilitetty 20CrMnTi-kuori tarjoaa käytännöllisen tasapainon: kova kotelo, joka kestää hankausta kulumista, ja ydin, joka taipuu hieman raskaassa kuormituksessa halkeilun sijaan. Käytännön tulos on ennustettava käyttöikä, vähemmän odottamattomia pysähdyksiä ja alhaisemmat kustannukset pellettitonnia kohden. Pehmeämmistä, läpikarkaistuista materiaaleista vaihtavat käyttäjät raportoivat usein, että kuoren pinta pitää profiilinsa pidempään, mikä myös auttaa säilyttämään tasaisen pelletin laadun.
Jos arvioit, kuinka rullan kuori on vuorovaikutuksessa muun vetopuolen kanssa, artikkelimme aiheesta painerullakokoonpanon rakenne ja kulumiskuviot selittää vikajärjestyksen ja mitä tulee tarkistaa huollon aikana.
20CrMnTi vs. muut rullan kuorimateriaalit
Rullakuoria tarjotaan yleensä useissa teräslajeissa, ja jokainen laatu edustaa erilaista kompromissia kovuuden, sitkeyden ja kustannusten välillä. Alla olevassa taulukossa on yhteenveto pellettitehtaan varaosissa useimmin tavattujen materiaalien tyypillisistä arvoista.
| Materiaali | Kirjoita | Tyypillinen pinnan kovuus | Ytimen sitkeys | Soveltuu parhaiten |
|---|---|---|---|---|
| 20CrMnTi | Hiiletysteräs | 58-62 HRC (kotelo) | Korkea | Hankaava syöttö ja kohtalainen iskukuormitus |
| 40Cr | Karkaistu ja karkaistu seosteräs | 28-40 HRC (läpi) | Keskikorkea | Yleinen käyttö, kohtuullista kulumaa |
| GCr15 / 100Cr6 | Laakeri terästä | 60-63 HRC (läpi) | Alempi | Kovia materiaaleja alhaisella iskunvaimella |
| 60Si2Mn | Jousiteräs | 45-52 HRC (läpi) | Korkea | Iskunkestävät tai elastiset puristusolosuhteet |
40Cr on usein edullisin vaihtoehto pehmeämmille ainesosille, mutta se ei kestä kovaa työskentelypintaa kovassa hankauksessa. GCr15 tarjoaa korkean kovuuden, mutta sen sitkeys on pienempi, joten se on todennäköisempää, kun pellettimyllyä syötetään epätasaisesti tai kun puristuskammioon pääsee vieraita esineitä. 60Si2Mn vaimentaa iskun hyvin, mutta kuluu nopeammin hiomakäytössä. 20CrMnTi sijoittuu näiden äärimmäisyyksien väliin: se tarjoaa laakeriteräksen kovuuden työpinnalla ja jousiteräksen sitkeyden rungossa, minkä vuoksi siitä on tullut suosiollinen materiaali vaativiin pelletointitöihin. Kevyemmän työtaakan omaaville kuljettajille meidän 40Cr seosterästä telan kuori on edelleen kustannustehokas vaihtoehto.
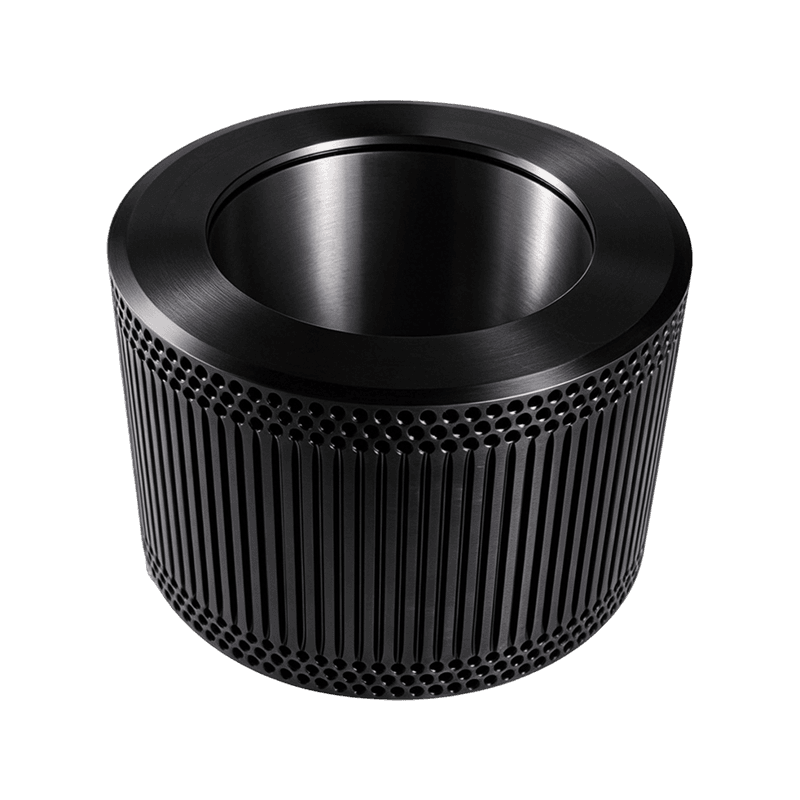
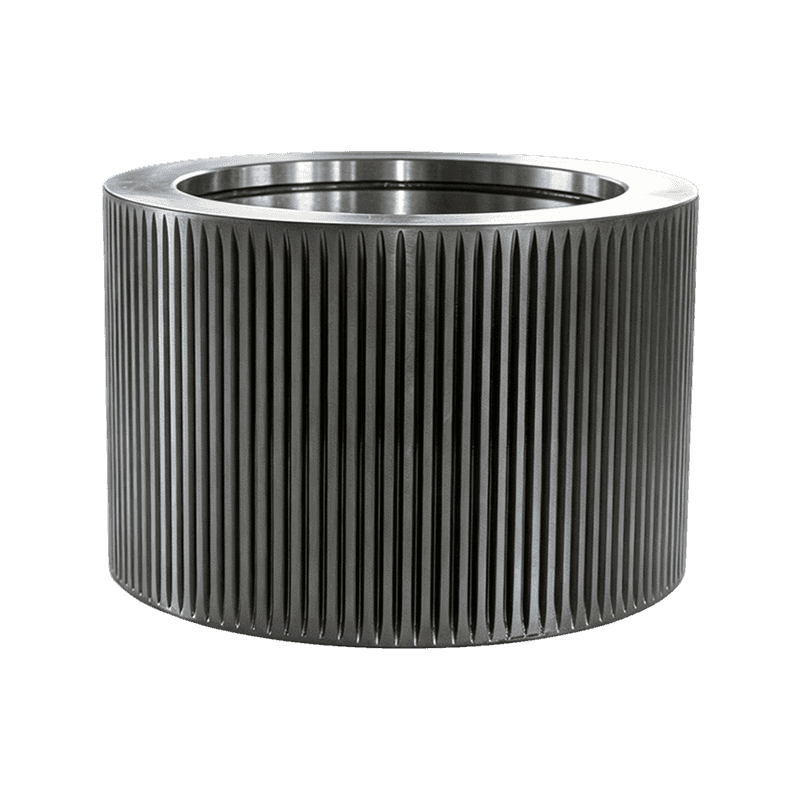 Mukautetun 40Cr seosteräspellettirullan kuoren toimittaja, yritys Anhui Jindingsheng Machinery Co., Ltd on Kiinan mukautetun 40Cr-seosteräspellettirullan kuoren toimittaja ja yritys. Tuotekatsaus Laaja... Näytä tuote →
Kuinka 20CrMnTi Roller Shell valmistetaan
Materiaaliluokka toimii odotetulla tavalla vain, jos valmistusprosessia ohjataan takomisesta lopulliseen hiontaan. 20CrMnTi-telan kuori käy tyypillisesti läpi kuusi vaihetta: taonta, karkea koneistus, hiiletys, karkaisu ja karkaisu, viimeistelyhionta ja lopputarkastus.
Takominen alkaa taontalämpötilaan kuumennetusta aihiosta, joka muotoillaan lähellä lopullista geometriaa. Oikea takominen tuottaa kuoren muotoa seuraavan raevirtauksen, mikä parantaa osan lujuutta. Karkean työstön jälkeen kuori hiiletetään uunissa, jossa on kontrolloitu hiilipotentiaali, yleensä välillä 900-930°C. Tämä vaihe määrittää kotelon syvyyden. Seuraava sammutus- ja temperointijakso luo lopulliset kovuusarvot. Viimeistelyhionta on paikka, jossa reikä, ulkohalkaisija ja rullapinta tuodaan tulostukseen. Koska rullan vaippa on pyörivä komponentti, joka painetaan suulaketta vasten, mikä tahansa virhe reiän ja ulkohalkaisijan välisessä samankeskisyydessä aiheuttaa epätasaisen paineen jakautumisen, nopeamman laakerin kulumisen ja ennenaikaisen vaipan rikkoutumisen.
Mitä tulee tarkistaa ostaessasi 20CrMnTi-rullakuoria
Kaikki 20CrMnTi-telan kuoret eivät ole samanarvoisia. Pelkkä materiaalimerkintä ei takaa suorituskykyä; lämpökäsittely ja koneistuslaatu määräävät, kestääkö kuori 500 tuntia vai 2000 tuntia. Kun arvioit toimittajaa, tarkista seuraavat seikat.
- Kovuuden ja kotelon syvyyden tarkistus: Kysy testattua pinnan kovuutta (58-62 HRC) ja tehokasta kotelon syvyyttä. Jos toimittaja ei pysty antamaan näitä arvoja, kuorta ei ehkä ole hiiltynyt oikein – tai ei ollenkaan.
- Samakeskeisyys ja geometria: Reiän ja työpinnan välisen halkeaman tulee olla tiukan toleranssin sisällä millimetrin kymmenesosina mitattuna. Liiallinen juoksu aiheuttaa epätasaista kulumista ja voi ylikuormittaa rullalaakereita.
- Rullaavan pinnan pintakäsittely: Tasainen viimeistely parantaa materiaalin pitoa ja vähentää muotin kulumista. Sekä liian sileät että liian karkeat pinnat aiheuttavat ongelmia puristusalueella.
- Seinän paksuuden tasaisuus: Seinänpaksuuden vaihtelu on merkki huonosta koneistusohjauksesta ja johtaa epätasapainoiseen pyörivään kokoonpanoon.
- Materiaalin jäljitettävyys: Hyvämaineinen valmistaja voi toimittaa myllysertifikaatteja ja lämpökäsittelytietueita, jotka vahvistavat laadun ja prosessin.
Pelkästään hinnalla ostaminen johtaa usein kalleimpaan lopputulokseen: kuoreen, joka epäonnistuu aikaisin, vaurioittaa rengassuolaa tai vie laakerin mukanaan. Myös koko kokoonpano kannattaa tarkastaa huollon yhteydessä; voit seurata alamme uutisia pellettitehtaan osista ja huollosta ohjeita vaihtoväleistä ja tarkastusrutiineista.
Missä 20CrMnTi-rullakuoret toimivat parhaiten
20CrMnTi-telan kuoria käytetään rehutehtaissa, biomassapellettitehtaissa ja orgaaninen lannoitelinjoissa. Rehutuotannossa ainesosat, kuten maissi, soijajauho, kivennäisaineet ja hivenlisäaineet, luovat hankaavan ympäristön. Biomassamateriaalit tuovat omat haasteensa, mukaan lukien vaihteleva kosteus ja satunnainen käsittelyn ja varastoinnin aikana kerääntynyt hiekka tai hiekka. Lannoitteiden rakeistuslinjat käsittelevät usein materiaaleja, jotka ovat sekä hankaavia että alttiita tarttumaan.
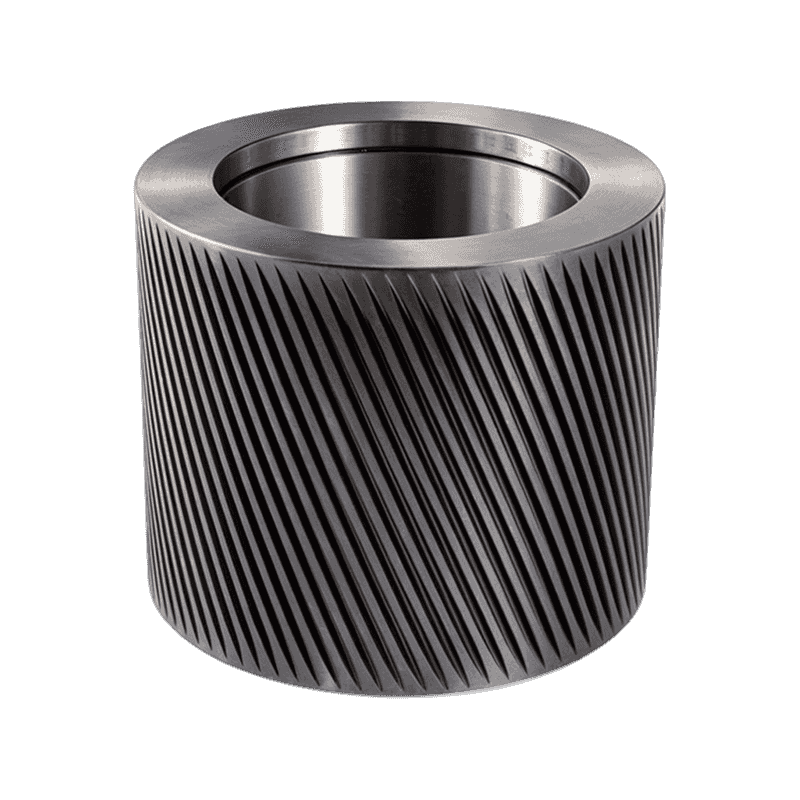
Hiomakaavoja käyttävät syöttömyllyt valitsevat tavallisesti tasapinnaisen 20CrMnTi-kuoren ja luottavat sen hiiltyneeseen koteloon pitkän käyttöiän saavuttamiseksi. Kun materiaalit liukuvat muotin tarttumisen sijaan, hammasprofiili on tehokkaampi. Näissä tapauksissa meidän kaarevahampainen rullakuori pellettitehtaalle parantaa materiaalin purevuutta samalla kun käytetään kulutusta kestävää metalliseosta, mikä antaa parhaan otteen ja kestävyyden.
 Mukautettu kaareva hammastelan kuori pellettitehtaan toimittajalle, Companylle Anhui Jindingsheng Machinery Co., Ltd on Kiinan mukautettu kaareva hammastelan kuori pellettitehtaan toimittajalle ja yritykselle. Tuotekatsaus Th... Näytä tuote →
20CrMnTi-rullakuoren hankinta asiantuntijalta
Hankinta koko prosessia ohjaavalta valmistajalta vähentää vaihtelua, joka lyhentää telan vaipan käyttöikää. Anhui Jindingsheng Machinery Co., Ltd. on ammattimainen pellettitehdas- ja rakeistusosien valmistaja, joka sijaitsee Guangden talouskehitysvyöhykkeellä Anhuin maakunnassa Kiinassa. Yritys keskittyy rengasmuotteihin, telojen kuoriin, puristustelakokoonpanoihin, epäkeskisiin akseleihin ja sisäisiin komponentteihin ja toimii keskitetysti rakeistus- ja pellettitehtaan varaosien palvelukeskuksena. Sen tuotantojärjestelmä täyttää jo nyt kansainvälisten ostajien odotukset 14 509 neliömetrin laitoksella ja vientikokemuksella, joka kattaa Yhdysvallat, Japanin, Etelä-Korean, Vietnamin, Ranskan, Bangladeshin, Venäjän, Intian, Filippiinit ja useat Euroopan maat.
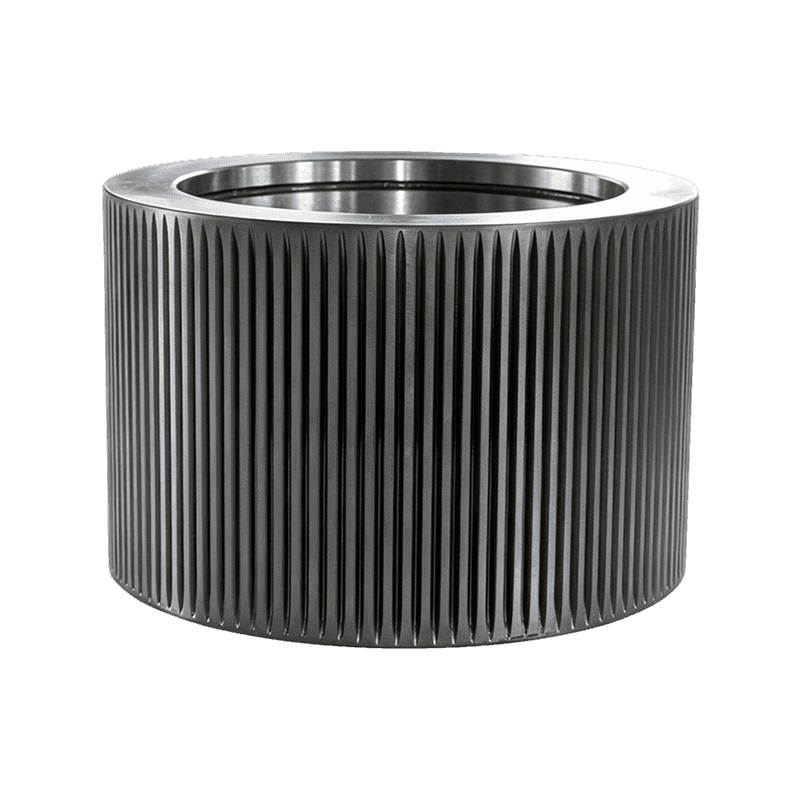
Raaka-aineiden valinnasta takomiseen, tarkkuuskoneistukseen ja lämpökäsittelyyn asti valmistusprosessi pidetään talon sisäisessä hallinnassa. Tämä on johdonmukaisen 20CrMnTi-rullakuoren käytännön merkitys: sama materiaali, sama lämpökäsittelyjakso ja samat koneistustoleranssit joka erässä. Saat täydellisen kuvan käytettävissä olevista kokoonpanoista selaamalla pellettitehtaan varaosien tuotevalikoima .
Ota yhteyttä
Seuraa meitä
Pikalinkit
Ota yhteyttä
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuanchengin kaupunki, Anhuin maakunta