-
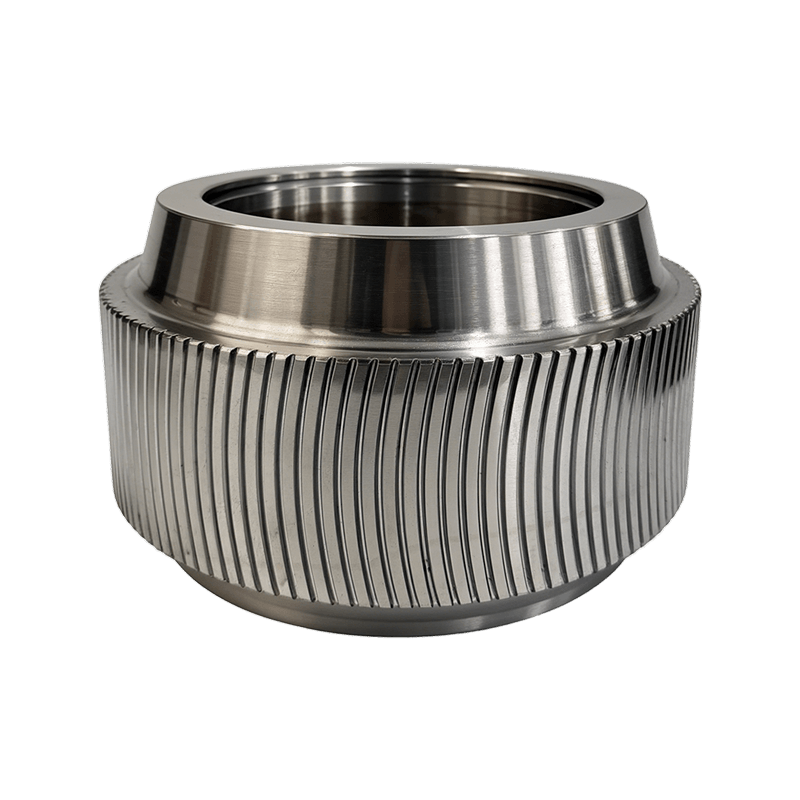 Tuotteen yleiskatsaus Arc Tooth Roller Shell on rengaspuristepellettitehtaan keskeinen ku...Näytä tiedot
-
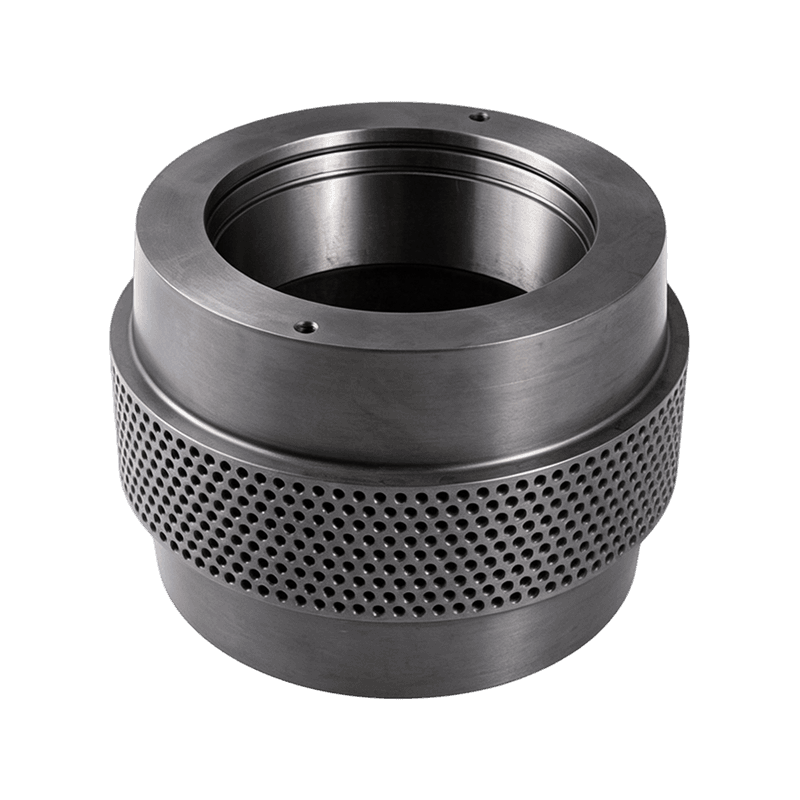
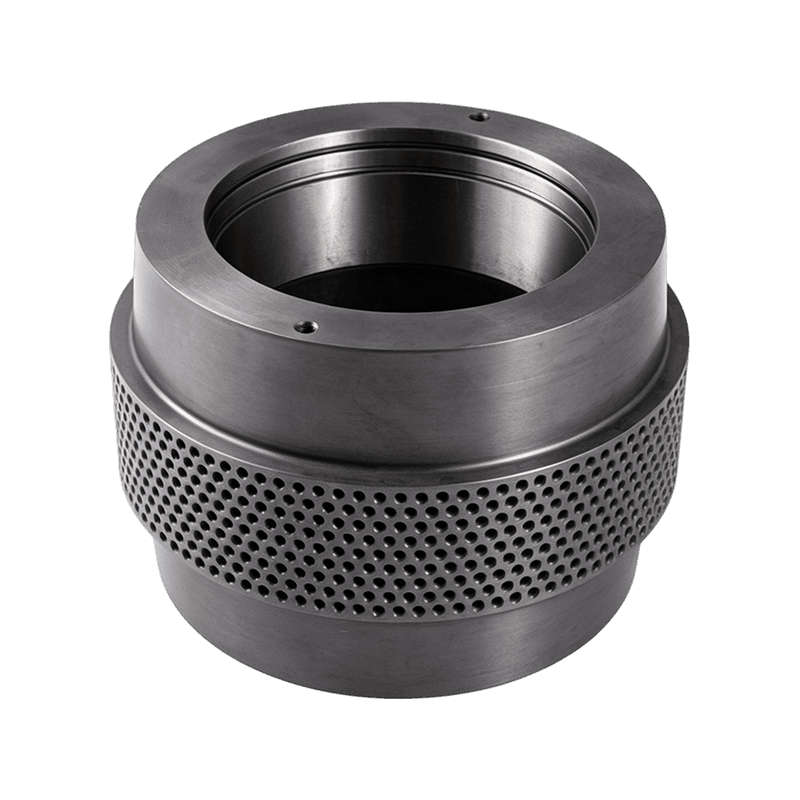 Tuotteen yleiskatsaus Erittäin luja, kulutusta kestävä puristustelakomponentti, joka on v...Näytä tiedot
-
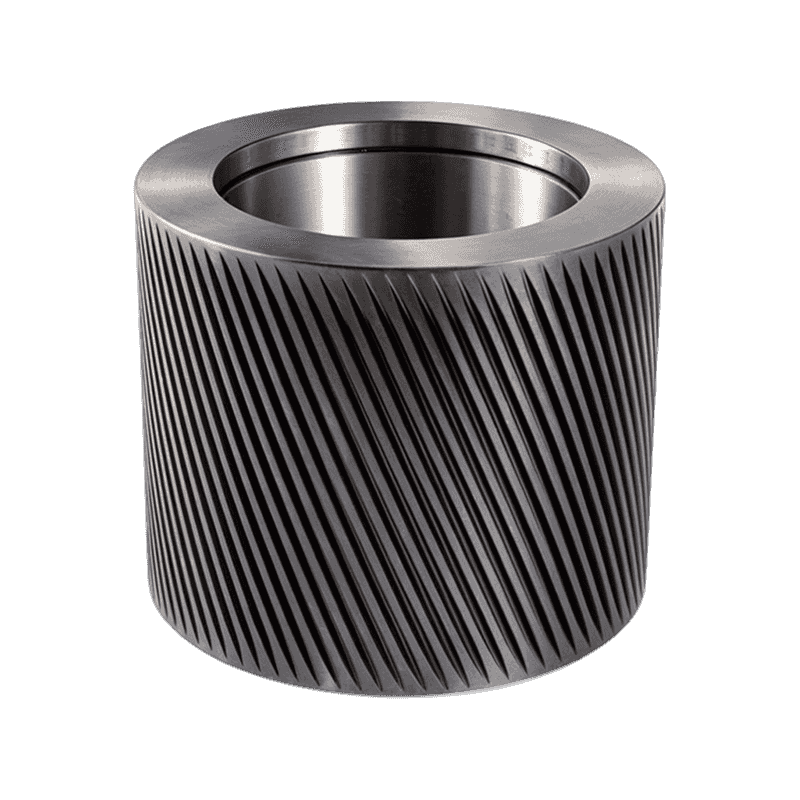
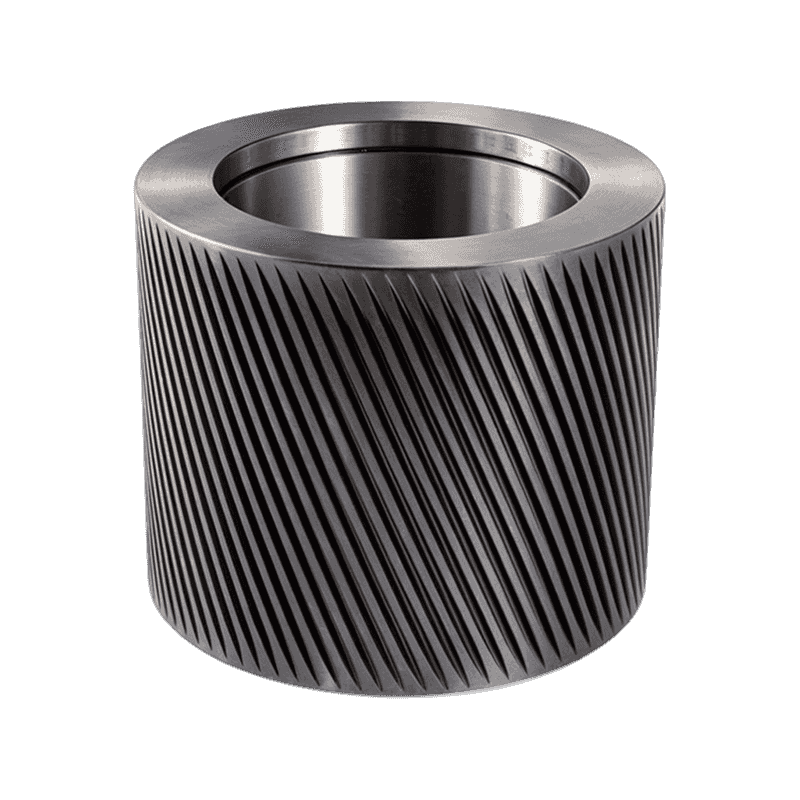 Tuotteen yleiskatsaus Erikoistuneet korkean suorituskyvyn rullat, jotka on valmistettu GC...Näytä tiedot
-
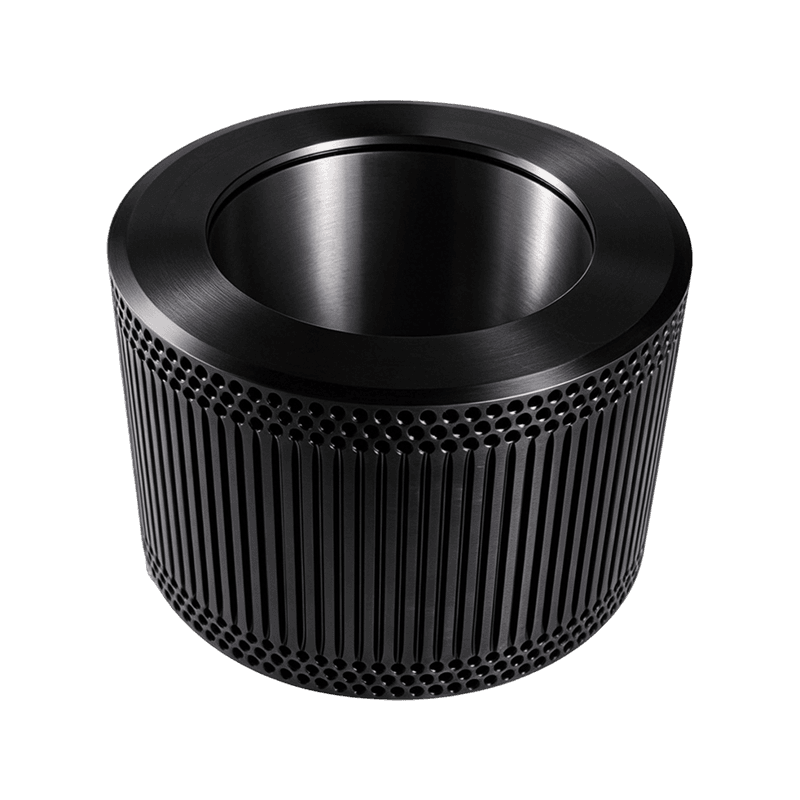
 Tuotteen yleiskatsaus 60Si2Mn-jousiteräksestä valmistettu joustava puristustelan kuori, j...Näytä tiedot
-
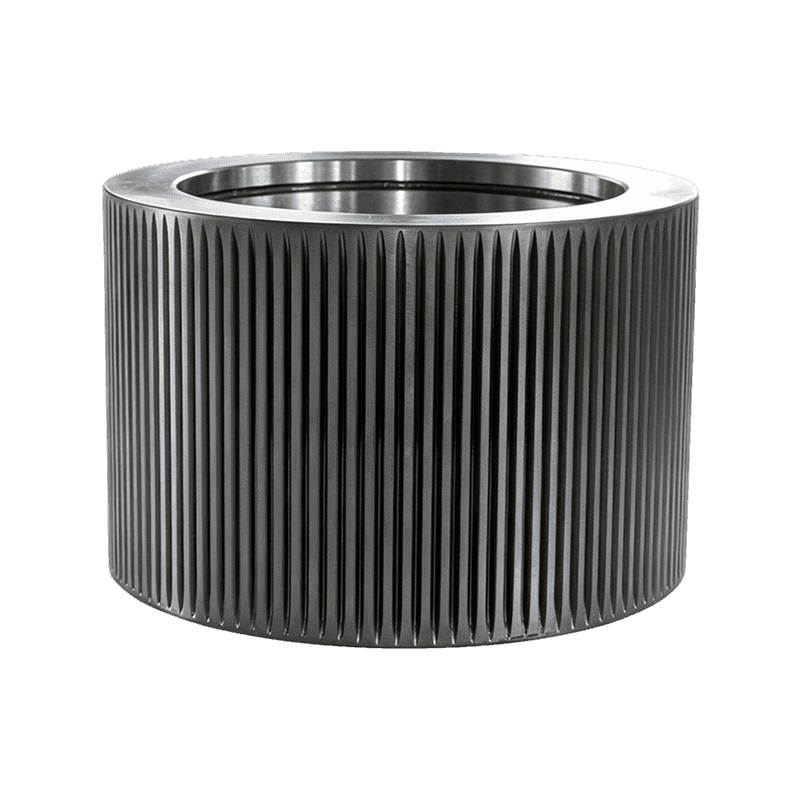
 Tuotteen yleiskatsaus Laajalti käytetty ja monipuolinen seosteräksestä valmistettu purist...Näytä tiedot
-
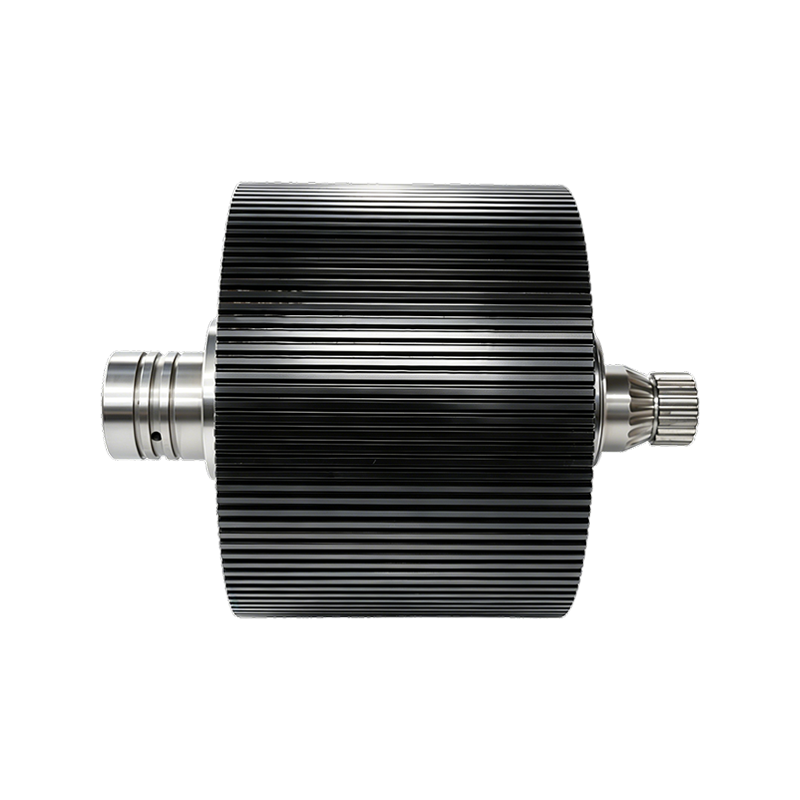
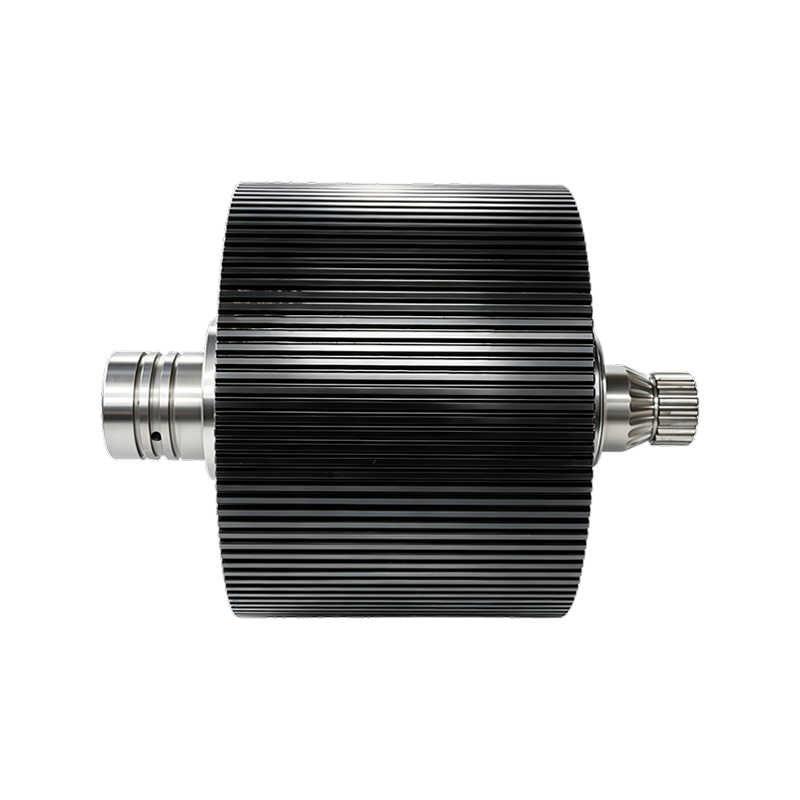
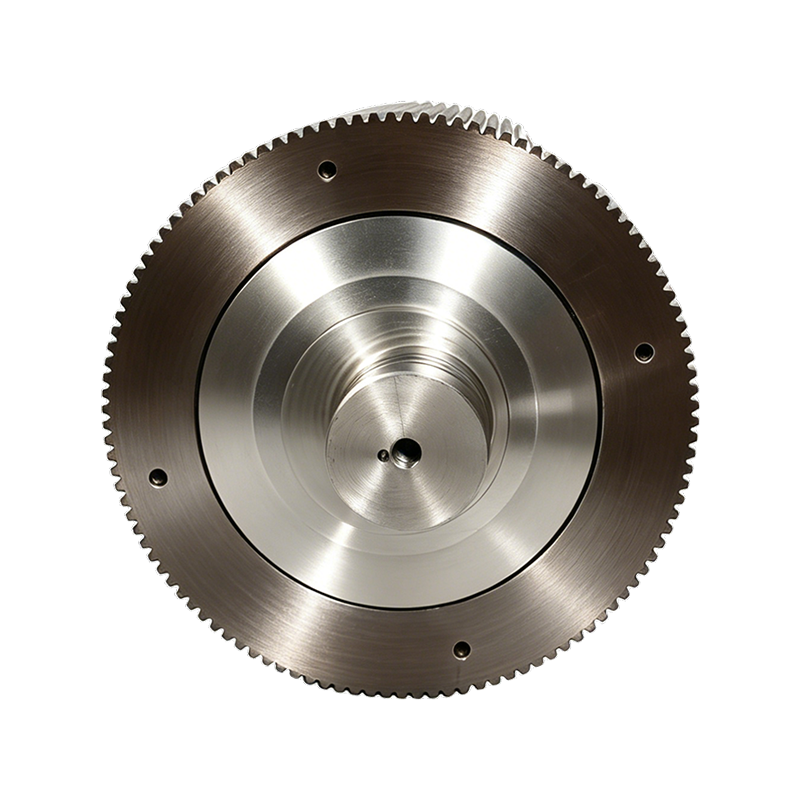
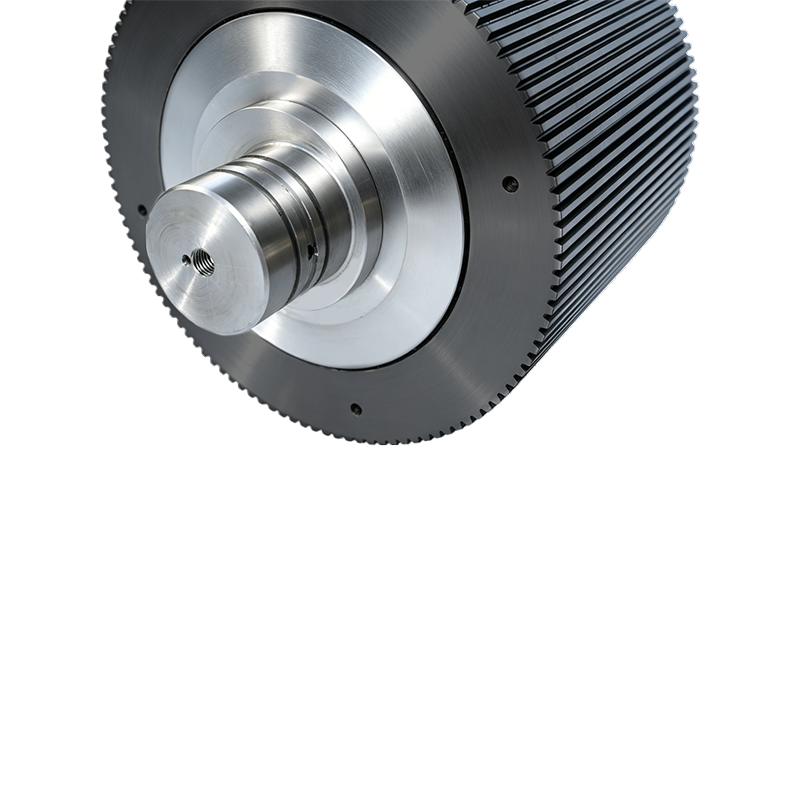
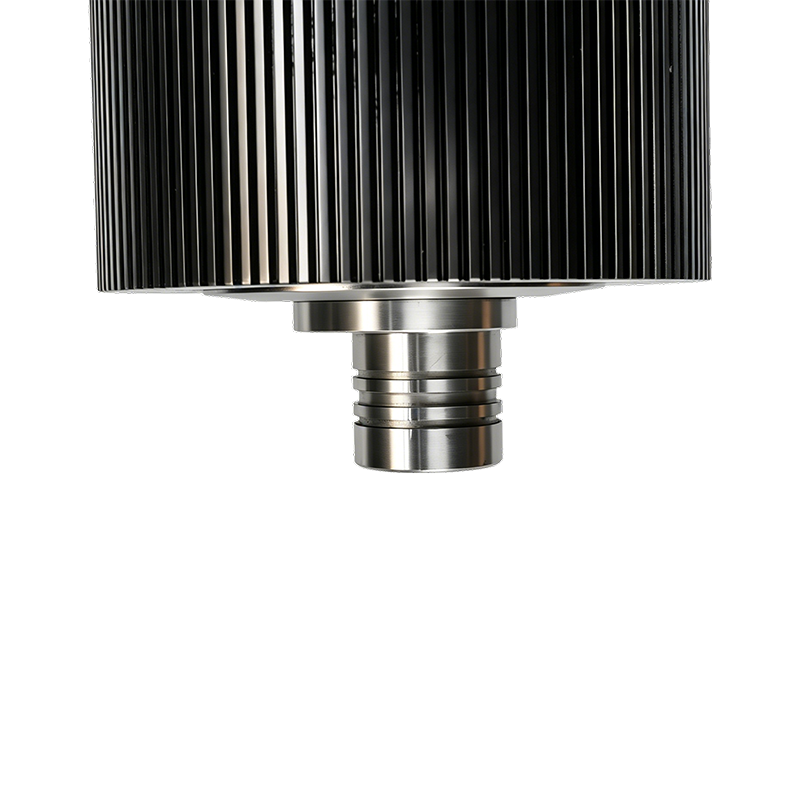
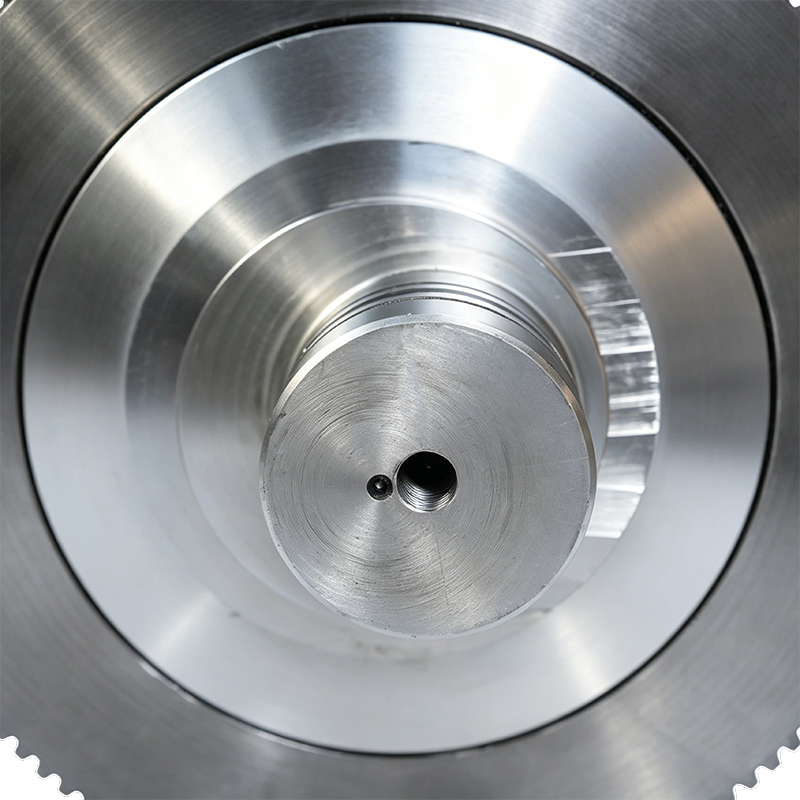
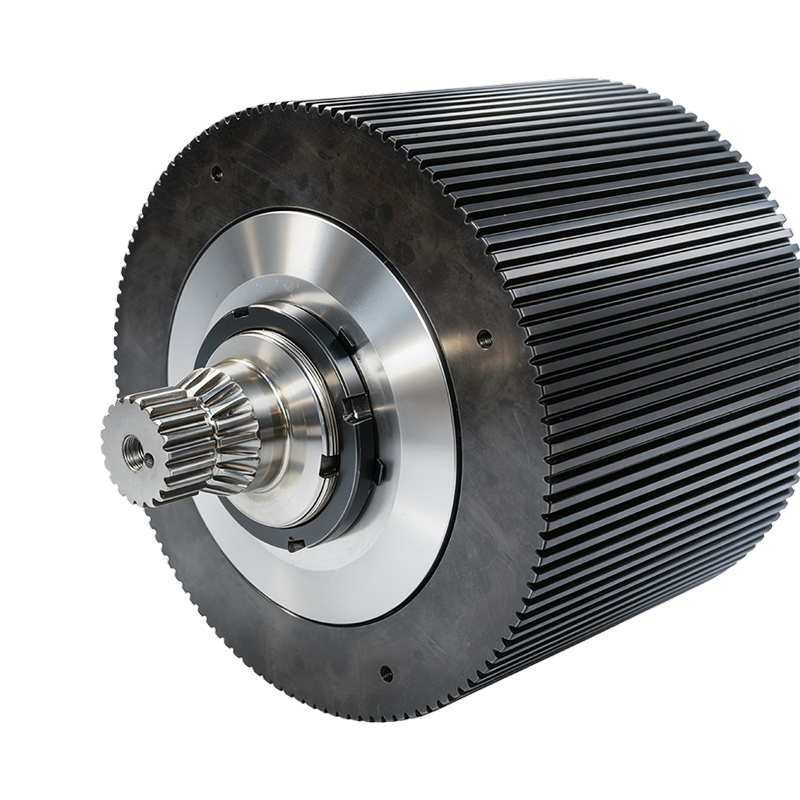
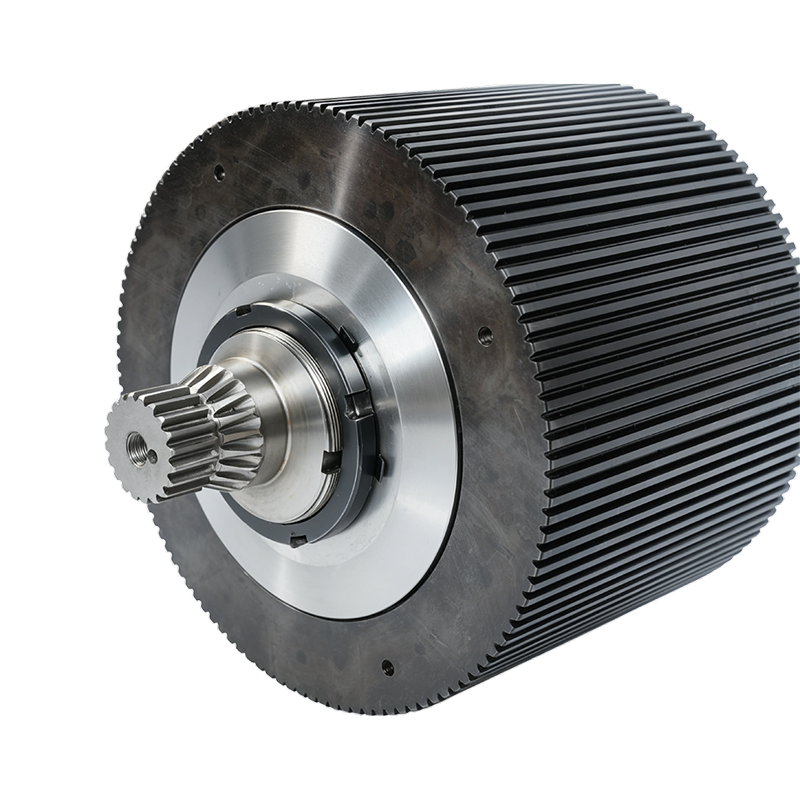
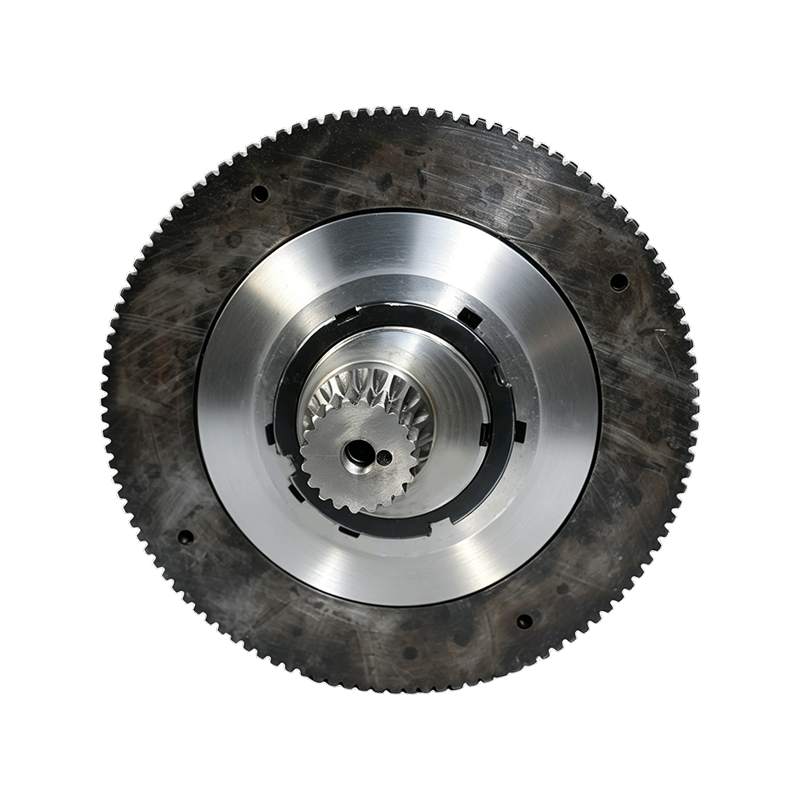
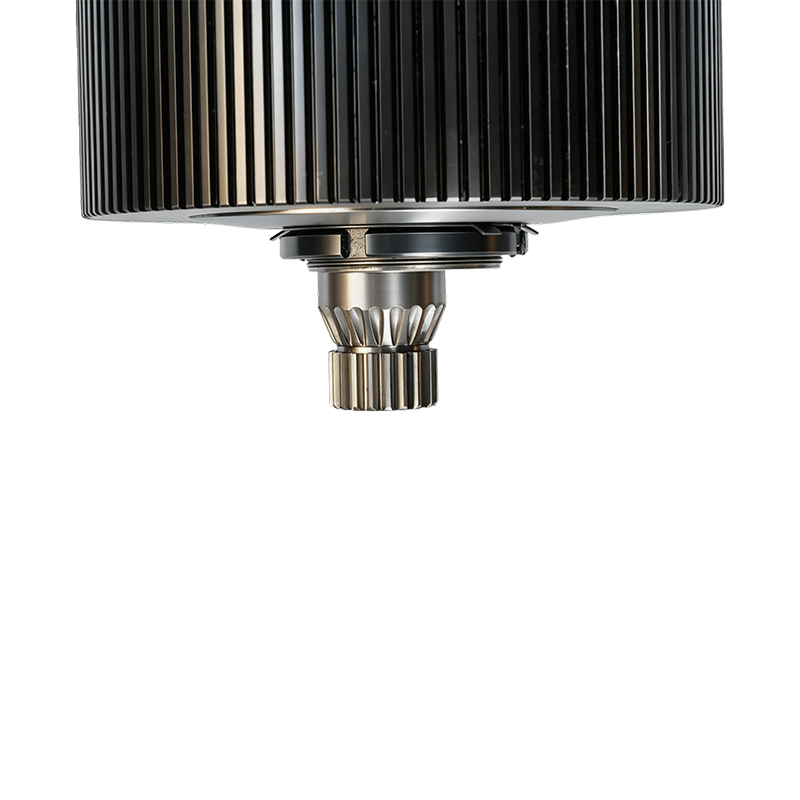
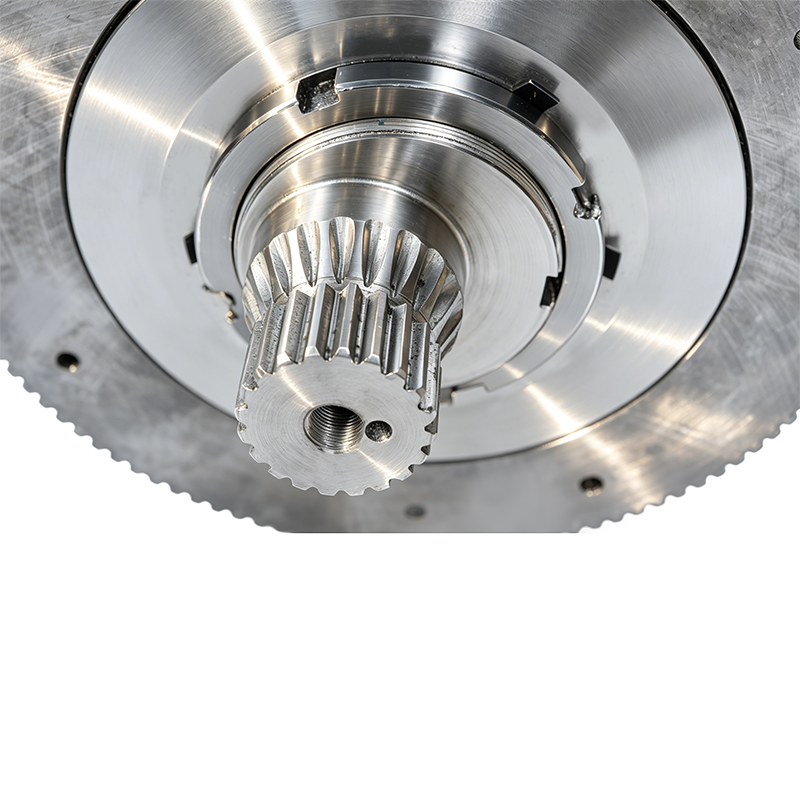
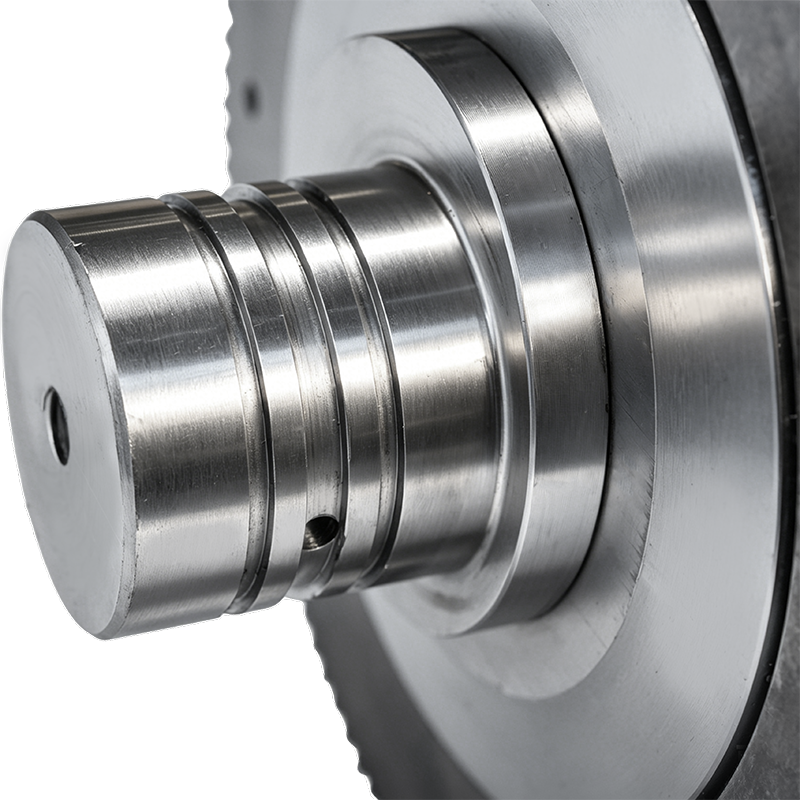 Tuotteen yleiskatsaus Korkean tuottavuuden pellettitehtaan telan kuorikokoonpano on kriit...Näytä tiedot
-
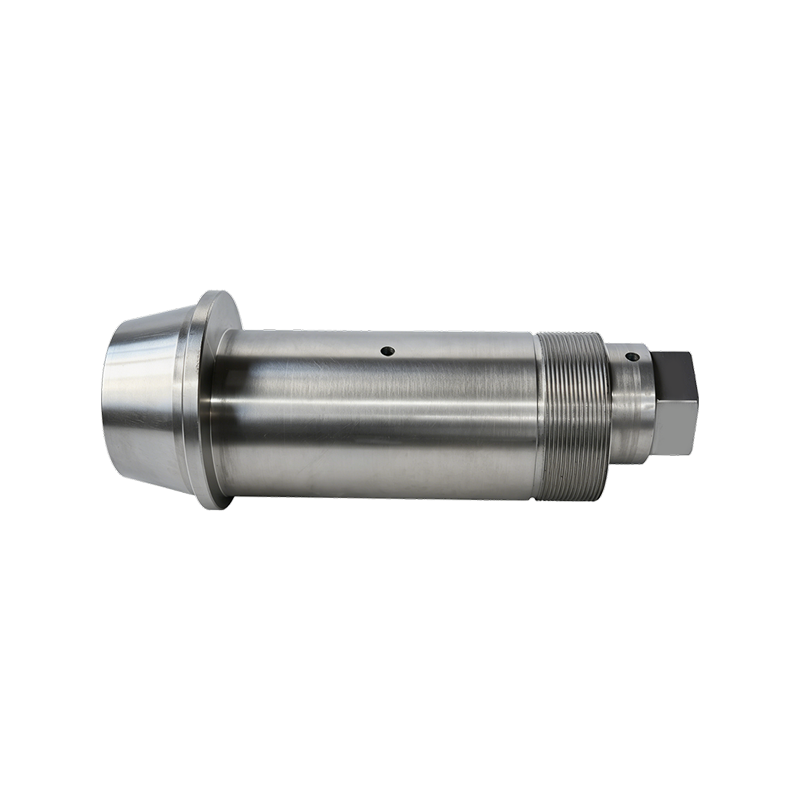
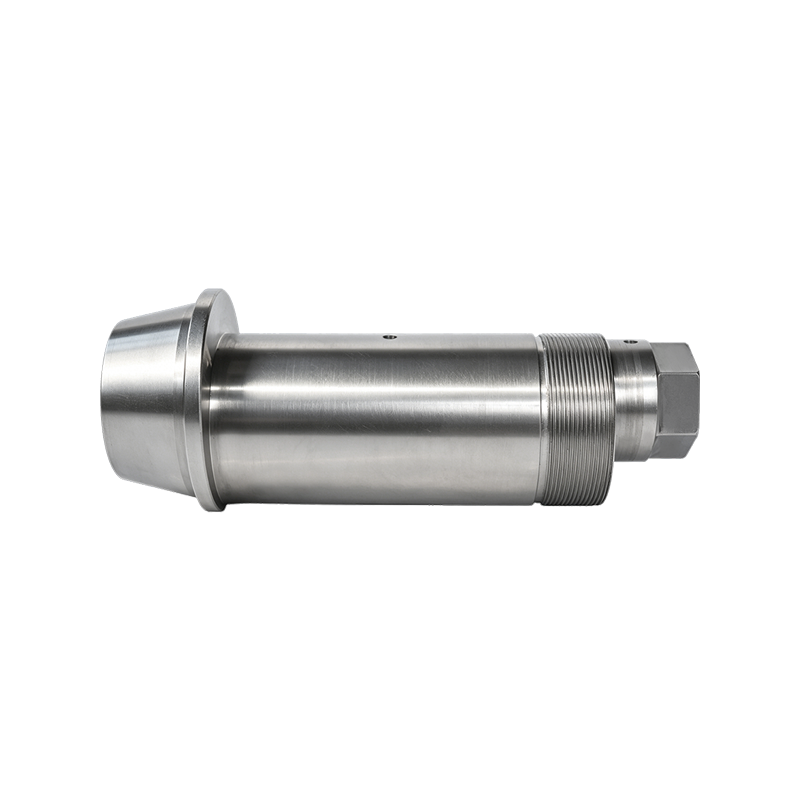 Tuotteen yleiskatsaus: 42CrMo Eccentric Shaft on erittäin luja seosteräskomponentti, joka...Näytä tiedot
-
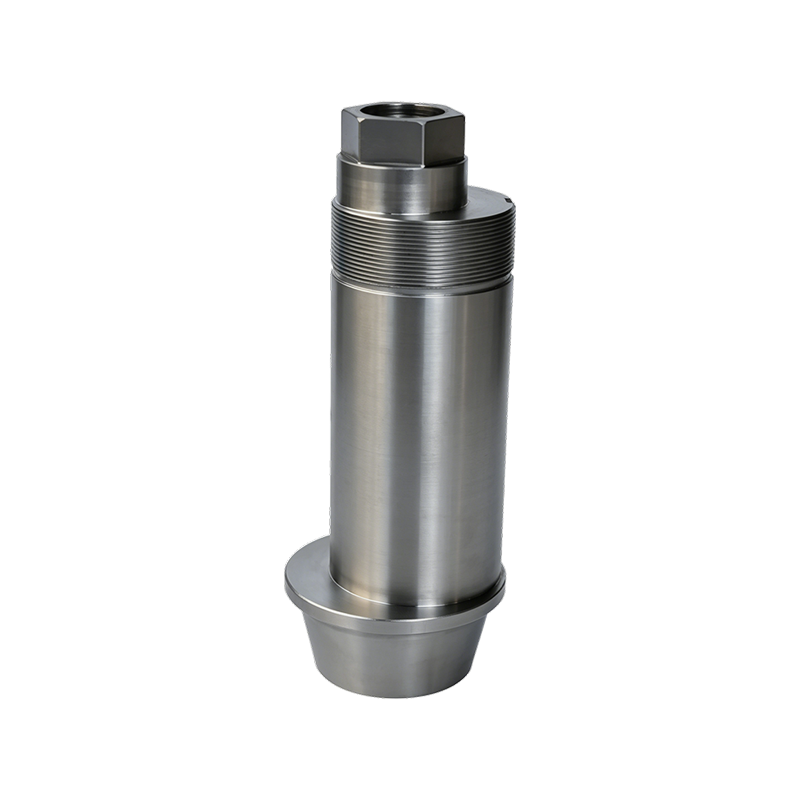
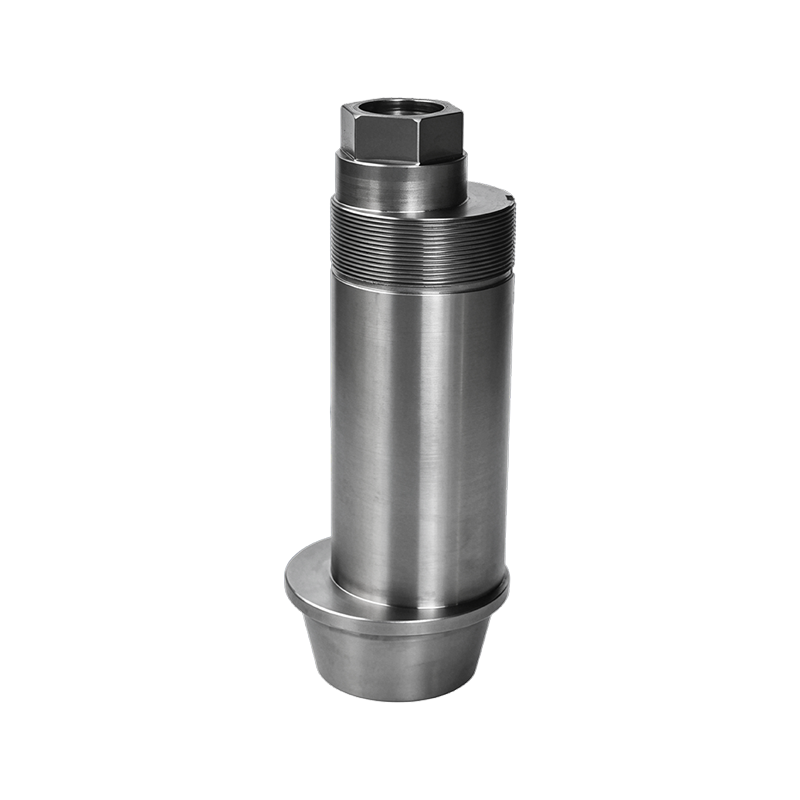
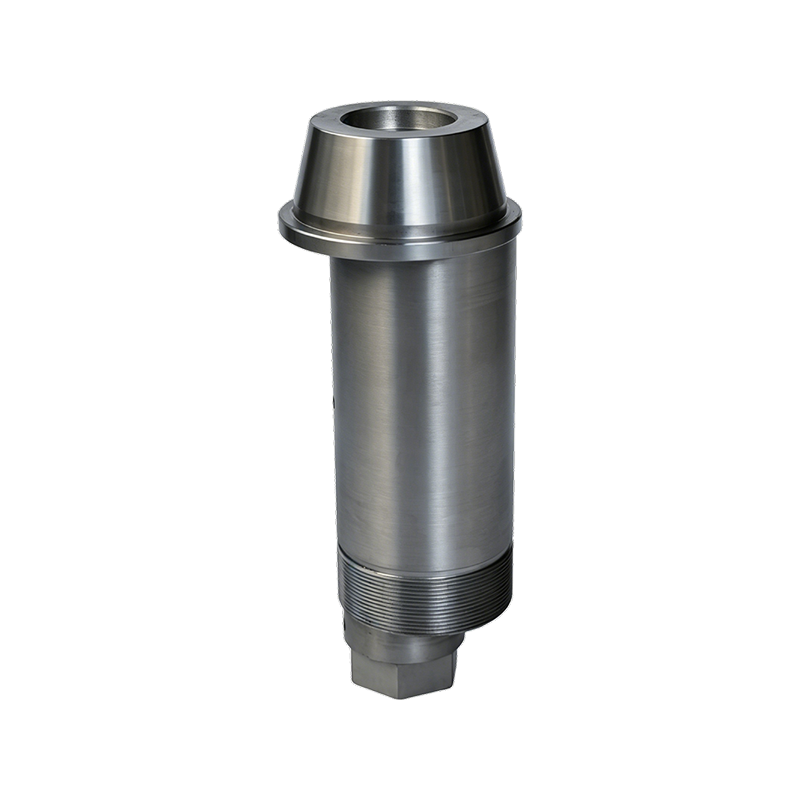
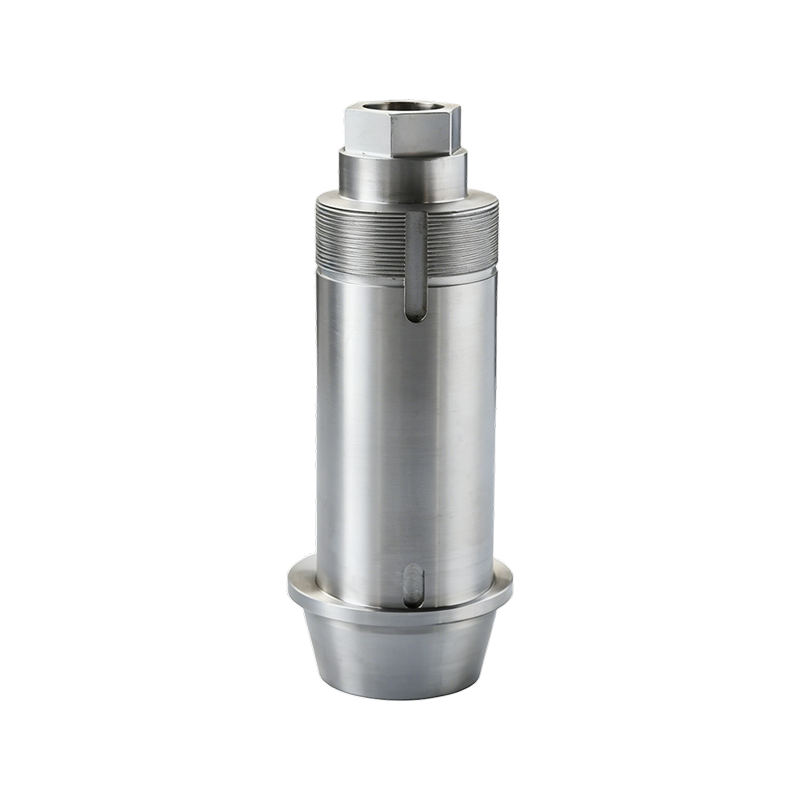
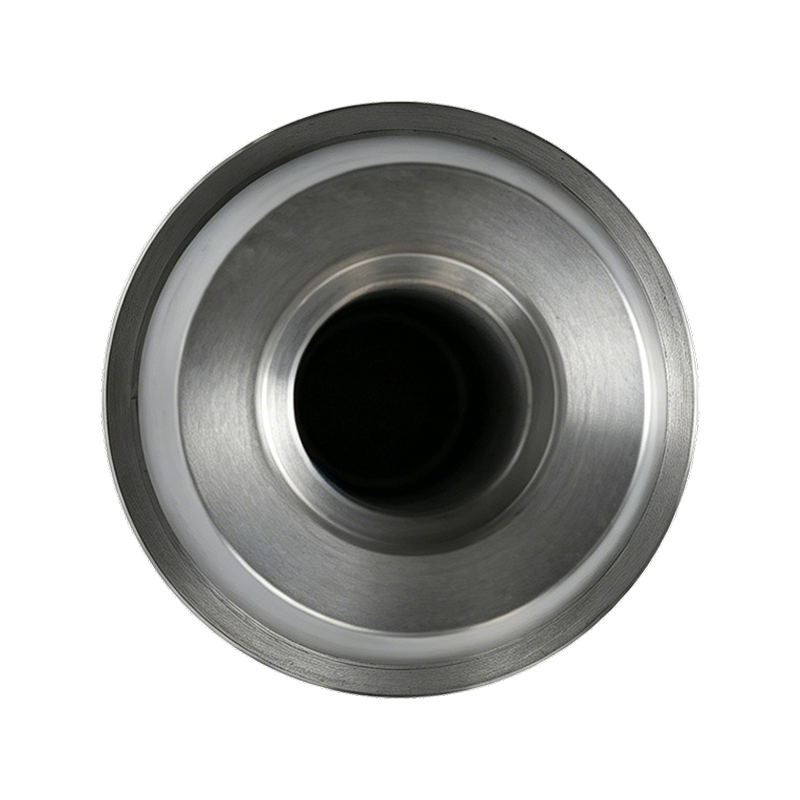
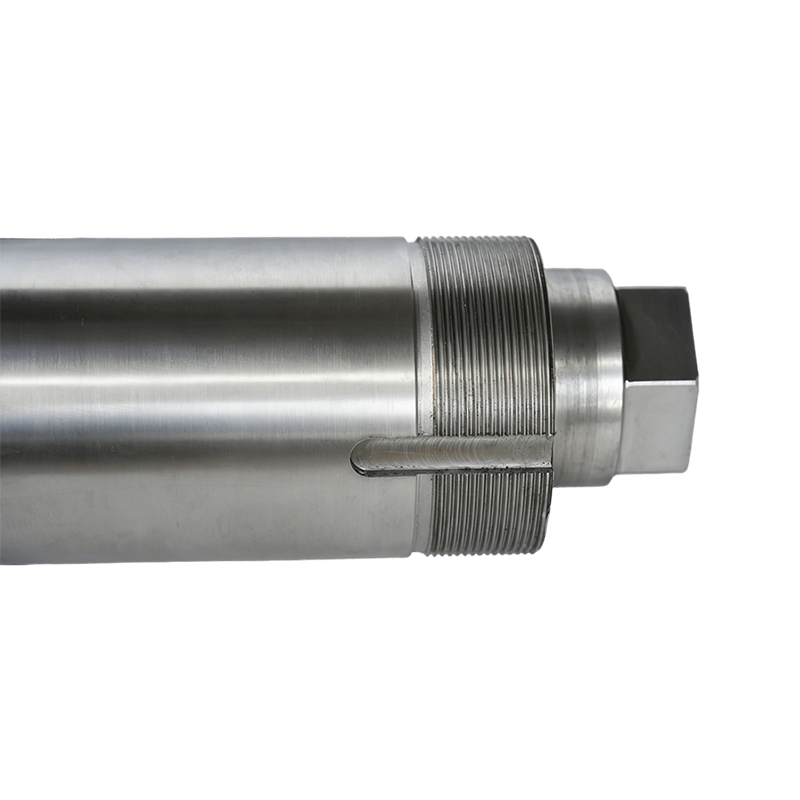
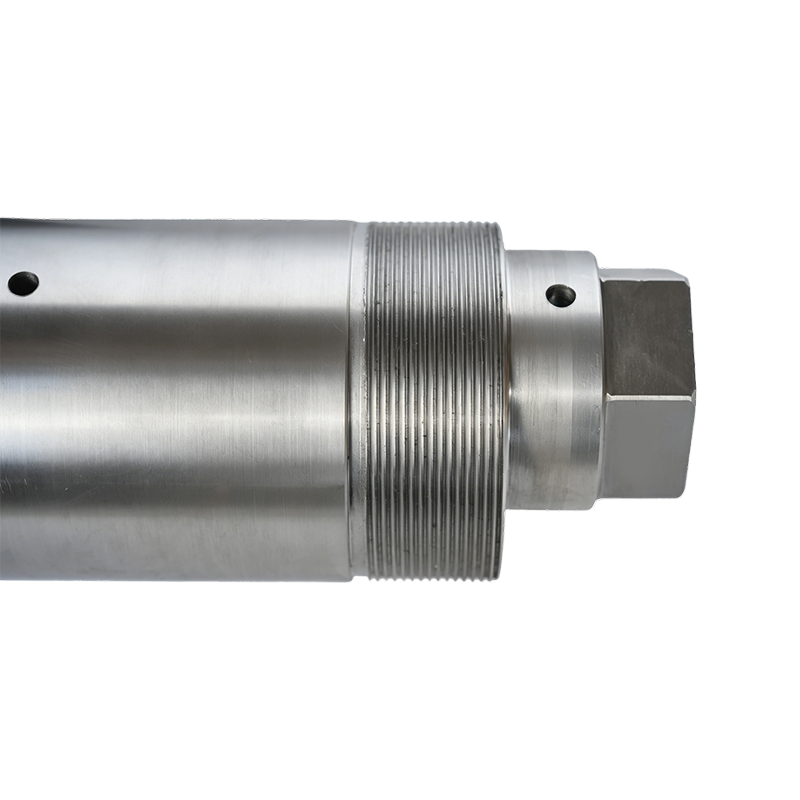
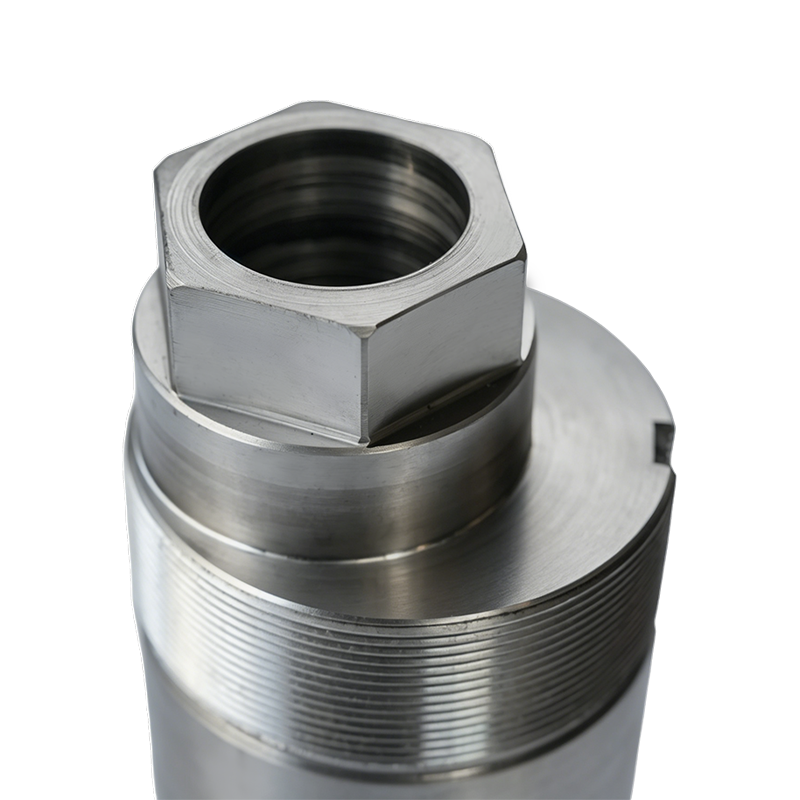
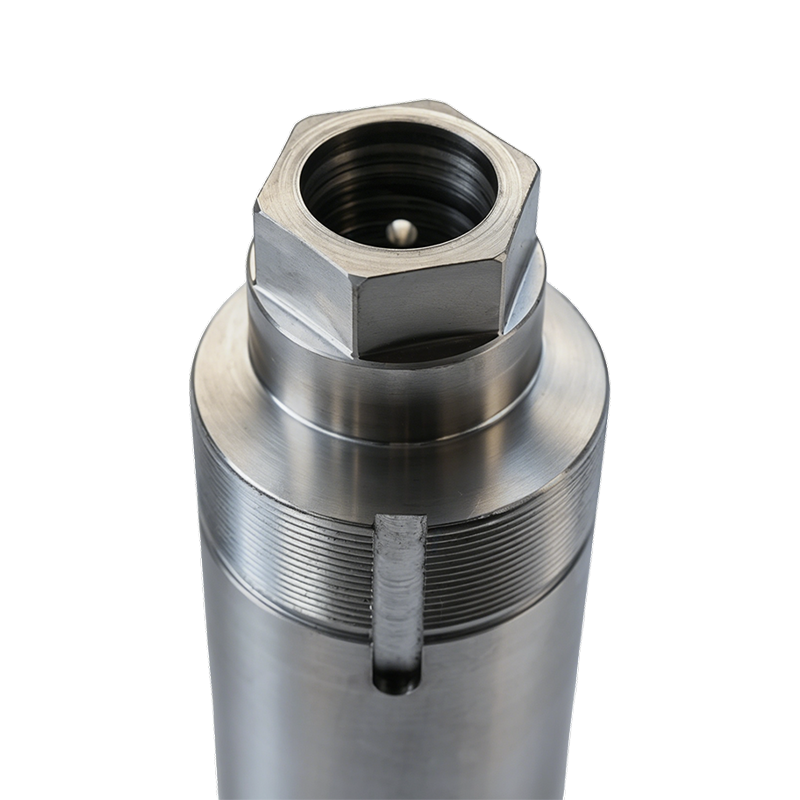
 Tuotteen yleiskatsaus: Tämä epäkeskoakseli on tarkasti suunniteltu komponentti, joka on v...Näytä tiedot
-
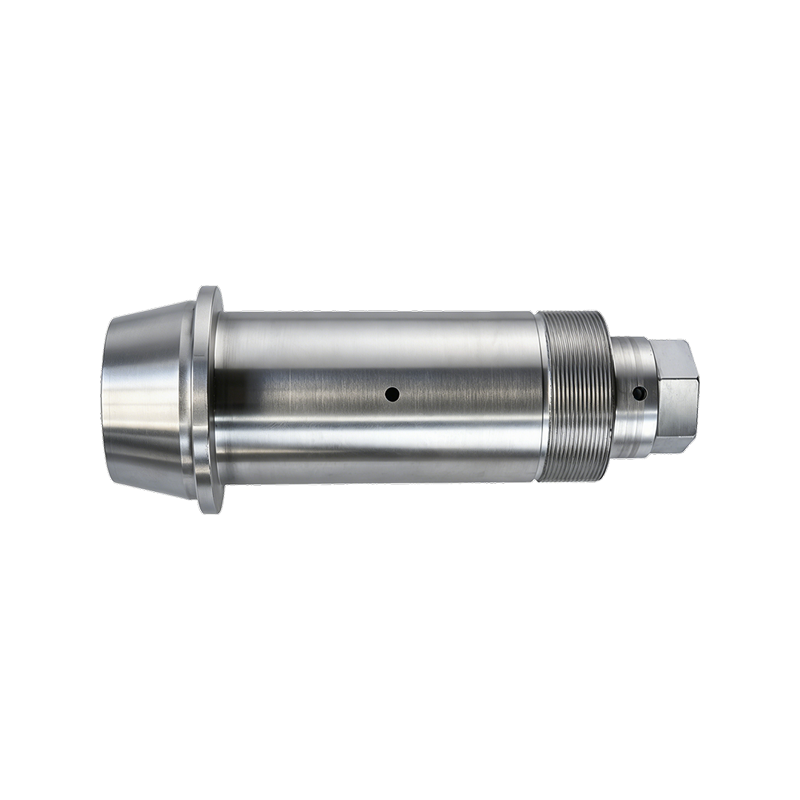
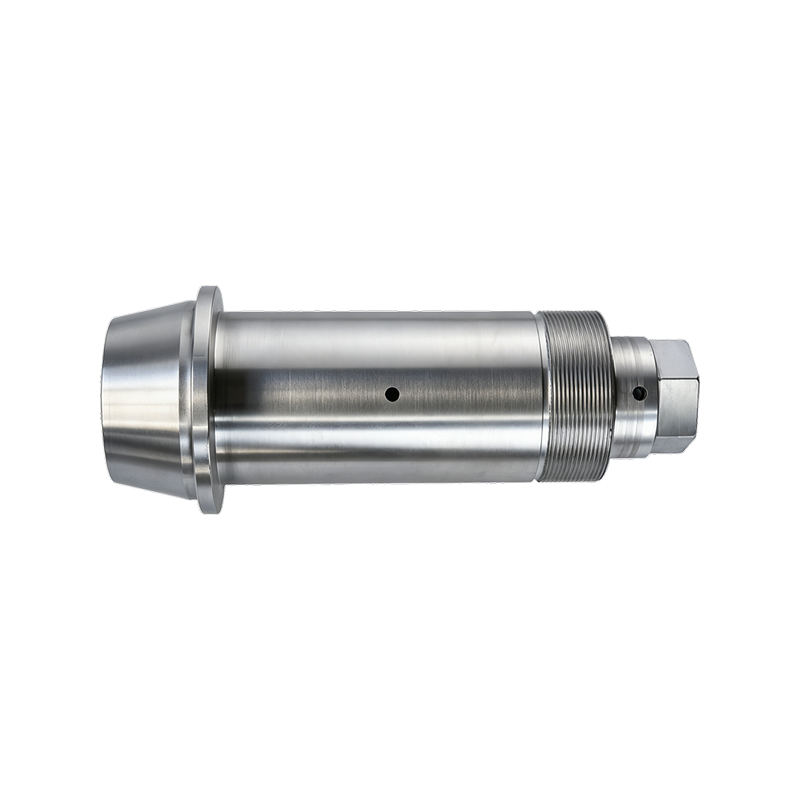 Tuotteen yleiskatsaus: 40Cr:n eksentrinen akseli on seosteräskomponentti, joka on valmist...Näytä tiedot
-
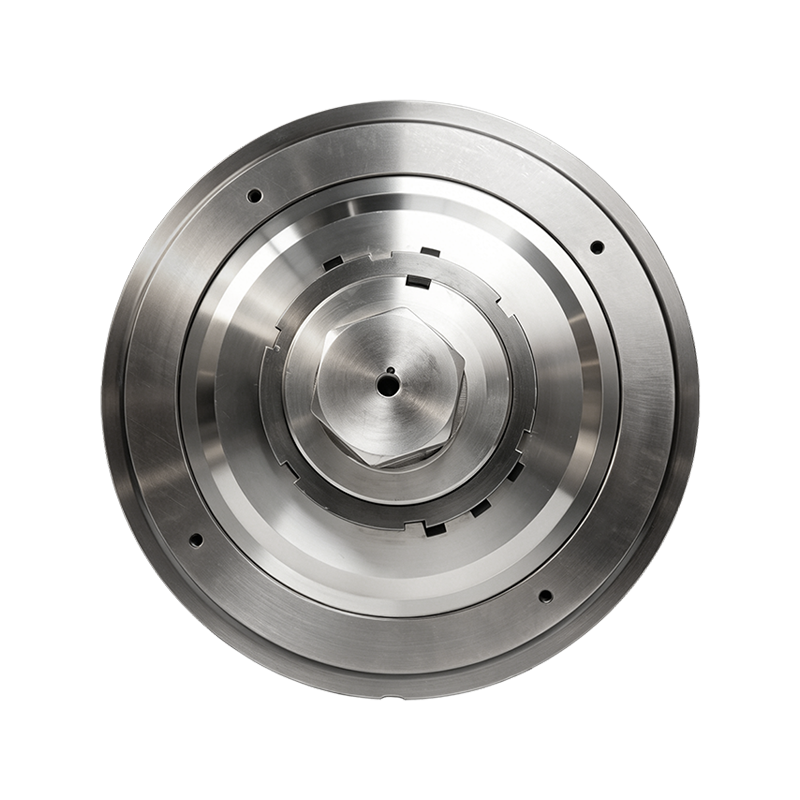
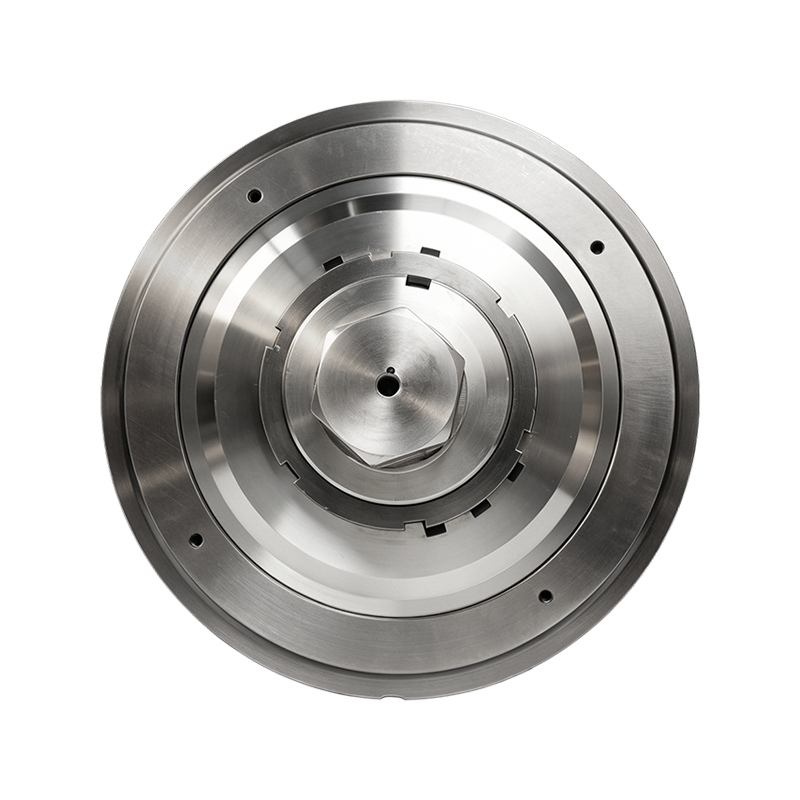
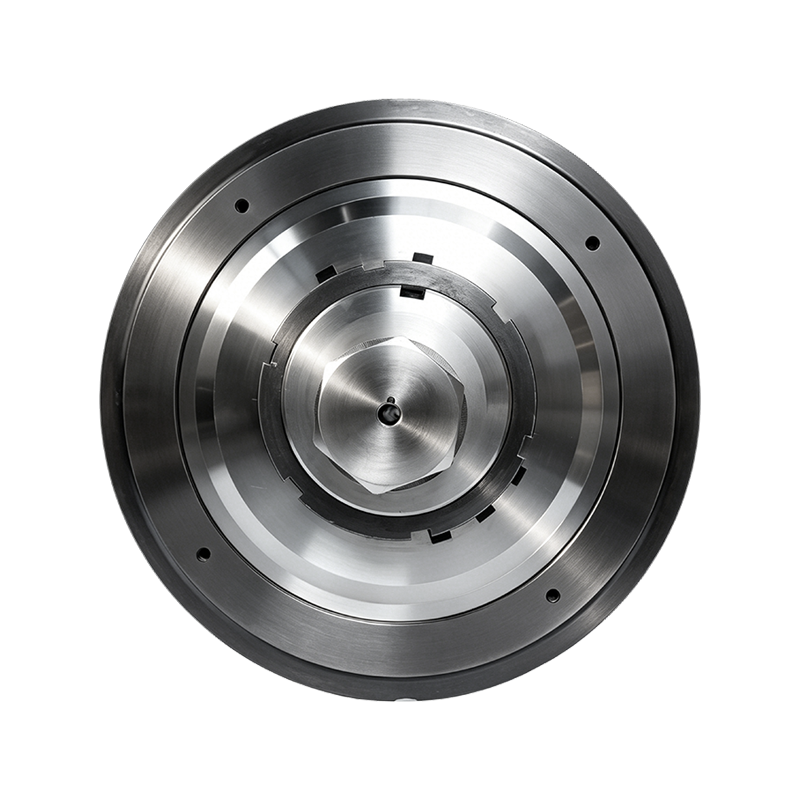
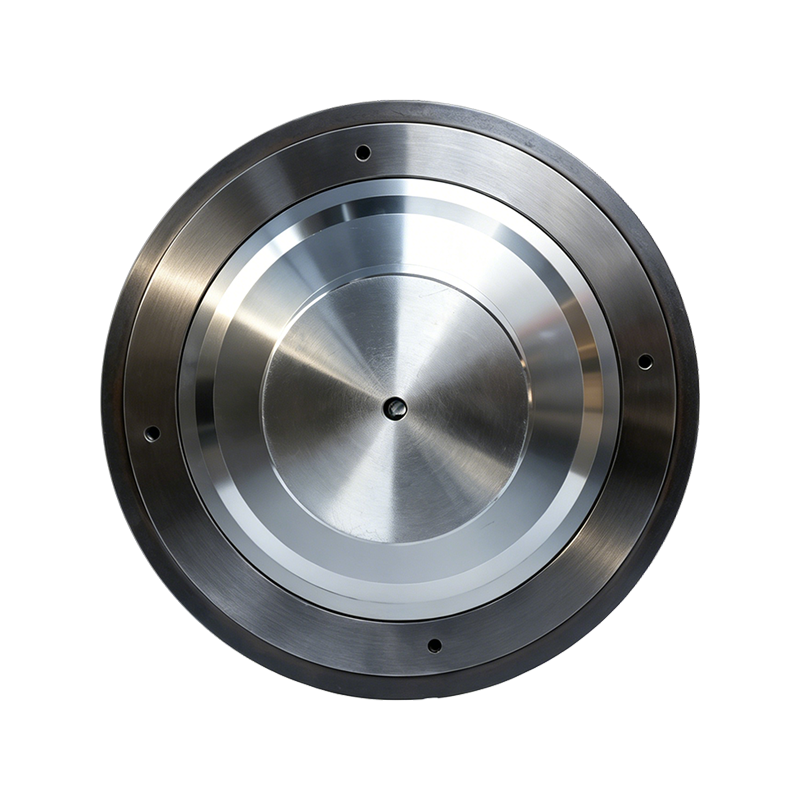
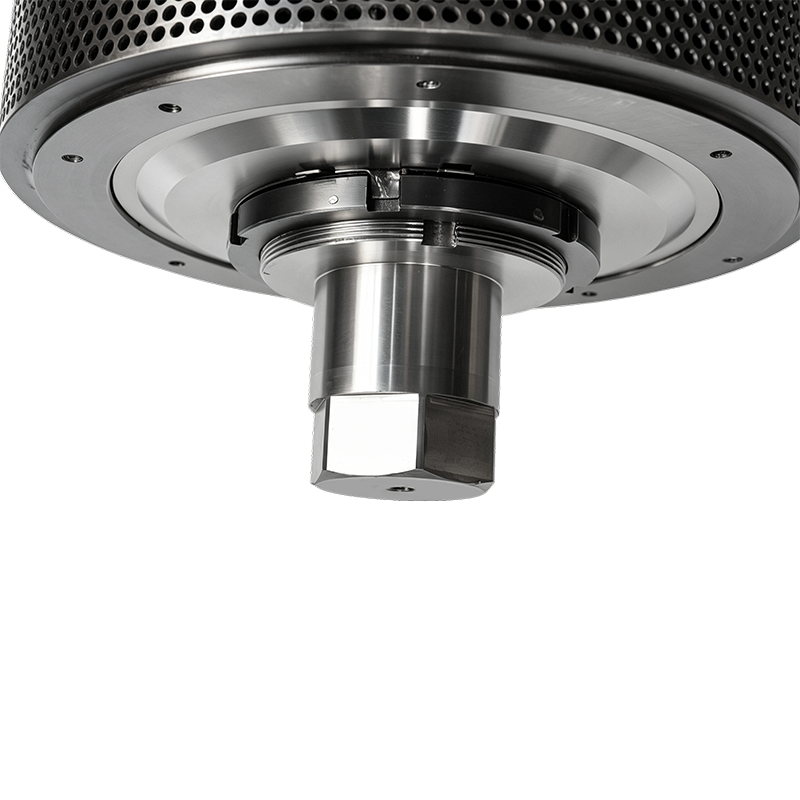
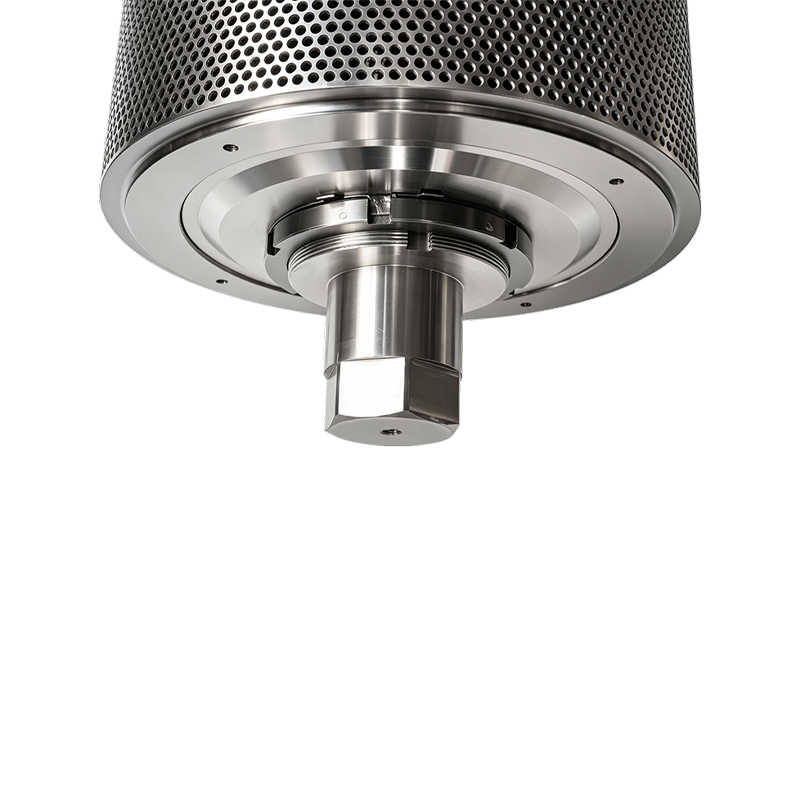
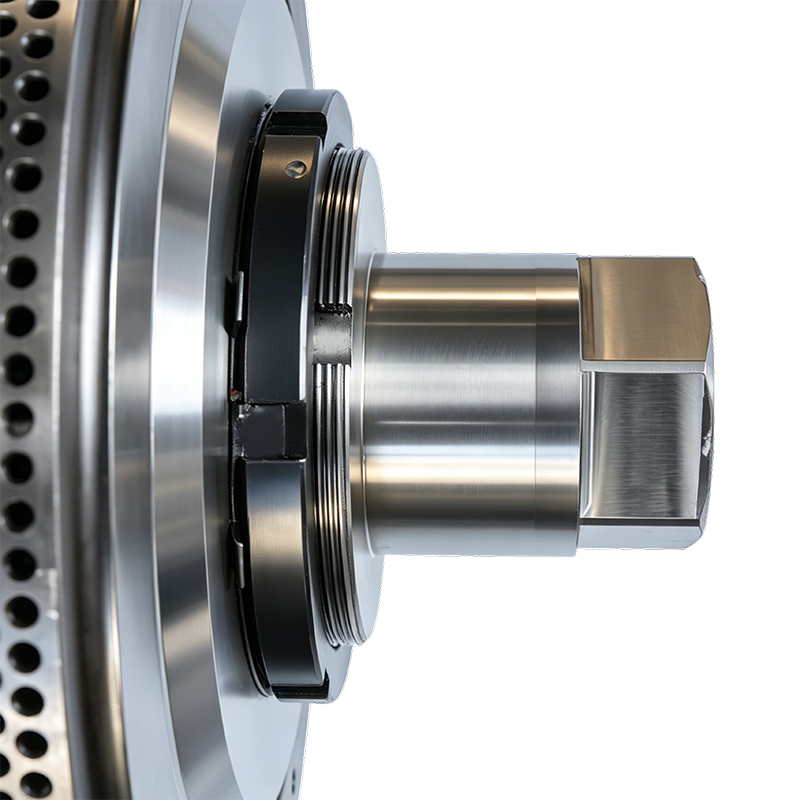
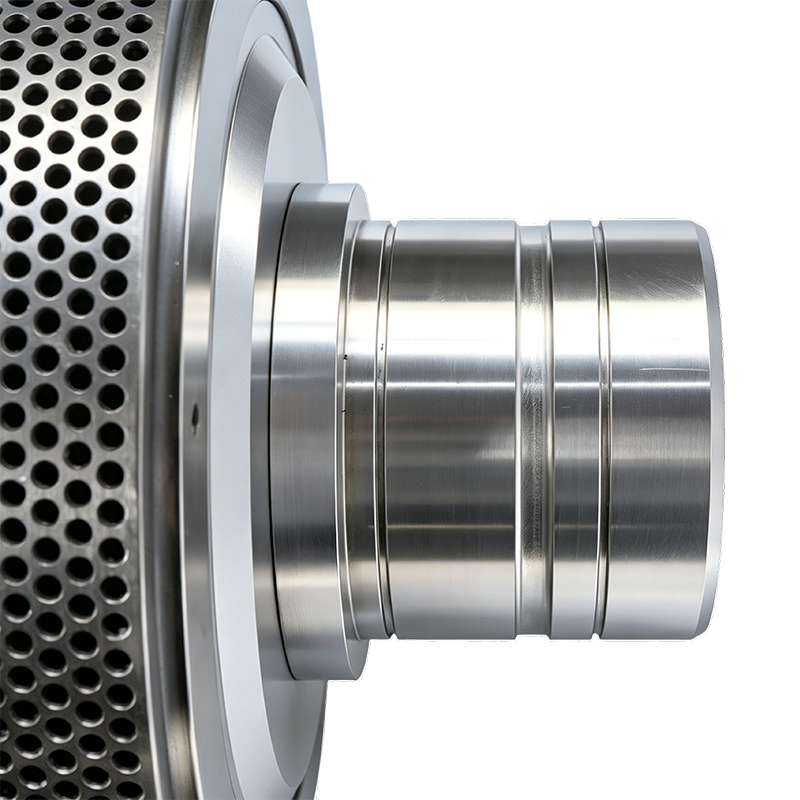
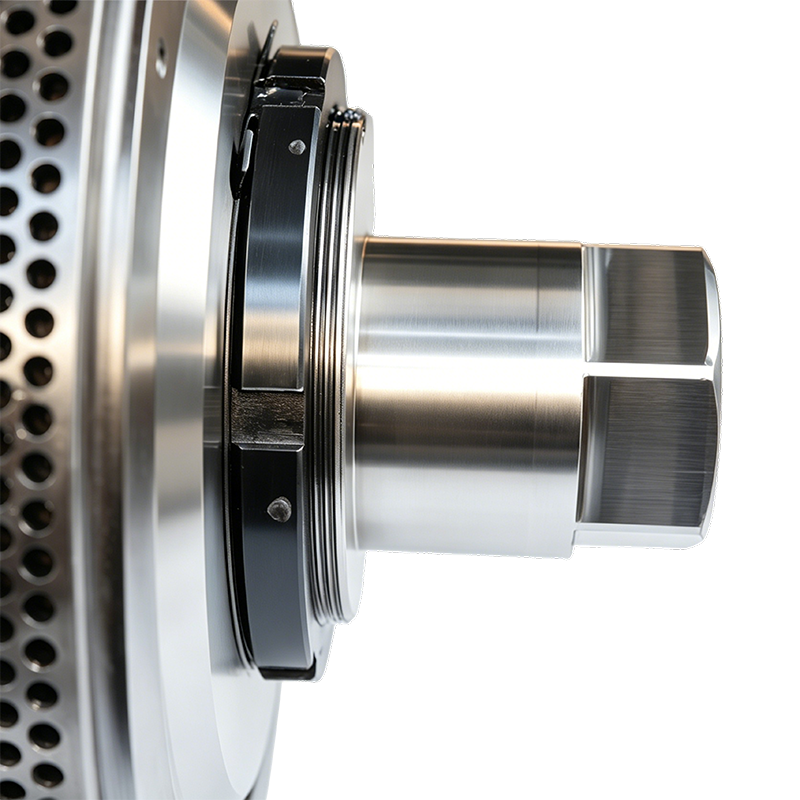
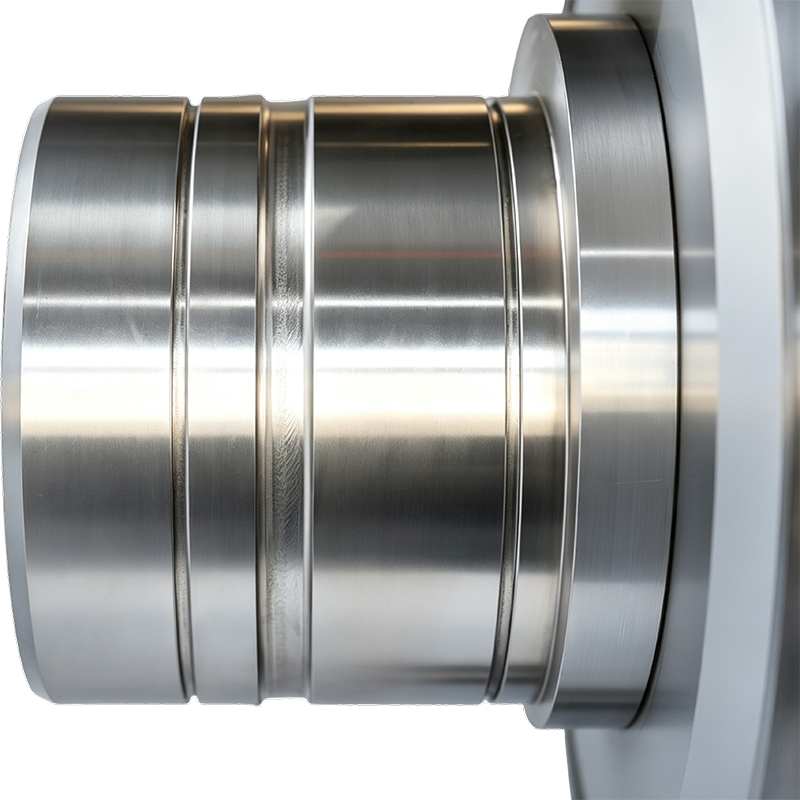
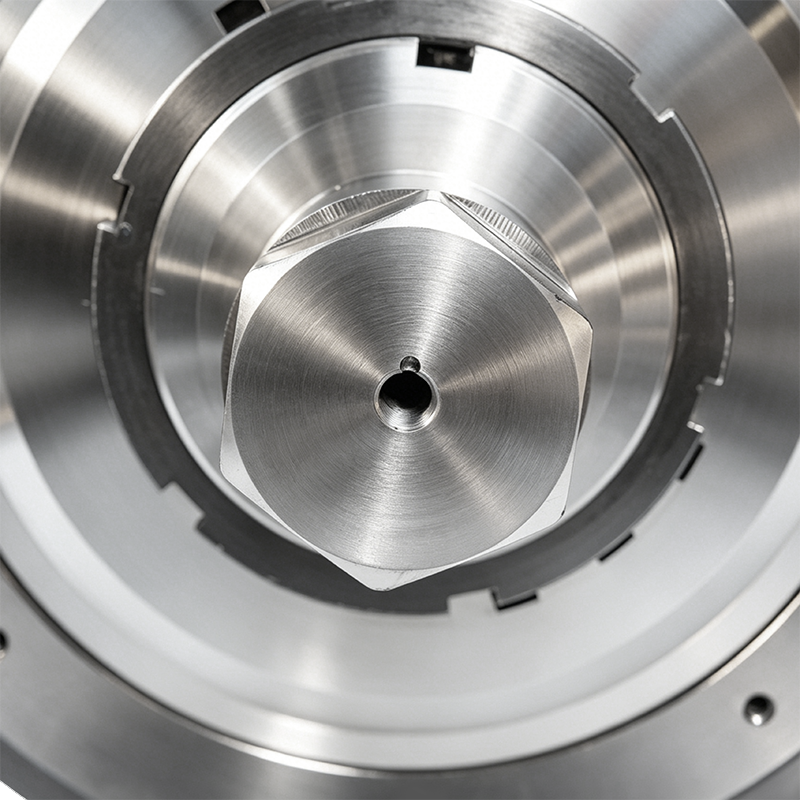 Tuotteen yleiskatsaus Tämä tuote on tarkkuuskoneistettu 45# terästiiviste (laakerin kansi...Näytä tiedot
-
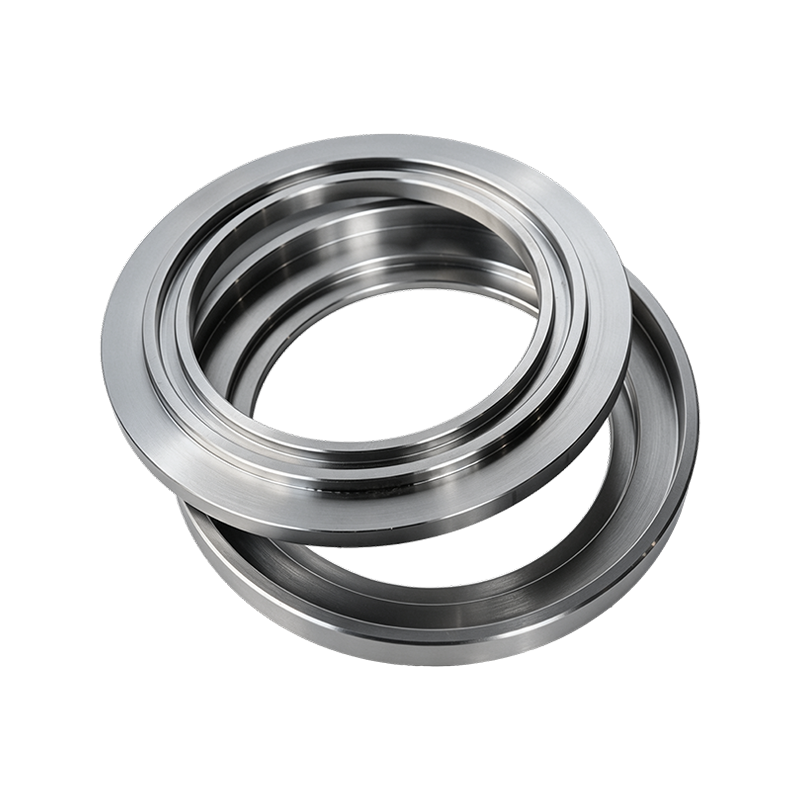
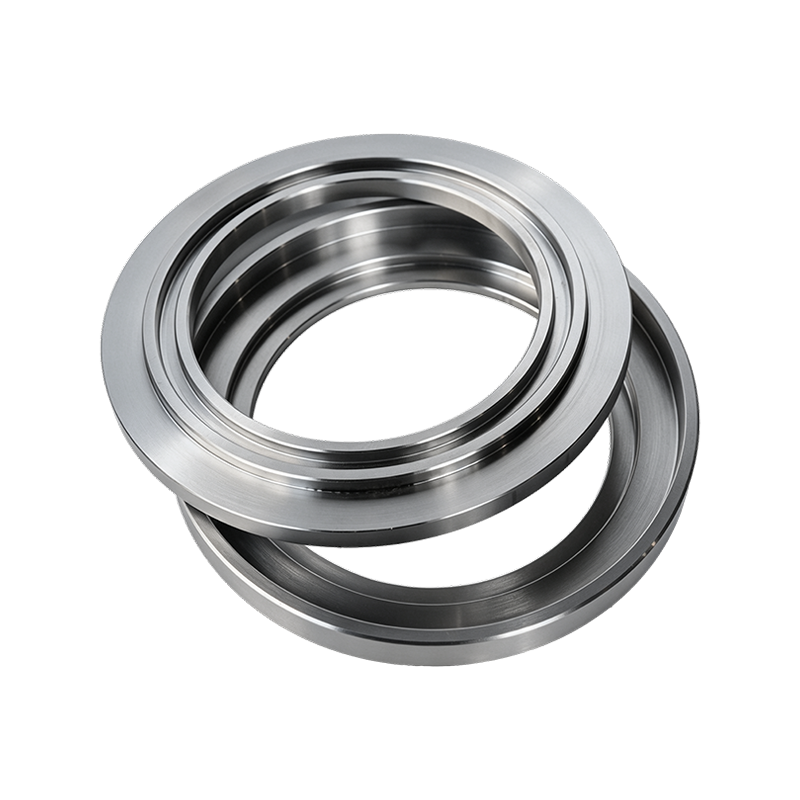
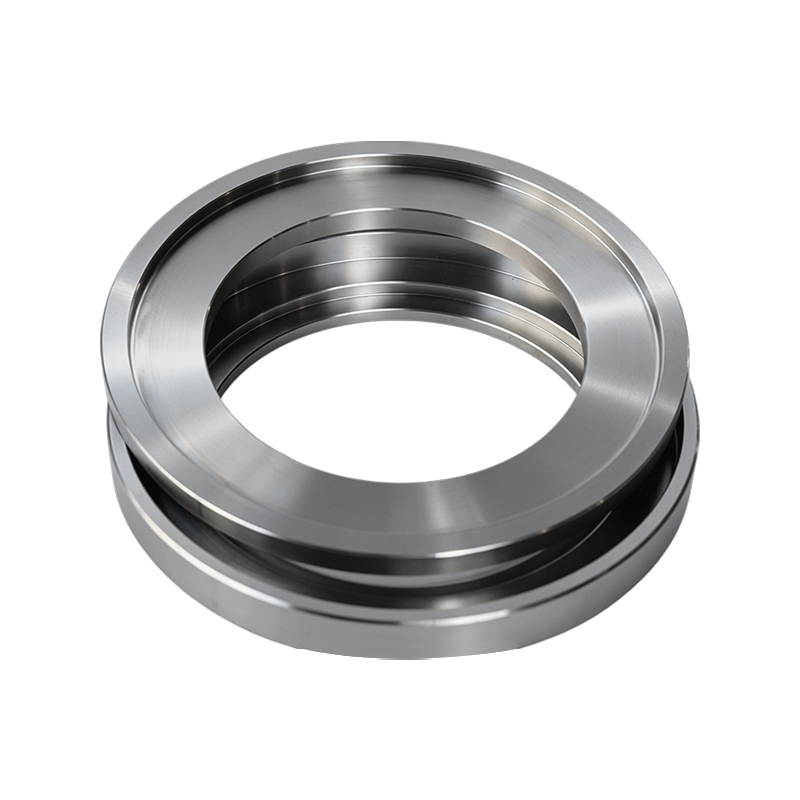
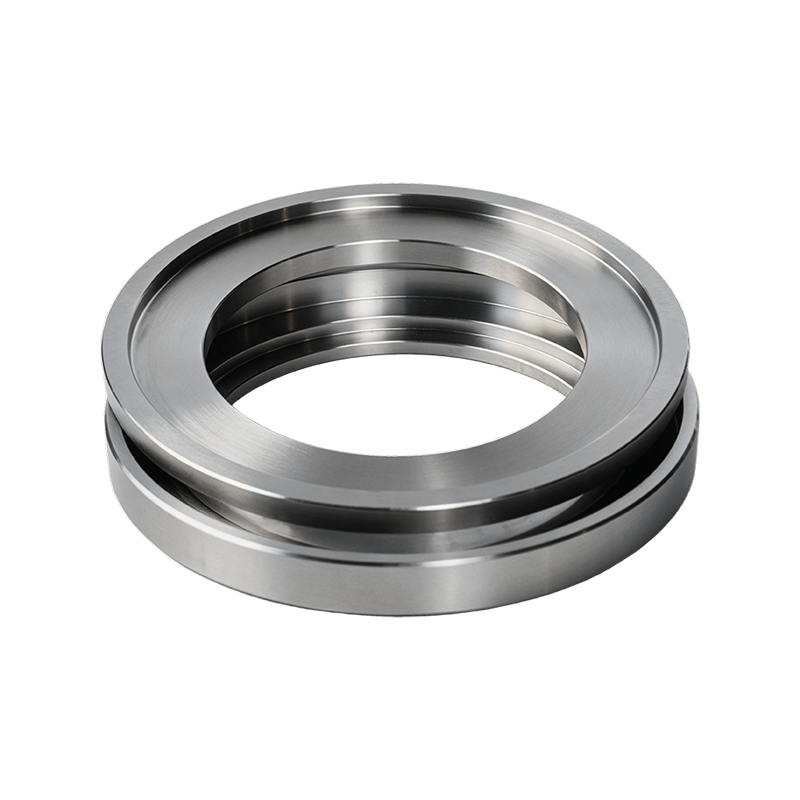
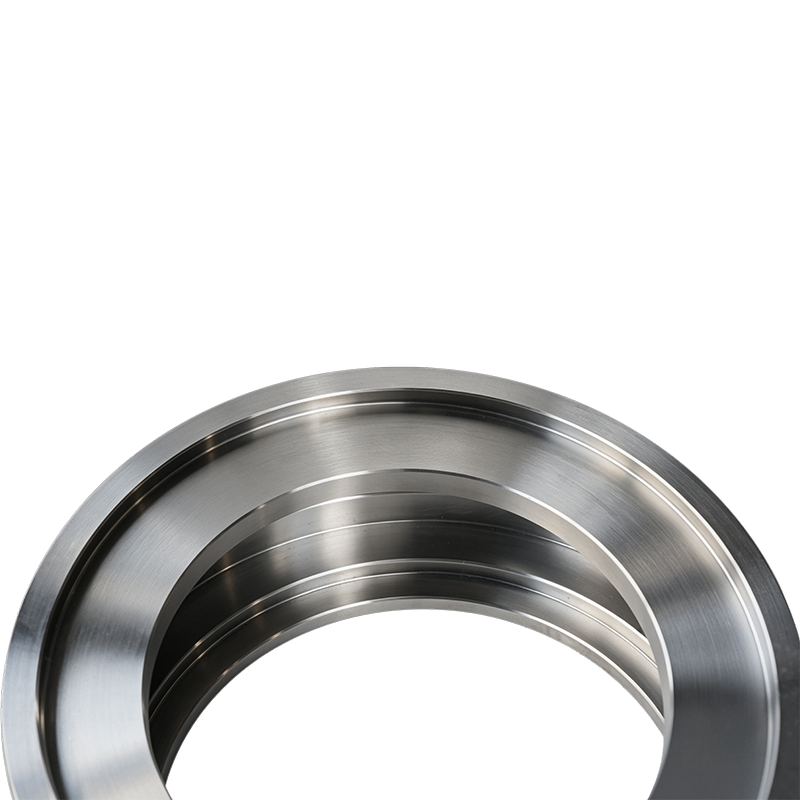
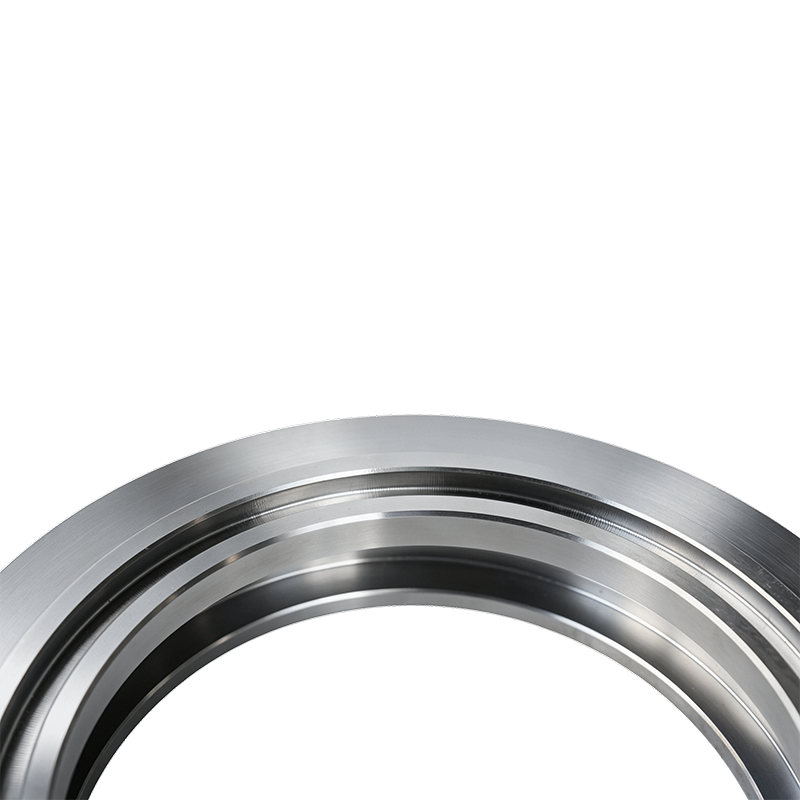
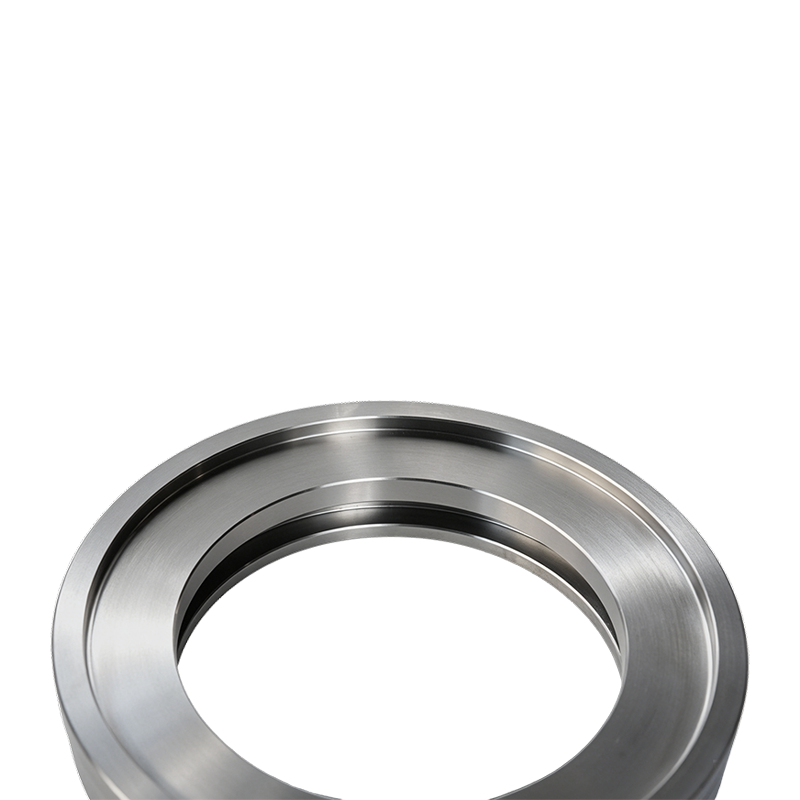
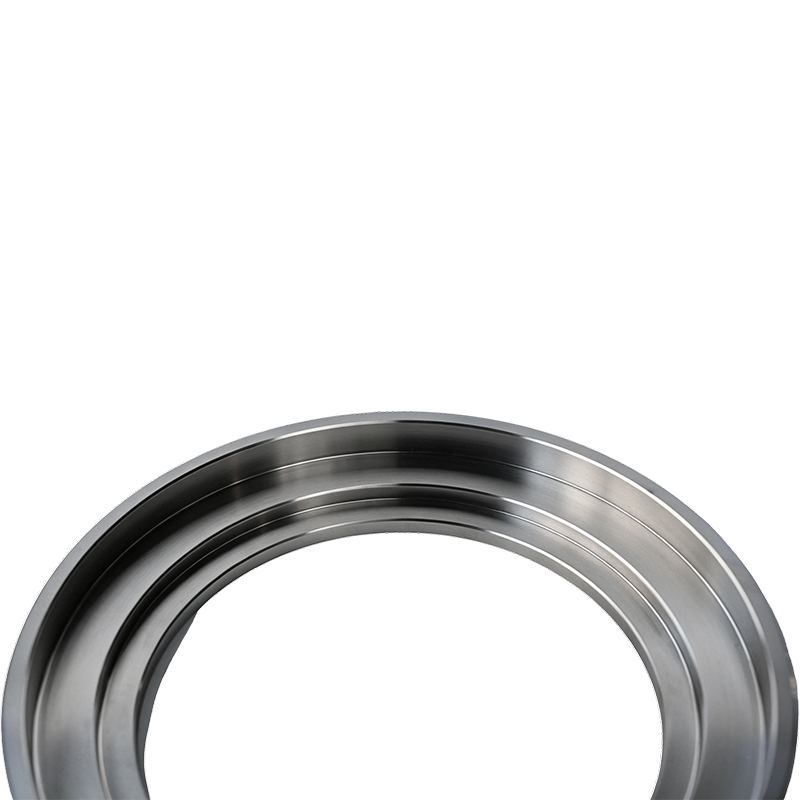
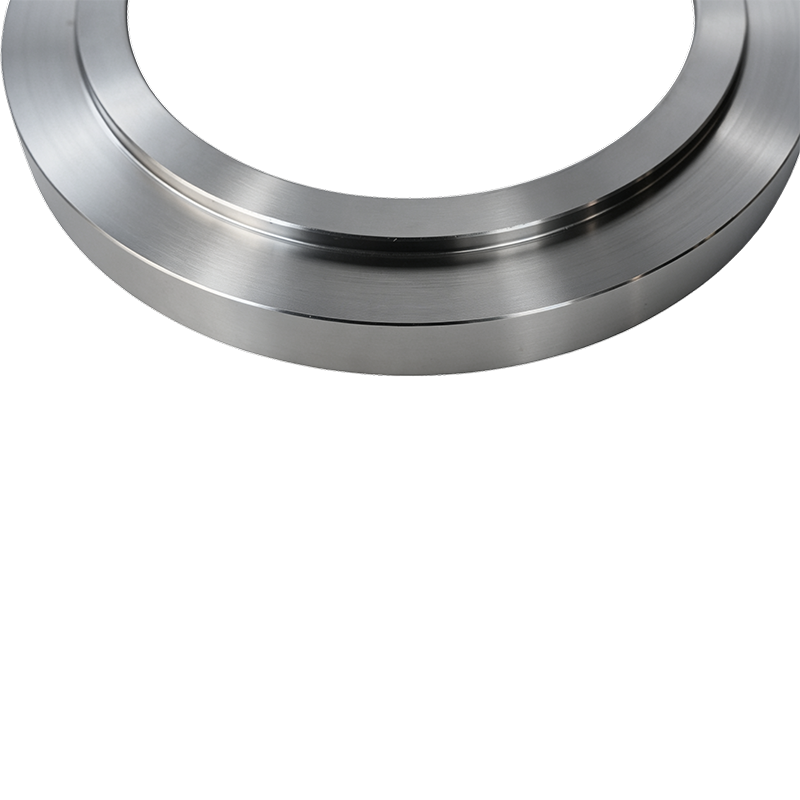
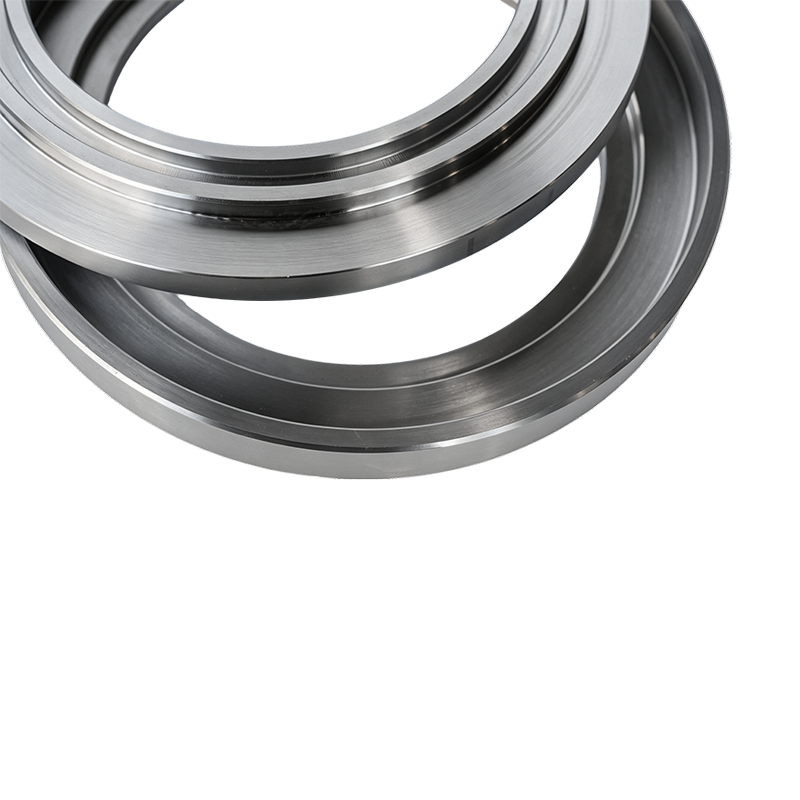 Tuotteen yleiskatsaus 45# Steel Oil Slinger (Oil Deflector) on tarkkuus sisäinen komponen...Näytä tiedot
-
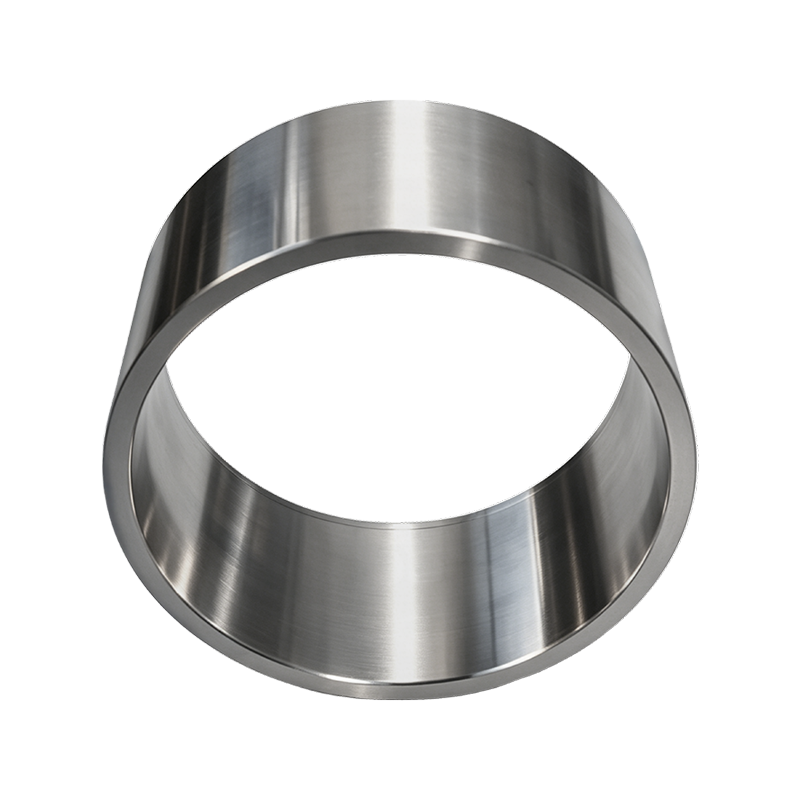
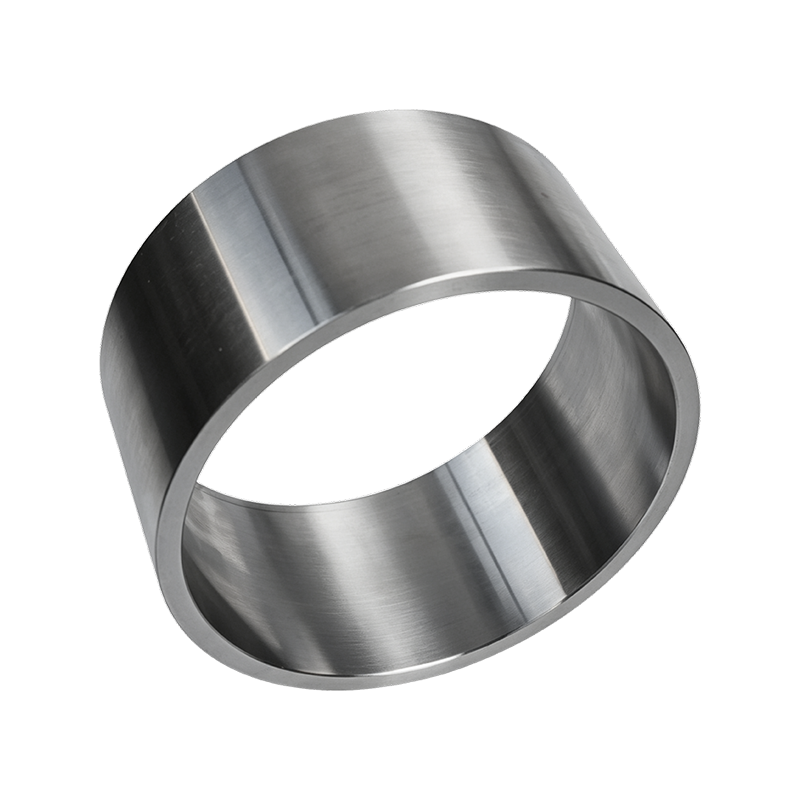
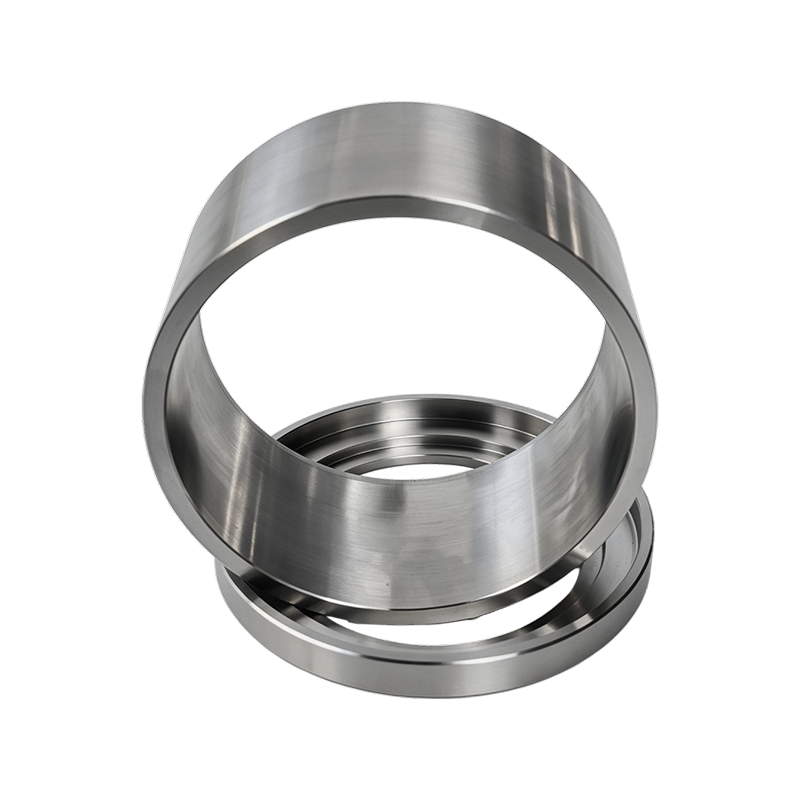
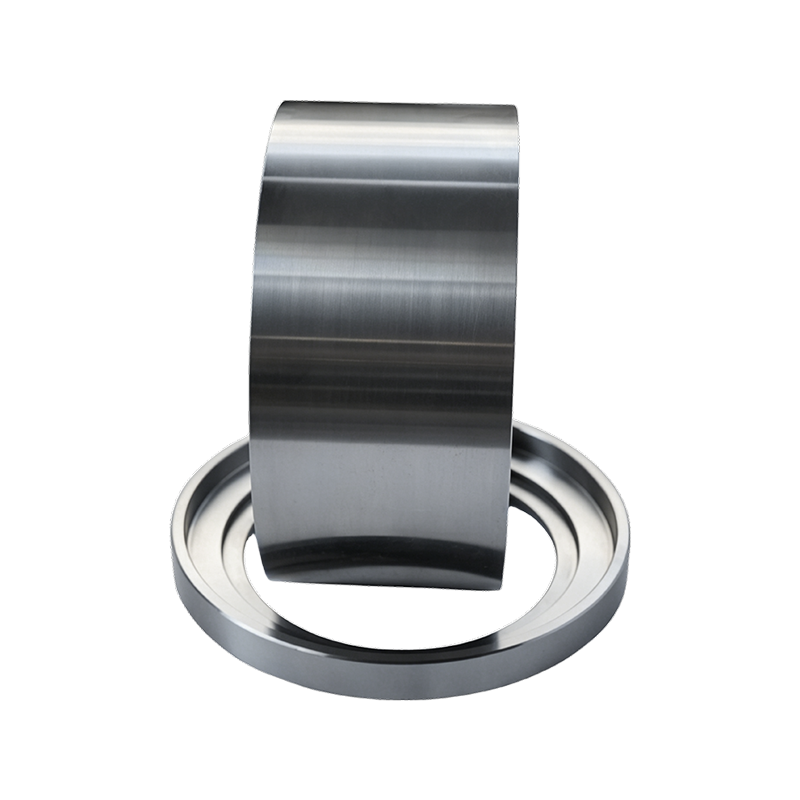 Tuotteen yleiskatsaus 45# teräksinen tarkkuusvälike (välikerengas) on kriittinen sisäinen...Näytä tiedot
Kuoppaiset rullakuoret
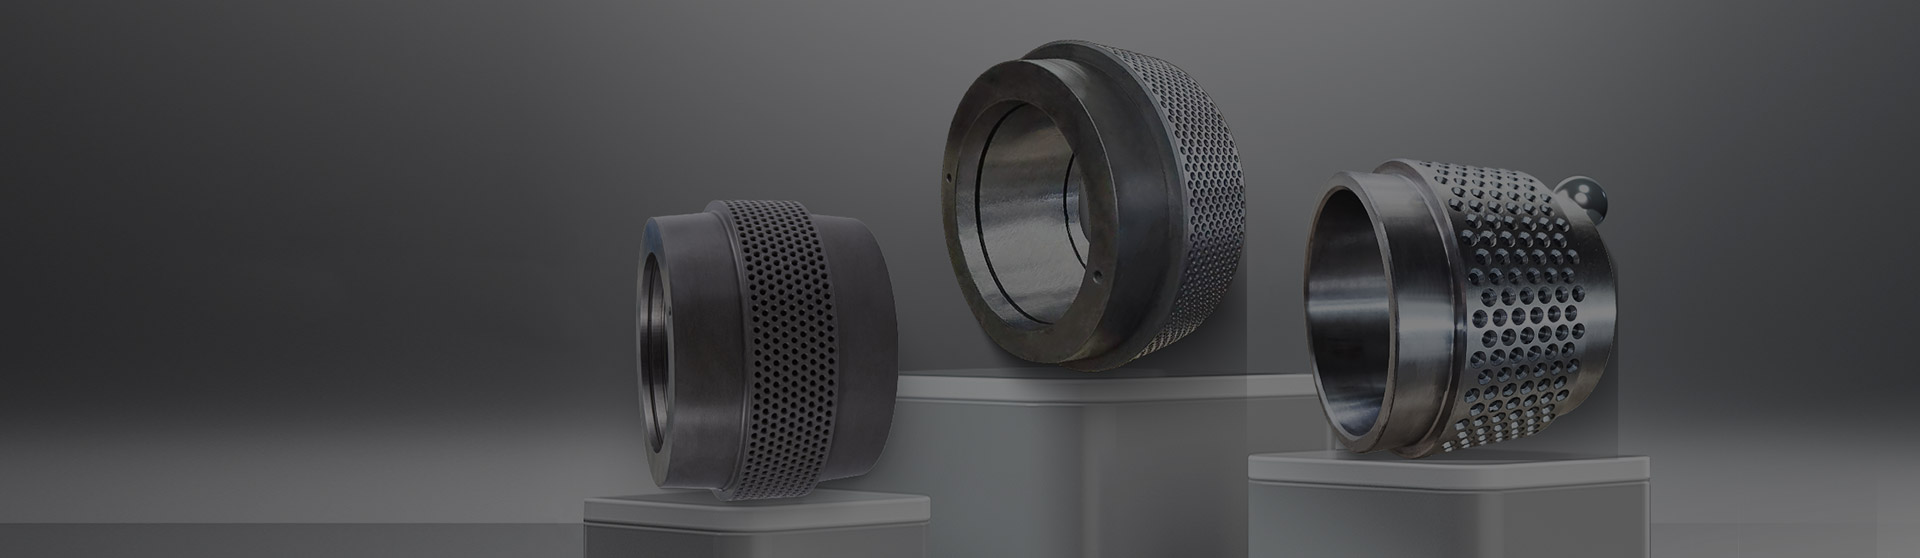
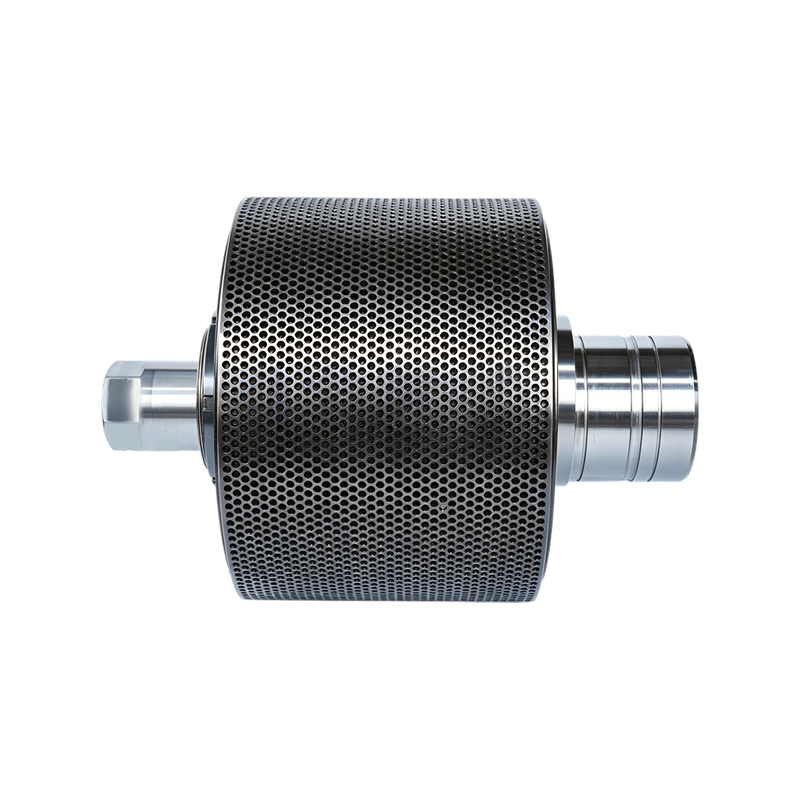
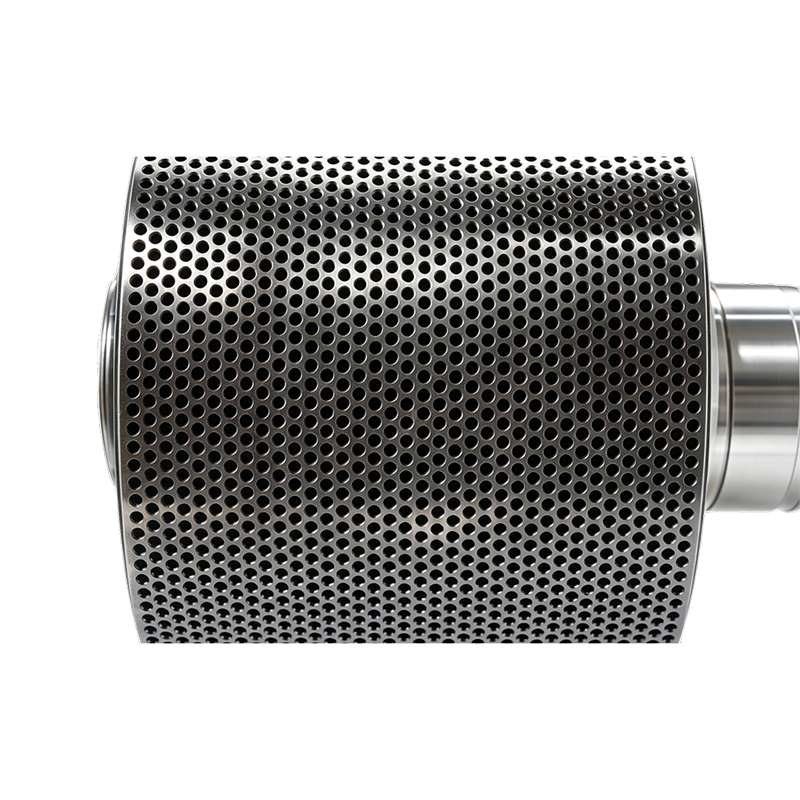
Anhui Jindingsheng Machinery Co., Ltd. valmistaa kuoppaisia telakuoria teollisiin pellettitehtaisiin. Nämä komponentit valmistetaan kontrolloiduilla taonta- ja lämpökäsittelyprosesseilla, joiden mittatoleranssit pidetään 0,05 mm:n sisällä. Kuoppapinnan geometria on suunniteltu lisäämään telan ja rengassuuttimen välistä kitkaa, mikä helpottaa materiaalin tasaista tiivistämistä erilaisissa biomassa- tai rehukoostumuksissa. Jokainen kuori on koneistettu korkeahiilisestä teräksestä ja sille on suoritettu monivaiheinen kovuustesti rakenteen yhtenäisyyden varmistamiseksi. Yhtiöllä on integroitu tuotantolinja raaka-aineiden tarkastuksesta valmiiden tuotteiden pakkaamiseen, mikä mahdollistaa erän jäljitettävyyden ja vakaan toimituksen pellettitehtaiden toimijoille maailmanlaajuisesti.
Keskeiset edut
- Tasainen kuoppakuvio varmistaa tasaisen materiaalin pidon koko rullan leveydellä, mikä vähentää sivuttaisliuosta puristuksen aikana
- Läpikarkaistu rakenne, jonka ytimen kovuus on HRC 58–62 ja kotelon syvyys vähintään 2,5 mm, joka kestää kulumista jatkuvassa kuormituksessa
- Mukautettava kuoppasyvyys 0,8 - 2,0 mm ja etäisyys tiettyjen raaka-aineominaisuuksien mukaan, mukaan lukien kuidun pituus ja kosteusvaihtelu
- Täysi jäljitettävyys teräserästä lopputarkastukseen, mittaraportit ja kovuuslokit toimitetaan erää kohti laadunvarmistusta varten
- Yhteensopiva suurten pellettitehtaiden kanssa; akselin ja kiilauran mitat voidaan mukauttaa olemassa oleviin laitteisiin ilman muutoksia
Tuotteen ominaisuudet
| Materiaali | Korkeahiilinen kromilaakeroitu teräs SAE 52100 tai DIN 100Cr6, raekoko ASTM 8-10 |
| Kovuus HRC | 58 - 62 läpikarkaistu, ei vain tapauskohtaisesti |
| Dimple geometria | Pallomaiset syvennykset, syvyys 0,8-2,0 mm, jako 4-8 mm, muokattavissa |
| Ulkohalkaisija-alue | 200 mm - 600 mm, muut mitat tilauksesta |
| Pintakäsittely | Ra pienempi tai yhtä suuri kuin 0,8 mikrometriä tappialueilla; kuoppainen pinta taottu hallitulla karheudella |
| Tasapainoinen arvosana | G 6.3 ISO 1940 -standardin mukaan kuoren pyörimisnopeudelle 450 rpm asti |
Sovellusskenaariot
- Biomassapellettien tuotanto, mukaan lukien haketta, olkia, auringonkukan kuoria ja palmunydinkuoria, joissa tarvitaan suurta kitkaa kuitumateriaalien elastisen muodonmuutoksen voittamiseksi
- Eläinrehun pelletointi maissille, soijajauholle, sinimailaselle ja rehuseoksille tuotannon ylläpitämiseksi vaihtelevissa kosteus- ja öljypitoisuuksissa
- Lannoitteen rakeistuslinjat, joissa liukastumista estävä telan pinta vähentää suuttimen tukkeutumista ja parantaa rakeiden tasaisuutta korkean kosteuden olosuhteissa
- Jälkiasennus CPM:n, Andritzin, Buhlerin ja muiden yleisten merkkien pellettitehtaisiin vaihdettavilla akselin kiinnityskokoonpanoilla
Käsittely ja laadunvalvonta
- Raaka-ainevarmennus: jokaiselle teräserälle suoritetaan OES:n kemiallinen koostumus ja puhtausluokitus ASTM E45:n mukaan
- Taontaprosessi: aihio lämmitetty 1050-1100 celsiusasteeseen, taottu 4000T puristimella, kontrolloidulla jäähdytyksellä estämään kovametalliverkoston muodostumista
- Lämpökäsittely: austenitisoitu 830-850 celsiusasteessa, öljykarkaistu, sitten temperoitu 180-220 celsiusasteessa, jotta saavutetaan vakaasti säilynyt austeniitti alle 5 prosenttia
- Prosessinaikainen tarkastus: 100-prosenttinen ulkopinnan, ID:n ja kiilauran mittatarkastus; kovuustesti kappaletta kohti Rockwellin asteikolla; pinnan halkeamien havaitseminen magneettisen hiukkasen avulla
Asennus- ja huoltotiedot
- Ennen asennusta puhdista akseli ja vaipan reikä poistaaksesi kaikki roskat; levitä tarttumisenestoainetta avaimen ja kartiopinnoille helpottaaksesi tulevaa purkamista
- Kiristä kiinnitysmutteri myllymallille määritettyyn arvoon; liiallinen kiristäminen voi vääristää vaipan reikää ja vaikuttaa kohdistukseen muotin kanssa
- Tarkkaile telan vaipan lämpötilaa ensimmäisten 4 käyttötunnin aikana; lämpötilan nousu yli 85 celsiusastetta voi olla merkki riittämättömästä välyksestä tai liiallisesta esikuormituksesta
- Tarkasta kuoppien kuluminen 200 käyttötunnin välein syvyysmittarilla; Suunnittele vaihto, kun keskimääräinen kuoppasyvyys putoaa alle 0,4 mm, jotta vältytään meistin vaurioilta
Usein kysytyt kysymykset
Mikä on kuoppaisen telan tyypillinen käyttöikä
Käyttöikä vaihtelee 800 - 2500 tunnin välillä riippuen raaka-aineen hankaamisesta, kosteuspitoisuudesta ja käyttöpaineesta. Säännöllinen kuoppien kulumissyvyyden tarkastus on suositeltavaa; vaihtamista suositellaan, kun kuopan syvyys laskee alle 0,4 mm.
Voidaan räätälöidä kuoppikuvioita eri materiaaleille
Kyllä. Kuopan syvyys, halkaisija ja väli säädetään tilauksen mukaan. Kuitumateriaaleille, kuten oljelle, määritetään usein syvempiä 1,6–2,0 mm:n kuoppia leveämmällä etäisyydellä; hienosyötössä matalammat kuviot vähentävät kulumista.
Mitä laatuasiakirjoja kunkin lähetyksen mukana toimitetaan
Jokainen erä sisältää EN 10204 3.1 -standardin mukaisen materiaalitestitodistuksen, kovuuden tarkastusraportin, mittojen tarkastuslomakkeen ja kuoppageometrian mittauksen. Ylimääräisiä rikkomattomia testejä voidaan järjestää UT:n tai MT:n avulla.
Kuinka kuorta tulee säilyttää ennen asennusta
Säilytä kuivassa, tuuletetussa tilassa, jonka suhteellinen kosteus on alle 60 prosenttia. Levitä ruostetta estävä öljypinnoite koneistetuille pinnoille. Vältä raskaiden esineiden pinoamista kuoren päälle vääristymisen estämiseksi.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Kuoppaiset rullakuoret Supplier and China Kuoppaiset rullakuoret Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Yritys keskittyy ydinliiketoimintaan T&K-toimintaan ja rakeistusrengassuulakkeiden, telojen valmistukseen ja niihin liittyviin rakeistusosien palveluihin. Tärkeimmät tuotetyypit ovat rengas-, tela- ja rakeistustarvikkeet. Sillä on kehittyneimmät laitteet ja kattavampi palveluyritys Kiinassa. Yrityksen tuotteita viedään moniin ulkomaihin: Yhdysvaltoihin, Japaniin, Etelä-Koreaan, Vietnamiin, Ranskaan, Bangladeshiin, Venäjälle, Intiaan, Filippiineille ja Euroopan maihin. Yritys valvoo tiukasti kaikkia prosesseja raaka-aineista takomiseen, viimeistelyyn ja lämpökäsittelyyn. Se on yhden luukun palvelukeskusyritys Kiinassa.
Anhui Jindingsheng Machinery Co., Ltd. käyttää "jalostuksen" tuotantokonseptin mukaisesti vakaata ja luotettavaa laatua pitkän aikavälin kehityksesi luomiseen.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Viesti Palaute