Miksi painetelakokoonpano ansaitsee erityistä huomiota
Kaksi pellettilinjaa kulkee rinnakkain samalla rengassuulakkeella ja samalla raaka-aineella. Yksi tuottaa tiheitä, yhtenäisiä pellettejä viikkoja; toinen alkaa tuottaa enemmän hienojakoisia, tärisee ja vetää epätasaista virtaa. Kun toinen linja avataan, tavallinen syyllinen on puristusrullakokoonpano: kulunut vaippa, löystynyt laakeri tai viallinen tiiviste, joka päästää pölyä rasvaan.
Lyhyt versio on, että painerullan kokoonpano vastaanottaa enemmän kuormitusta ja hankausta kuin mikään muu puristuskammion osa. Se päättää, kuinka tasaisesti materiaalikerros puristuu ja kuinka kauan rengassuulake kestää. Sen käsitteleminen tarkkuuskomponenttina yleisen varaosan sijaan on nopein tapa vähentää odottamattomia pysähdyksiä.
Yksi selvennys ennen kuin jatkat eteenpäin. Termi puristustelakokoonpano esiintyy myös rainasyöttöisissä jalostus- ja päällystyskoneissa, joissa se tarkoittaa yleensä nippi- tai syöttötelaa. Tämä artikkeli seuraa rakeistusteollisuuden merkitystä: telayksikkö, joka puristaa rehua, biomassaa tai lannoitetta rengasmuotin reikien läpi.
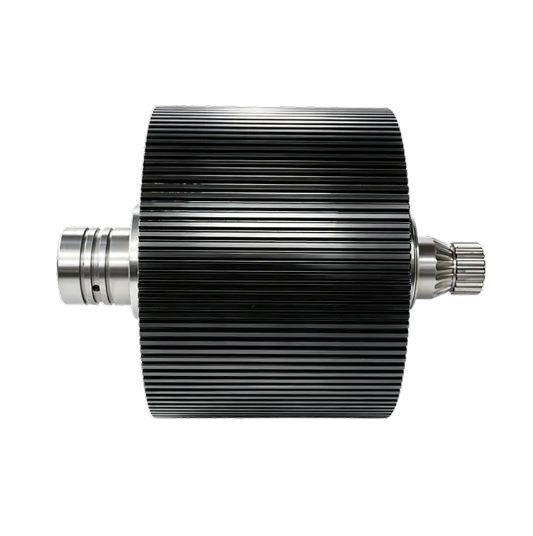
Mitä painetelakokoonpano tekee pellettitehtaassa
Tyypillisessä rengassuulakepellettitehtaassa muotti pyörii telojen ympäri. Jokainen painerullakokoonpano sijaitsee epäkeskisellä akselilla, ja hydraulinen, pneumaattinen tai mekaaninen järjestelmä työntää rullaa ulospäin suulakkeen sisäpintaa vasten. Muotin, materiaalin ja vaipan välinen kitka pyörittää rullaa, materiaali puristuu muotin reikiin ja paikallaan oleva veitsi leikkaa pelletit niiden ilmaantuessa.
Tärkeintä on, että koneen koko puristusvoima kulkee tämän kokoonpanon läpi. Siksi kokoonpanon kunto muuttaa pelletin lähes välittömästi.
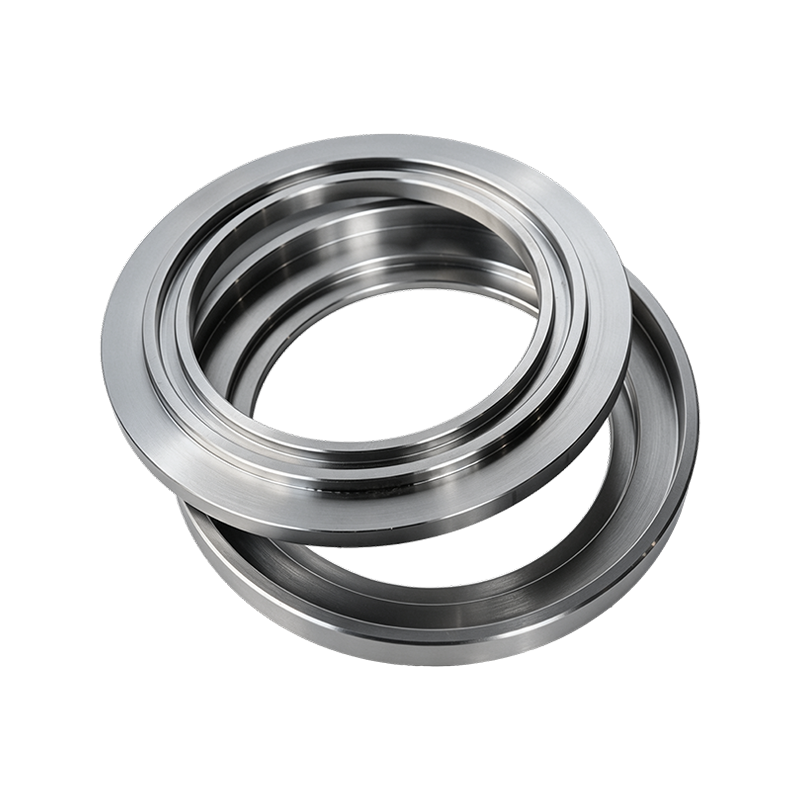
Rullakuori on työpinta
Kuori on irrotettava ulkokerros, joka koskettaa materiaalipetiin. Se imee raaka-aineesta hankaavaa kulumista, jokaisesta pyörityksestä johtuvaa väsymystä ja jatkuvasta puristamisesta aiheutuvaa lämpöä. Sen ulkohalkaisija ja leveys on sovitettu rengasmuottimeen, ja sen pinnan kovuus on tärkein tekijä käyttöiässä.
Laakerit, tiivisteet ja epäkesko akseli kantavat jäljellä olevan työn
Vaipan takana rullalaakerit kantavat säteittäistä kuormaa, tiivisteet pitävät hienoaineksen ja kosteuden loitolla laakerista ja epäkeskoakseli mahdollistaa rullan asennon säätämisen muotin suhteen. Vika näissä osissa on vaikea nähdä ulkopuolelta, mutta se lyhentää koko kokoonpanon käyttöikää, vaikka kuori näyttää silti hyväksyttävältä.
Painetelakokoonpanon pääkomponentit
Tyypillinen yksikkö koostuu rullakuoresta, yhdestä tai kahdesta laakerista, epäkeskoakselista, öljytiivisteistä ja kiinnityslaitteistosta. Jokaisella komponentilla on määritelty tehtävä, ja jokainen epäonnistuu eri tavalla. Niiden vertaaminen vierekkäin helpottaa rutiinitarkastusta.
| Komponentti | Ensisijainen toiminto | Yleisin vika |
|---|---|---|
| Rullakuori | Puristaa materiaalikerroksen rengasmuottia vasten | Tasainen kuluminen, askelkuluma, pinnan halkeilu |
| Rullalaakerit | Kanna säteittäistä kuormaa kuoren pyöriessä | Ylikuumeneminen, kolhu, halkeilu |
| Epäkeskinen akseli | Tukee kokoonpanoa ja säätää rullan välistä rakoa | Väsymys, taipuminen, vaurioituneet kiilaurat |
| Öljytiivisteet | Pidä rasva sisällä ja estä pöly ja kosteus | Vuoto, repeytyneet huulet, saastuminen |
| Kiinnikkeet ja välikkeet | Pidä laakerin esijännitys ja ajovälys | Löystyminen, korroosio |
Merkkejä epäonnistuneesta painerullakokoonpanosta
Ensimmäiset varoitukset näkyvät kahdessa paikassa yhtä aikaa: pelletissä ja koneessa. Jos pelletin tiheys muuttuu epätasaiseksi, hienoaines lisääntyy ja mylly tärisee tai ottaa epätasaista virtaa, tarkasta telakokoonpano ennen rengassuulakkeen syyttämistä.
- Epätasainen pelletin kovuus tai kasvava hienoaineksen osuus
- Tärinä tai koputus puristuskammiosta
- Tasainen tai porrastettu kulumiskuvio telan kuoressa
- Laakeripesä, joka kuumenee koskettamalla
- Tummentunutta tai metallihiukkasia sisältävää rasvaa
Shellin kuluminen näkyy pellettien laadussa ensin
Kuoren kuluminen on harvoin yhtenäistä. Alkuperäisen profiilinsa menettänyt kuori ei pysty puristamaan materiaalia tasaisesti, joten paine putoaa siellä, missä kuluminen on syvintä ja pellettitiheys seuraa sitä. Kun kuluminen ulottuu kovetetun kerroksen läpi, sen käyttäminen pidempään kuluttaa vain energiaa ja vaarantaa muotin vaurioitumisen.
Laakeri- ja tiivistevika päättyy takertuneeseen kokoonpanoon
Kun tiiviste epäonnistuu, hienoaines sekoittuu rasvaan ja toimii hankaavana tahnana laakerin sisällä. Ensin ilmaantuu lämpöä, sitten melua, sitten soittoa, sitten takertunut tai pyörinyt laakeri, joka pilaa epäkeskoakselin. Tässä vaiheessa pelkän kuoren vaihtaminen ei ole järkevää, koska tukiosat ovat jo vaurioituneet.
Mitä tulee tarkistaa ennen varaosan ostamista
Rengassuulakkeeseen verrattuna painetelakokoonpano on pienempi hankinta, mutta sillä on suuri vaikutus käytettävyyteen ja pellettien koostumukseen. Seuraavat tarkastukset koskevat sekä rehu-, biomassa- että lannoitelinjoja.
Aloita koneesta luettelon sijaan. Käytä tehtaan valmistajan osanumeroa tai mittaa telan leveys, ulkohalkaisija ja akselin geometria. Kokoonpanon tulee sopia rengassuuttimen sisähalkaisijaan ja epäkeskojärjestelmän säätöalueeseen.
Kysy sitten materiaalia ja lämpökäsittelyä. Hyvät kuoret ovat seosterästä, läpikarkaistua tai kotelokarkaistua karkeasti 58-62 HRC . Pehmeämpi kuori kuluu nopeasti; liian kova kuori saattaa haljeta iskukuormituksen vaikutuksesta.
Tarkista myös laakeripaketti: laakerin tyyppi ja numero, esijännitystapa ja rasvan tekniset tiedot. Laakeri, joka yksinkertaisesti sopii, mutta jolla on alhaisempi arvo, epäonnistuu jatkuvan tuotannon alussa.
Vahvista kriittiset mitat ja toleranssit. Rullakuoren ulkohalkaisija vaikuttaa rullan väliseen rakoon ja loppuminen tasaiseen puristumiseen. Kysy mittausarvoja luettelonumeroiden sijaan.
Katso lopuksi toimittajan prosessinhallintaa. Tasaiset tulokset saadaan valvotusta raaka-aineesta, takomisesta, lämpökäsittelystä ja lopullisesta työstyksestä. Koko ketjua hallitsevaan toimittajaan on helpompi luottaa kuin toimittajaan, joka kokoaa vain ostettuja osia.
- Telan leveys, ulkohalkaisija ja akselin sovitus
- Materiaaliluokka ja kovuusalue, tyypillisesti 58-62 HRC
- Laakerin tyyppi, numero, esijännitys ja rasva
- Pyöreys, kuluminen ja pinnan viimeistely
- Prosessin ohjaus raaka-aineesta lopulliseen koneistukseen
Kokoonpanotason vaihto verrattuna vain kuoreen
Koko kokoonpanon vaihtaminen tuo esikuormitetut laakerit, oikein sijoitetut tiivisteet ja tuoreen työpinnan yhdellä kertaa. Se poistaa myös riskin, että laakerin tai akselin piilotettu kuluminen lyhentää uuden vaipan käyttöikää. Suunniteltu seisokkiaika on helpompi ennustaa, koska yksi pysähdys saa työn valmiiksi.
Pelkän vaipan ostaminen on järkevää, kun olemassa oleva akseli on tarkastettu, laakerin välys on edelleen spesifikaatioiden mukainen ja vanhassa yksikössä ei ole näkynyt merkkejä kuumuudesta tai likaantumisesta. Jatkuvassa tuotannossa useimmat tiimit valitsevat joka tapauksessa koko kokoonpanon, koska hintaero on pieni verrattuna toiseen puristuskammion sisällä tapahtuvaan vikaan.
Huoltotottumukset, jotka pidentävät kokoonpanon käyttöikää
Ensimmäinen puolustuslinja on voitelukuri. Noudata tehtaan rakentajan rasvalaatua ja -välejä; yleinen peukalosääntö pölyisissä olosuhteissa on telojen voiteleminen uudelleen kahdeksan käyttötunnin välein. Älä venytä väliä vain siksi, että kone näyttää hiljaiselta.
Tarkista laakerin välys ja kotelon lämpötila päivittäisen kierroksen aikana. Varhainen välyksen havaitseminen estää laakerin pyörimisen akselilla, mikä on yksi kalleimmista puristusvyöhykkeen vikatiloista. Jos mylly käyttää useampaa kuin yhtä telaa, pyöritä kokoonpanoja, jotta kuluminen pysyy tasapainossa ja rengassuulake pitää tasaisen kuormituksen.
Muuta jokainen rengasmuotti tarkastuspisteeksi. Suunniteltu pysähdys on halvin hetki mitata vaipan halkaisija, tarkastaa tiivisteet ja päivittää rasvaa.
Bottom Line
Puristustelakokoonpano on pellettitehtaan vaativimman työn keskellä. Sen työ on yksinkertainen, mutta sen rakenteella, kulumisella ja vaihdolla on suuri vaikutus käytettävyyteen ja pellettien laatuun. Tarkasta kuori ja kuuntele laakeria, vaihda kokoonpano yhteensovitettuna järjestelmänä kourallisen sopivien osien sijaan ja pidä voitelu aikataulussa. Nämä kolme tapaa palauttavat enemmän käytettävyyttä kuin lähes mikään muu huoltorutiini tehtaalla.