Teollisuuden uutisia
Pellettikoneen osat: telojen, kokoonpanojen ja varaosien valitseminen mahdollisimman pitkälle käyttöajalle
Vietnamin rehutehdas menetti kuusi tuntia tuotantoa, kun telan kuori murtui pultin vastareiästä, ja välittäjältä tilattu varaosa toleranssi oli erilainen kuin alkuperäinen. Korjaus maksoi lentorahtina ja ylityönä 3 200 USD, mikä on noin kaksitoista kertaa kuoren laskun arvo. Useimmat pellettitehtaan seisokit noudattavat samaa järjestystä: kulumishäiriö, väärä spesifikaatio ja asennuksen aikana havaittu yhteensopimattomuus.
Tämä opas kattaa pellettikoneen osat jotka itse asiassa määräävät tehtaan käytettävyyden: telan vaipat, painerullakokoonpanot, epäkeskoakselit ja sisäiset komponentit. Siinä selitetään, kuinka ne määritetään niin, että vaihtolaite sopii ensimmäisellä kerralla, kuluu ennustettavasti eikä vioittu aikaisin normaalissa kuormituksessa.
Mitkä pellettikoneen osat epäonnistuvat ensin?
Telan vaipat ja rengasmuotit aiheuttavat suurimman osan kulumiseen liittyvistä seisokeista rengasmuottipellettitehtaissa. Normaalikäytössä kuori puristaa raaka-aineen muotinreikiin noin 100-150 MPa kosketuspaineen alaisena, jolloin vaipan pinta menettää profiilinsa ensimmäisenä.
Vikajärjestys tyypillisessä tehtaassa on ennustettavissa:
- Telan kuoren pinnan kuluminen, hilseily tai halkeilu työpinnassa
- Rengasmuotin reiän suureneminen ja eroosio muotin pinnassa
- Epäkeskisen akselin laakerin istukan kuluminen likaantumisesta tai esijännityksen menetyksestä
- Sisäisten komponenttien viat, kuten epämuodostuneet välikappaleet ja vuotavat öljytiivisteet
Koska järjestys on ennustettavissa, ajoitettu huolto keskittyy kuoreen ja suulakkeeseen. Odottamattomat seisokit juontavat lähes aina osaan, joka on tarkastettu liian myöhään tai määritetty väärin.
Rullakuoren materiaalit: sovita kovuus käyttöolosuhteisi mukaan
Pinnan kovuus on paras yksittäinen telan vaipan kulumisiän ennustaja, mutta kovuus ilman ytimen sitkeyttä tuottaa hauraan osan, joka halkeilee iskukuormituksessa. Oikea valinta tasapainottaa kovan työpinnan iskuja vaimentavaa ydintä vastaan.
Neljä teräslaatua kattaa suurimman osan korvausmarkkinoista: 40Cr, 20CrMnTi, GCr15/100Cr6 ja 60Si2Mn. Ne eroavat toisistaan kovuuden kehittymisen suhteen, joko läpikarkaisussa tai hiilessä, ja tämä ero vaikuttaa sekä kulumisnopeuteen että vikatilaan.
| Teräslaatu | Pinnan kovuus | Tapaus ja ydinkäyttäytyminen | Soveltuu parhaiten |
| 40Cr (AISI 5140) | 28-34 HRC | Kovuuden ansiosta yhtenäinen, kova ydin | Yleiset rehupelletit, kohtalainen tuotto |
| 20CrMnTi | 58-62 HRC | Kova hiiltynyt kotelo, kova vähähiilinen ydin | Hiomaa biomassaa ja korkeapainesyöttöä |
| GCr15 / 100Cr6 | 58-63 HRC | Täysin karkaistu, pienempi iskunkestävyys | Puhtaat syöttölinjat, jatkuva korkea suorituskyky |
| 60Si2Mn | 40-46 HRC | Jousilujuus, korkea väsymislujuus | Iskukuormitukset ja ajoittainen toiminta |
Tyypillinen pinnan kovuus suositellun lämpökäsittelyn jälkeen, HRC
Pellettitehtaiden kenttätiedot osoittavat 30–50 prosentin parannuksen kuoren käyttöiässä, kun vaihdetaan 40 Cr:sta hiiltyneeseen laatuun hankaavissa syöttöolosuhteissa. Parannus tulee yhtä paljon kotelon syvyydestä kuin pinnan kovuudesta.
Kotelon syvyys on työpinnan alapuolella oleva syvyys, jossa kovuus pysyy hyväksyttävän vähimmäistason yläpuolella. Hiilistetyille 20CrMnTi-kuorille määritä työpinnan tehollinen vähimmäissyvyys 1,5 mm. Sen alapuolella kotelo romahtaa kosketuspaineen vaikutuksesta ja kuori pettää plastisen muodonmuutoksen, ei kulumisen vuoksi.
Tarjontariski on näillä markkinoilla todellinen. Halvat GCr15-merkityt kuoret epäonnistuvat joskus kannettavan spektrometrin tarkistuksessa, koska ne eivät sisällä mitattavissa olevaa kromia. Pyydä tehtaan todistus ja tarkista laatu ennen asennusta, ei ennenaikaisen vian jälkeen.
Puhtaille syöttölinjoille, jotka toimivat jatkuvasti, täysin karkaistu laakeriteräskuori, kuten GCr15/100Cr6, tarjoaa pisimmän vaihtovälin.
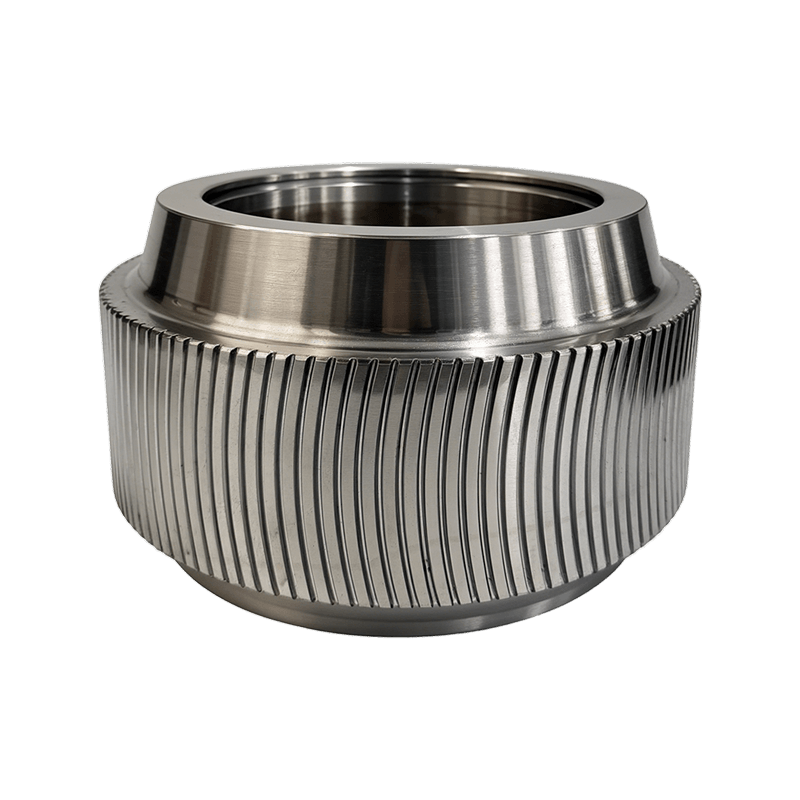
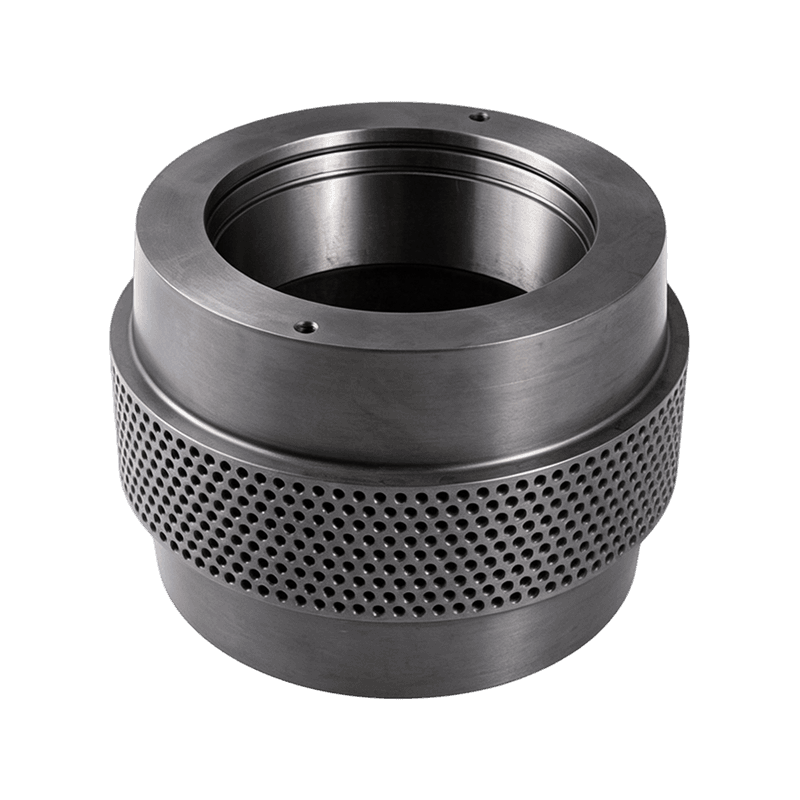
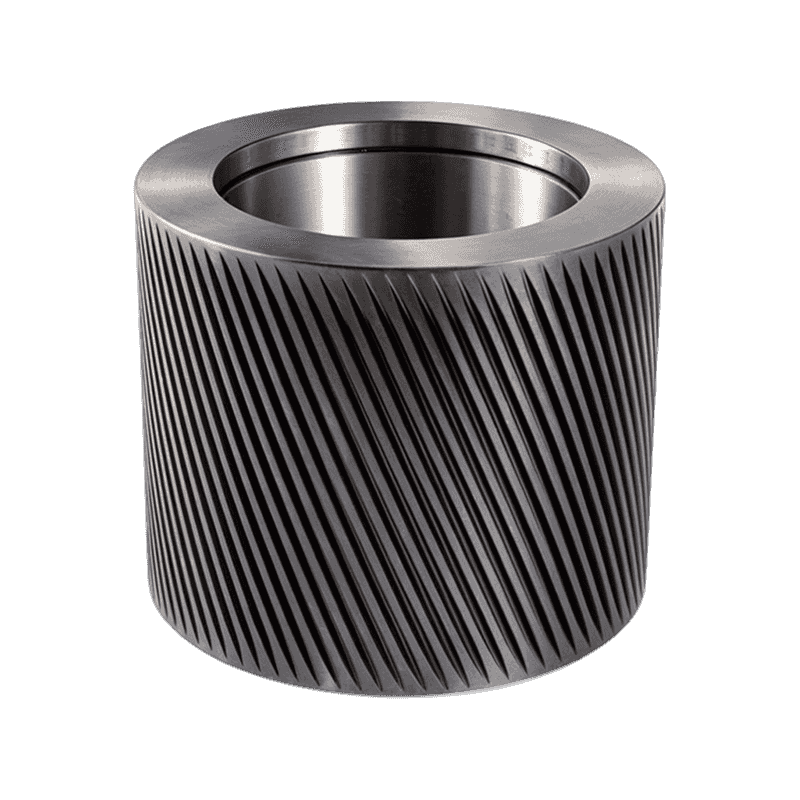
 GCr15/100Cr6 laakeroitu teräspellettirullan kuori Tämä täysin karkaistu laakeroitu teräsrullan vaippa sopii jatkuviin syöttölinjoihin, jotka tavoittelevat pitkää käyttöikää. Sen hampaiden geometria vaikuttaa materiaalin puremiseen ja stanssaukseen, mikä tekee siitä luotettavan valinnan suuren kuormituksen pelletointiolosuhteisiin. Näytä tuote →
Hammasprofiili: eniten huomiotta jätetty pellettikoneen osien erittely
Hampaan geometria määrittää, tarttuuko kuori materiaaliin ja vetääkö se sen nippialueelle. Oikeasta teräksestä valmistettu, mutta väärän profiilin kuori luistaa, kiiltää ja nälkiintyy.
Yhdistä profiili koostumukseen, ei vain koneeseen:
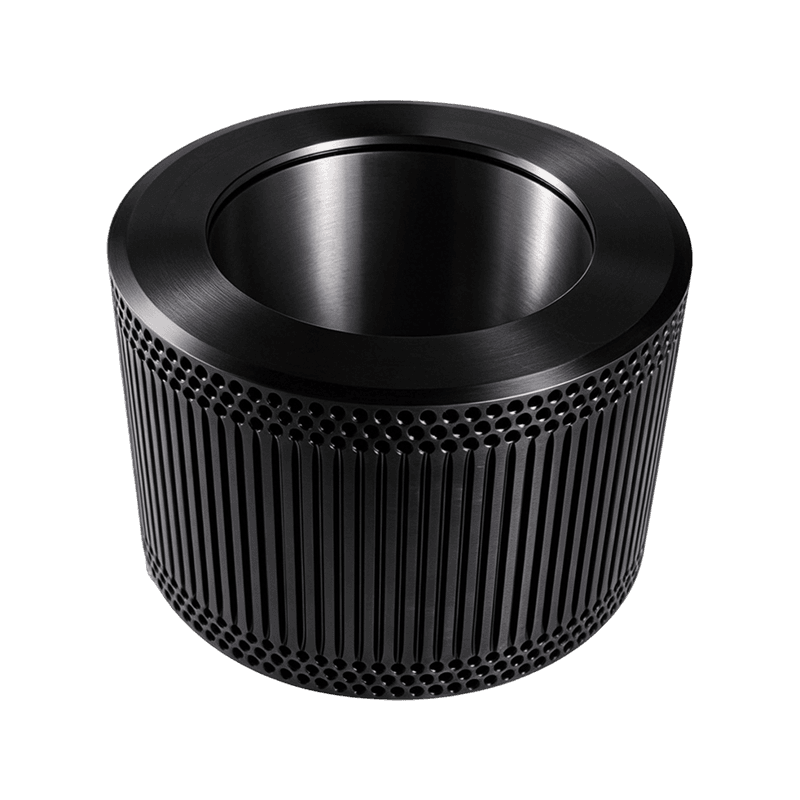
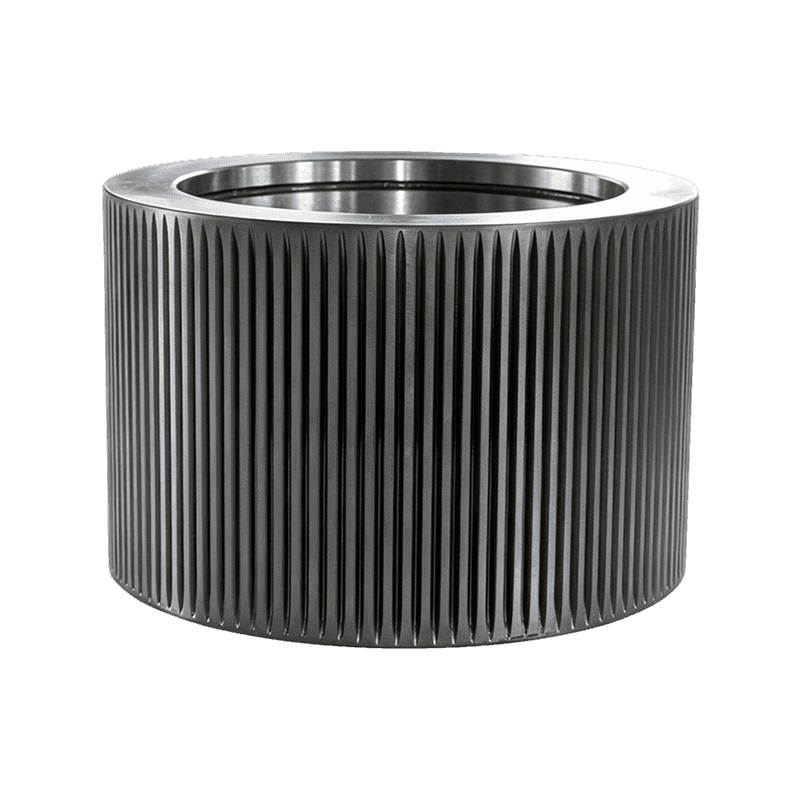
- Tavalliset aallotetut hampaat sopivat kuivaan, vapaasti virtaavaan mäskiin, jonka kosteus on vakaa
- Kuoppaiset kuoret parantavat pitoa kosteissa ja rasvaisissa koostumuksissa
- Kaarevat hammaskuoret käyttävät kulmassa olevaa sisääntuloa, joka puree aggressiivisemmin liukkaaseen tai öljyiseen materiaaliin
Profiili vaikuttaa myös siihen, kuinka kuori ja kuoppi vanhenevat yhdessä. Uuden kuoren käyttäminen kulunutta suulaketta vasten keskittää jännityksen pienemmälle kosketusalueelle, ja kasvit näkevät tavallisesti tuotoksen laskevan 15–20 prosenttia tässä tilassa. Mittaa muotin kuluminen ennen vaihdon ajoittamista.
Milloin täyspainerullakokoonpano on vaihdettava
Vaihda koko painerullakokoonpano, kun laakerit ovat äänekkäitä, tiivisteet vuotavat rasvaa tai vaippa on menettänyt yli 1 mm hammasprofiilista. Puristusrullakokoonpano on täysin pyörivä yksikkö, joka puristaa materiaalia suulaketta vasten: rullan vaippa, laakerisarja, öljytiivisteet, väliholkki ja kiinnitystarvikkeet.
Ymmärtäminen miten painerullakokoonpanot rakennetaan ja missä ne kuluvat tekee korvauspäätöksestä yksinkertaisen.
Vaihto vain kuorella
- Pienemmät osakustannukset per muutos
- Vaatii laakerin vetoa, tarkastusta ja uudelleenasennusta tehtaalla
- Tiivisteen vaurioitumisen tai esijännitysvirheen vaara asennuksen aikana
- Pidempi vaihtoaika juoksevalla linjalla
Koko kokoonpanon vaihto
- Esiasennettu yhteensopivalla laakerin välyksellä ja esijännityksellä
- Lyhyempi suunniteltu pysähdys, koska ei paikan päällä tapahtuvaa puristustyötä
- Tasainen toleranssi vaipan, akselin ja tiivisteen välillä
- Suuremmat etukäteiskustannukset, jotka yleensä palautetaan yhdestä vältetystä viasta
Tehtaat, jotka toimivat 24/7, valitsevat jatkuvasti täydet kokoonpanot suunniteltuja pysähdyksiä varten. Pienemmillä tehtailla, joissa työvoimaa on saatavilla ja toleranssit voidaan tarkistaa, pelkän kuoren vaihtaminen on edelleen kustannustehokasta.
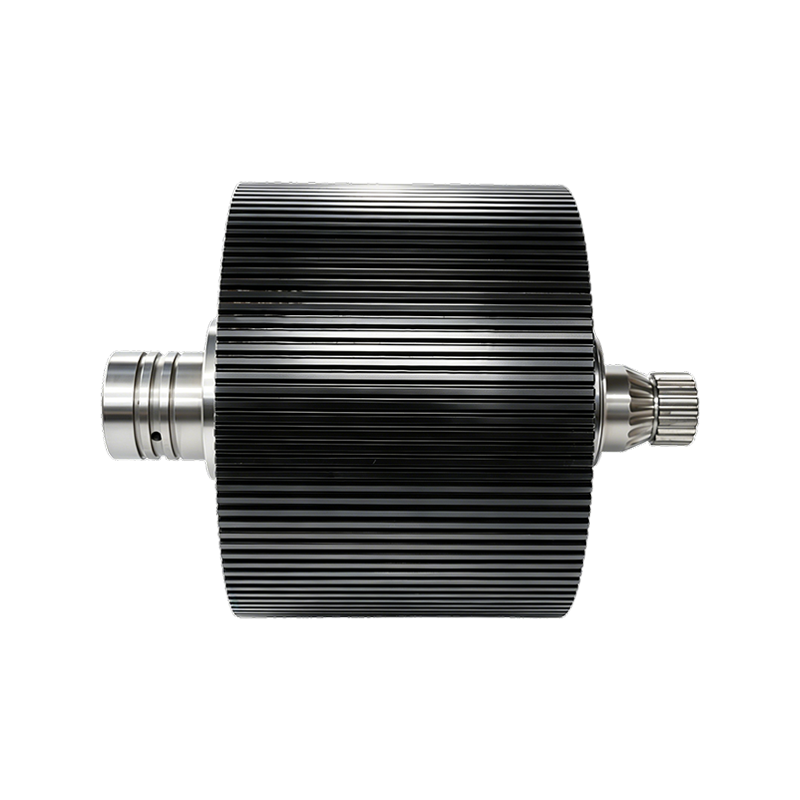
 Korkean tuottavuuden rengasrengasrullan kuorikokoonpano Täydellinen kokoonpano seosteräskuorella, kartiorullalaakereilla ja tiivistysjärjestelmällä 24/7 tehtaita varten. Se säilyttää tarkan rullan välisen etäisyyden, parantaa materiaalin pitoa ja vähentää seisokkeja suunniteltujen huoltopysäytysten aikana. Näytä tuote →
Epäkeskiset akselit ja sisäiset komponentit: pienet osat, suuret viat
Epäkeskisen akselin vika johtuu harvoin itse akselista; se alkaa yleensä voitelu- tai kohdistusvirheestä tiivisteessä, välikappaleessa tai laakerin tiivisteessä, joka ohitettiin huollon aikana.
Epäkeskoakseli pyörii siirtääkseen rullaa kohti suulaketta tai poispäin siitä, mikä asettaa nippiraon. Kun laakerin istukka kuluu, säädellystä rakosta tulee soikea, ulostulo putoaa ja rullan vaippa alkaa koputtaa. Akselit toimitetaan tyypillisesti 45-teräksestä vakiokäyttöön, 40Cr:n lujuuden parantamiseksi tai 42CrMo:n teräksestä suuria vääntömomentteja käyttäville koneille, jotka käyttävät hankaavia materiaaleja.
Sisäiset komponentit saavat vielä vähemmän huomiota ja epäonnistuvat yhtä ennustettavasti:
- Laakeriholkin päätykannet pitävät rasvan sisällä ja likaantumisen loitolla
- Öljylenkit ja ohjaimet ohjaavat voiteluainetta laakerikehän suuntaan
- Tarkkuusvälikkeet ja välirenkaat asettavat oikean laakerin esijännityksen
Epämuodostunut välikappale tuhoaa laakerin esijännityksen, ja ilman esijännitystä toimiva laakeri voi pettää muutamassa tunnissa. Kun tilaat sisäosia, varmista leveystoleranssi; välikappale, joka eroaa alkuperäisestä 0,1 mm, muuttaa koko kuormapolun.
 42CrMo seosterästä epäkesko akseli Tarkkuustaottu ja lämpökäsitelty 42CrMo-akseli pellettitehtaille. Sen mittatarkkuus ja pinnan viimeistely suojaavat laakerin esijännitystä ja kohdistusta, jotka ovat kriittisiä sisäosien vaihdossa huollon aikana. Näytä tuote →
Toimittajan tarkistuslista: Varaosavalmistajan tarkastus
Arvioi toimittajan prosessi, ei vain hintaa. Osat, jotka sopivat ja kestävät pisimpään, tulevat valmistajilta, jotka hallitsevat materiaalin, lämpökäsittelyn ja lopulliset mitat yhdestä paikasta.
Käytä tätä tarkistuslistaa jokaiselle uudelle lähteelle:
- Pyydä tehtaan todistus jokaiselle erälle lämpönumerolla ja kemiallisella koostumuksella
- Varmista, että kovuustesti tehdään valmiille osille, ei vain todistajakupongille
- Tarkista rei'itys-, kiilaura- ja samankeskisyystoleranssit alkuperäisen piirustuksen tai omien mittojen mukaan
- Kysy varastosta ja toimitusajasta; kahden viikon hätälentorahtitilaus voi maksaa enemmän kuin itse osa
- Varmista, että takuu kattaa ennenaikaisen kulumisen tai murtuman dokumentoidun käyttöparametrin mukaisesti
Anhui Jindingsheng Machinery Co., Ltd. valmistaa pellettikoneen osia 14 509 neliömetrin laitoksessaan Guangdessa ja ohjaa raaka-ainevirtausta, taontaa, tarkkuustyöstöä ja lämpökäsittelyä. Yritys toimittaa telan kuoria, painerullakokoonpanoja, epäkeskisiä akseleita ja sisäisiä komponentteja yhden luukun osapalveluna Yhdysvaltoihin, Japaniin, Etelä-Koreaan, Vietnamiin, Ranskaan, Bangladeshiin, Venäjälle, Intiaan ja Filippiineille.
UKK: Pellettikoneen osat
Kuinka usein pellettikoneen telojen vaipat tulee vaihtaa?
Tyypillinen käyttöikä vaihtelee 800 tunnista hankaavalla biomassalla 1 500 tuntiin puhtailla syöttölinjoilla. Käytännön laukaisin on hampaan profiilin menetys; kun hampaiden korkeus pienenee noin kolmanneksella, vaihda kuori ennen halkeamien alkamista.
Mitä eroa on avoimen ja suljetun pään rullakuorilla?
Avopää on koneistettu holkki, jossa laakeri on olaketta vasten ja akseli menee kokonaan läpi. Suljetussa vaipassa on yksi suljettu pää, joten laakeri jää taskuun ja lämmön kulku ulkopintaan on erilainen. Valitse tyyli, joka sopii myllysi laakerijärjestelyyn.
Miksi premium-telan kuoret halkeilevat ennen kuin ne kuluvat?
Premium-kuorten halkeamat johtuvat yleensä puhdistuma-ongelmista, eivät teräksen laadusta. Ylisuuri rullan akseli tai alimitoitettu poraus poistaa esijännityksen, kuori taipuu kuormituksen vaikutuksesta ja väsymishalkeamat alkavat kiilaurasta tai pultinrei'istä. Mittaa reikä ja akseli ennen asennusta.
Pitäisikö rengassuulake vaihtaa aina, kun vaihdan rullan vaippaa?
Ei joka kerta, mutta sinun pitäisi mitata kuopan kasvot. Jos upotussyvyys on kaksinkertaistunut tai muotin pinnassa on 0,5 mm tai enemmän radiaalista kulumista, uusi kuori vanhaa suulaketta vasten luo epätasaisen paineen ja lyhentää uuden osan käyttöikää.
Ota yhteyttä
Seuraa meitä
Pikalinkit
Ota yhteyttä
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuanchengin kaupunki, Anhuin maakunta